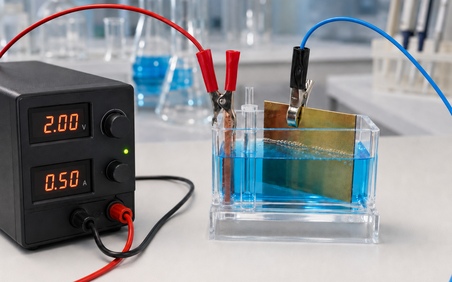
Ячейка Хулла представляет собой угловую электрохимическую ячейку для экспресс-тестирования электролитов стандартным объемом 267 мл, главная конструктивная особенность которой — расположение катода под углом 51° к аноду. Это основной диагностический инструмент технолога гальванического производства, позволяющий за 5–15 минут смоделировать работу ванны во всем диапазоне рабочих плотностей тока без проведения многочасовых промышленных испытаний.
Разберем физику процесса, методику теста и расшифровку пластин.
Принцип работы: почему наклон катода имеет значение
Основа метода — геометрия. В обычной ванне с параллельными электродами расстояние между анодом и катодом одинаково, и плотность тока распределена равномерно. В ячейке Хулла катод установлен под острым углом к аноду. В русскоязычной практике этот угол принято указывать как 51°; в ряде зарубежных источников приводят значение 38° — это тот же наклон катода, отсчитанный от другой стороны трапеции (углы дополняют друг друга). Главное — геометрия ячейки строго стандартизирована, поэтому распределение тока воспроизводимо и под него рассчитана единая градуировочная линейка.
Благодаря этому возникает непрерывный градиент плотности тока вдоль пластины:
- Ближний край (High CD): Расстояние до анода минимально, сопротивление электролита наименьшее. Здесь плотность тока максимальна (порядка 8–9 А/дм² при общем токе нагрузки 1 А).
- Дальний край (Low CD): Расстояние максимально, сопротивление велико. Плотность тока падает до минимальных значений (от 0,1 А/дм² и ниже).
Таким образом, на одной-единственной катодной пластине длиной 100 мм мы одномоментно получаем весь спектр режимов — от хрупких порошкообразных «подгаров» до полного отсутствия осадка в зоне низкой плотности тока (НПТ). Это позволяет технологу увидеть поведение электролита сразу во всем технологическом окне без пересчета тока.
Физика процесса: При увеличении расстояния от анода до катода омическое падение напряжения в растворе растет, а локальная катодная плотность тока снижается. Степень неравномерности описывается первичным распределением тока, которое в ячейке Хулла строго детерминировано фиксированной геометрией ячейки. Встречающееся иногда значение 45° — ошибка; стандартный наклон в русскоязычной литературе указывают как 51° (он же 38° при отсчёте от другой грани).
Ячейка Хулла — устройство и материалы изготовления
Конструкция ячейки стандартизирована, что обеспечивает воспроизводимость результатов в любой лаборатории мира.
- Корпус: Традиционно изготавливается из прозрачного оргстекла (полиметилметакрилата), что позволяет визуально контролировать процесс осаждения и газовыделение. Для работы с агрессивными средами (концентрированные кислоты, хромовые электролиты) или при повышенных температурах (никелирование при +55…+60 °C) используют фторопласт. Фторопластовые ячейки обладают абсолютной химической стойкостью, но стоят значительно дороже оргстекла.
- Катод: Пластина размером 100×70 мм. Материал подбирается под процесс: латунь (универсальный для большинства тестов), холоднокатаная сталь (тестирование защитных цинковых покрытий) или медь. Рабочая сторона должна быть тщательно отполирована для точной оценки блеска. Тыльная сторона изолируется химически стойким лаком, чтобы осаждение шло строго с одной грани.
- Анод: Располагается у короткой стенки ячейки, параллельно ей. Для цинкования это цинк (степень окисления +2 при анодном растворении), для никелирования — никель. В случае хромирования используется нерастворимый свинцовый анод.
- Опции: Лабораторные модификации оснащаются рубашкой для термостатирования (подключение к циркуляционному нагревателю) и трубкой для барботажа сжатым воздухом (имитация перемешивания на линии).
Как провести тест: пошаговая инструкция для технолога
Это практический блок, описывающий стандартизированную методику (ASTM / DIN) применительно к объему 267 мл.
Шаг 1. Подготовка катода
Обезжирить пластину венской известью или щелочным раствором, тщательно промыть. Для стальных катодов обязательна активация в 5–10% растворе соляной или серной кислоты (декапирование) непосредственно перед завеской в ячейку. Сушка пальцами исключена — только дистиллированная вода и струя сжатого воздуха или фильтровальная бумага.
Шаг 2. Заливка электролита
Заполнить ячейку ровно 267 мл (или 250 мл для некоторых метрических стандартов) исследуемого электролита. Уровень должен соответствовать высоте катода. Если процесс требует нагрева (блестящее никелирование), электролит предварительно доводят до рабочей температуры (обычно 50–55 °C) при помощи термостата.
Шаг 3. Режим электролиза
Подключить источник постоянного тока (желательно с режимом стабилизации тока).
- Установить силу тока: Стандарт теста — 1 А. (Важно: сила тока 1 А, а не напряжение).
- Время осаждения: 5–15 минут. Стандарт для большинства электролитов — 5–10 мин. Для хрома (ввиду низкого выхода по току и специфической электрохимии) часто используют 5 минут, так как при более долгом осаждении зона подгара становится нечитаемой. Никель обычно осаждают 10 минут.
Шаг 4. Финишные операции
Быстро извлечь катод, не разрывая цепь (или сразу после отключения, в зависимости от задачи), тщательно промыть в дистиллированной воде и высушить феном или сжатым воздухом. Трогать рабочую поверхность нельзя. Оценка проводится визуально и с помощью измерительных приборов (блескомер, толщиномер).
Линейка Хулла: как читать пластину
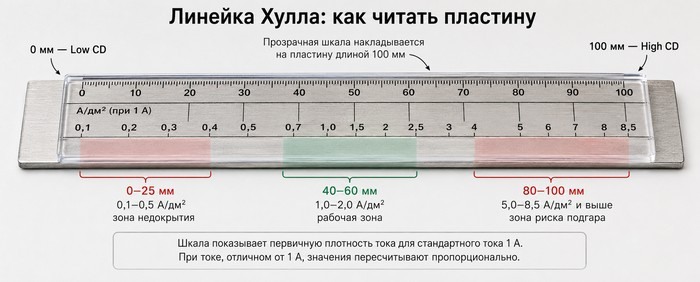
Распределение плотности тока по длине наклонного катода нелинейно. Для перевода миллиметров на линейке в конкретную величину А/дм² используют линейку (шкалу) Хулла.
Это прозрачная пленка или шаблон, который накладывается на пластину длиной 100 мм.
Как пользоваться: Совмещаете ноль линейки с дальним от анода краем катода (Low CD). Шкала показывает первичную плотность тока для стандартной силы тока 1 А.
Пример пересчета для тока 1 А по зонам:
- 0–25 мм от дальнего края: 0,1 – 0,5 А/дм² (зона недокрытия).
- 40–60 мм: 1,0 – 2,0 А/дм² (рабочая зона многих блестящих электролитов).
- 80–100 мм (ближний край): 5,0 – 8,5 А/дм² и выше (зона риска подгара).
Если вы проводили тест при токе, отличном от 1 А (например, 2 А), значение со шкалы просто умножается на коэффициент силы тока.
Что диагностируют с помощью ячейки Хулла
Ячейка Хулла — это зеркало проблем гальванической ванны, напрямую связанное с разделом «Характеристики электролита» и справочником «Дефекты покрытий».
- Рабочий диапазон плотности тока (РПТ). По пластине сразу видно, при каком токе начинается осаждение металла в НПТ и где появляется шероховатость (подгар). Отношение этих зон дает технологическое окно.
- Рассеивающая способность (РС). Сравнивая толщину покрытия (или цвет) в зоне High CD и Low CD, оценивают, насколько равномерно электролит «кроет» рельеф. Если покрытие есть только на 60% пластины, а дальше «непрокрытие» — РС плохая.
- Работа блескообразователей. Это главный тест для гальваников-никелировщиков и цинковальщиков. Появление матовой полосы в определенной зоне говорит о недостатке блескообразователя-носителя. Сужение зоны блеска в НПТ — о недостатке выравнивателя. Тест с добавлением по 0,5 мл компонентов позволяет точно корректировать ванну.
- Загрязнения. Органические примеси дают бурые пятна и полосы в НПТ. Металлические загрязнения (медь, кадмий в цинковых электролитах, железо в никелевых) дают темные, часто отслаивающиеся осадки в зонах низких плотностей тока. Ячейка Хулла позволяет быстро отличить проблему истощения добавок от критического загрязнения: если серия проб «лечения» (сорбция, прокачка током) на малом объеме улучшила картину, технологию очистки загружают в основную ванну.
Диагностика электролита по дефектам на пластине
Главная ценность ячейки Хулла в том, что по характеру и расположению дефектов на катодной пластине технолог судит о причинах неполадок в ванне. Одна пластина заменяет десяток догадок: каждой зоне соответствует своя плотность тока, а значит, и проблема «привязывается» к конкретному участку. Ниже — типовые картины для двух самых распространённых электролитов цинкования: цинкатного щелочного и слабокислого.
Цинкатный (щелочной) электролит
Режим теста: сила тока 1 А, продолжительность 10 минут (15 минут при работе со стальным анодом и генератором цинка), температура цеховая. Катод — стальная пластина, анод — цинк марок ЦВ, Ц0 (либо стальной при использовании генератора цинка). Эталон исправного электролита — блестящее серое покрытие по всей поверхности пластины.
Отклонения от эталона читаются так:
| Картина на пластине | Зона | Вероятная причина |
|---|---|---|
| Тёмное покрытие (может проявиться только после пассивации, особенно бесцветной) | По всей пластине | Примеси тяжёлых металлов: медь, свинец, кадмий, хром |
| Пригар, шероховатый тёмный осадок | Зона высоких плотностей тока (ближний край) | Недостаток блескообразующей добавки |
| Обильное газовыделение на катоде, чёрные пятна местами, отсутствие покрытия | Зона низких плотностей тока (дальний край) | Попадание в электролит шестивалентного хрома Cr(VI) |
Эталон исправного цинкатного электролита — блестящее серое покрытие по всей поверхности пластины.
Слабокислый электролит
Режим теста: сила тока 1 А, продолжительность 10 минут, температура цеховая. Катод — стальная пластина, анод — цинк марок ЦВ, Ц0. Эталон — блестящее светло-серое покрытие по всей поверхности.
| Картина на пластине | Зона | Вероятная причина |
|---|---|---|
| Матовое, тёмное или рыхлое покрытие по краям | Зоны высокой и низкой плотности тока | Недостаток блескообразующих добавок |
| Хрупкое, тёмное покрытие | Зона высоких плотностей тока (ближний край) | Избыток блескообразователя |
| Питтинг, точечные каверны | По всей пластине | Органические загрязнения, слабое перемешивание |
| Тёмные, часто отслаивающиеся осадки | Зона низких плотностей тока (дальний край) | Примеси тяжёлых металлов (медь, кадмий, свинец) |
| Тёмные пятна, неравномерность толщины | По всей пластине | Загрязнение электролита железом |
Эталон исправного слабокислого электролита — блестящее светло-серое покрытие по всей поверхности пластины.
Принцип диагностики универсален: сначала сверяют пластину с эталоном, затем по зоне проявления дефекта (высокая плотность тока у ближнего края, низкая — у дальнего) определяют вероятную причину, и только потом корректируют ванну. Подробный разбор причин и устранения каждого дефекта — в материале «Дефекты цинкового покрытия: виды, причины и способы устранения», а влияние параметров ванны — в статье «Характеристики электролита цинкования».
Контроль состава электролитического сплава ячейкой Хулла
При электролитическом цинковании сплавами (например, цинк-никелем) ячейка Хулла используется не только для оценки диапазона плотностей тока с приемлемым внешним видом покрытия, как при обычном цинковании — она также помогает контролировать сам состав сплава. Дело в том, что содержание легирующего металла в покрытии зависит от плотности тока, а значит, одна пластина из ячейки Хулла содержит целый диапазон разных составов сплава — от края до края.
На пластине выделяют две стандартные зоны: высокой плотности тока (HCD) — участок примерно в 2,5 см от одного края пластины, и низкой плотности тока (LCD) — 2,5 см от противоположного края. Для стандартной «однoамперной» пластины эти зоны соответствуют плотности тока LCD ≈ 0,5–0,6 А/дм² и HCD ≈ 3–3,5 А/дм². В каждой зоне выполняют по пять отдельных измерений и усредняют результат.
Состав измеряют рентгенофлуоресцентным анализатором. Для покрытий с разным уровнем легирования применяют отдельные калибровочные настройки прибора: одни — для низколегированных сплавов (например, 6–12% никеля при толщине 5–10 мкм), другие — для высоколегированных (12–16% никеля, с большим разбросом толщины). Прибор рекомендуется калибровать ежедневно по одному эталонному образцу.
Дополнительно к инструментальному контролю применяют и визуальную оценку прямо по пластине — у сплавов внешний вид покрытия заметно меняется с плотностью тока (например, у Zn-Ni — от полублестящего с голубоватым оттенком при низкой плотности тока до серого или тёмно-серого и рыхлого при высокой), что позволяет технологу быстро оценить диапазон годного покрытия без инструментальных измерений.
Подробнее о самом процессе электролитического цинкования сплавами — в статье «Электролитическое цинкование сплавами».
Где купить и самодельная ячейка Хулла
Сегодня на рынке лабораторного оборудования (включая глобальные маркетплейсы) ячейки Хулла представлены в широком ассортименте:
- Стандарт 267 мл из оргстекла (бюджетный сегмент).
- Комплекты с нагревательным элементом (ТЭН) и аэратором (трубка с рассекателем).
- Профессиональные модели из фторопласта для хромирования и высокотемпературных процессов.
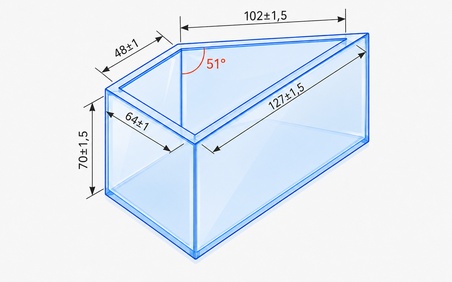
Помимо покупки, ячейка Хулла — традиционный объект для самостоятельного изготовления. Имея чертеж и лист 8–10 мм оргстекла (или фторопласта), технолог может склеить дихлорэтановым клеем ячейку, точно воспроизводя стандартную геометрию ячейки (угол наклона катода 51° по русскоязычным чертежам) и соблюдая внутренний размер под катод 100 мм. Покупные аноды и катоды стандартизированы и доступны в виде расходных материалов у поставщиков химии.
FAQ: ячейка Хулла — часто задаваемые вопросы
Почему объем именно 267 мл?
267 мл выбран исторически: при этом объёме 1 грамм добавки, внесённый в ячейку, соответствует примерно 0,5 унции на галлон (oz/gal) в промышленной ванне. Это позволяет технологу напрямую пересчитывать корректирующие добавки без дополнительных расчётов (методика duPont/Kocour, 1935 г.). Объём также обеспечивает оптимальное погружение стандартного катода 100×70 мм. Существует вариант на 250 мл, но он менее распространен как основной стандарт.
Угол 51°, а не 45°? Это принципиально?
В русскоязычной практике угол указывают как 51°; в зарубежных источниках встречается 38° — это один и тот же наклон катода, отсчитанный от разных сторон трапеции (51° и 38° дополняют друг друга до прямого угла). А вот 45° — действительно не стандарт: он даёт иное распределение тока и не соответствует градуировочной линейке. Ключевое требование — соблюсти стандартную геометрию ячейки, тогда линейка Хулла работает корректно.
Какие ток и время выставлять для цинкования?
Стандартный ток 1 А. Время 10 минут. Если покрытие получается слишком тонким в НПТ (менее 6 мкм), можно увеличить время до 15 минут, пересчитав плотность тока на линейке.
Как «читать» пластину без блескомера?
Визуально, накладывая линейку Хулла. Ищем границу подгара (шероховатость) в области High CD и границу отсутствия покрытия в Low CD. Записываем зону идеального блеска в миллиметрах и пересчитываем ее в А/дм².
Можно ли сделать ячейку Хулла самому?
Да. Это простая конструкция из оргстекла. Главное — обеспечить герметичность швов и выдержать точный угол наклона катода в 51° (стандартную геометрию ячейки), используя шаблон при склеивании торцевой стенки.
Этот материал является частью цикла «Характеристики электролита цинкования» и «Дефекты цинкового покрытия: виды, причины и способы устранения», формируя базу знаний лабораторного контроля качества нанесения покрытий.