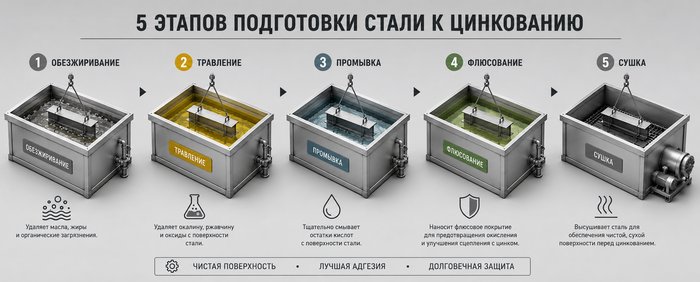
Подготовка металла к цинкованию — это фундамент, на котором держится 80% успеха всей технологии. Без правильной подготовки даже самый лучший электролит или расплавленный цинк не обеспечат надёжного сцепления с основой, что неминуемо приведёт к браку. В этом руководстве мы разберём полный технологический цикл: механическую очистку, обезжиривание, травление, промывку, активацию и флюсование. Вы получите таблицы режимов, адаптированные под горячее, гальваническое цинкование и даже домашние условия, а также разбор типичных ошибок на каждом этапе.
Почему подготовка поверхности решает всё
Факт, известный каждому гальванику: 80% брака цинкового покрытия — прямое следствие плохой подготовки поверхности. Если на металле остались масляная плёнка, оксидная плёнка или частицы грязи, адгезии (сцепления) между сталью и цинком не будет — покрытие либо не ляжет в этих местах, либо быстро отслоится.
Каждый метод цинкования предъявляет свои требования к чистоте и активности поверхности:
| Метод цинкования | Требования к подготовке | Ключевые этапы |
|---|---|---|
| Горячее цинкование | Максимальная чистота + активная поверхность без оксидов | Мех. очистка (Sa 2½), обезжиривание, травление, флюсование, сушка |
| Гальваническое цинкование | Идеальное обезжиривание + удаление тончайших оксидов | Мех. очистка (при необходимости), обезжиривание (хим + эл), активация (декапирование) |
| Холодное цинкование (ТДЦ) | Умеренная чистота, удаление рыхлой ржавчины | Мех. очистка (Sa 2), обезжиривание |
Главная цель подготовки металла к цинкованию — создать поверхность с высокой поверхностной энергией, на которой цинк сможет кристаллизоваться без дефектов. Если эту цель не достичь, все последующие затраты на цинкование окажутся напрасными.
Механическая очистка перед цинкованием
Твёрдые загрязнения (окалина, плотная ржавчина, старая краска) химически не удаляются — их нужно сбивать механически. Механическая очистка обязательна для горячего цинкования, особенно если сталь имеет толстый слой прокатной окалины. Для гальванического цинкования в большинстве случаев достаточно химических методов, но при наличии сварных швов или термической окалины механическая обработка также необходима.
Методы механической очистки
- Пескоструйная (дробемётная) обработка — самый эффективный метод. Даёт эталонную чистоту и шероховатость. Используется на крупных производствах.
- Обработка УШМ (шлифовальный или проволочный круг) — для локальной зачистки или в домашних условиях.
- Металлическая щётка (ручная или станок) — для удаления рыхлой ржавчины, но не справляется с плотной окалиной.
Ключевой ориентир для горячего цинкования — степень очистки Sa 2½ по ISO 8501-1. Ниже приведена таблица степеней абразивной струйной очистки:
| Обозначение | Степень очистки | Описание |
|---|---|---|
| Sa 1 | Лёгкая (слабая) | Удалено масло, грязь и легко отделимая окалина/ржавчина. Глубокие следы остаются. |
| Sa 2 | Тщательная | Поверхность свободна от большей части окалины и коррозии. Допускаются трудно отделимые следы в виде пятен или полос. |
| Sa 2½ | Очень тщательная (стандарт) | Поверхность свободна от окалины, ржавчины и посторонних частиц. Любые остаточные следы допустимы только в виде бледных пятен или точек. |
| Sa 3 | Полная (до белого металла) | Поверхность имеет равномерный металлический цвет. Полностью очищена от любых загрязнений. |
Для горячего цинкования: минимальный стандарт — Sa 2½ (очень тщательная очистка). Это гарантирует полное удаление окалины, под которой могут оставаться микротрещины или заводская смазка, всплывающая при нагреве. Для ТДЦ-цинкования достаточно Sa 2.
Пескоструйная обработка: степень Sa 2,5 как стандарт для горячего цинкования
Требование Sa 2,5 при подготовке металла к цинкованию горячим методом — это не прихоть технолога, а необходимость. Без этой степени на поверхности останутся микроостровки окалины, которые при нагреве в расплаве цинка спровоцируют образование «свищей» и непрокрасов. На практике достижение Sa 2,5 требует фракции абразива 0,5–1,5 мм при давлении 5–7 бар, с обязательным удалением пыли после обработки.
Механическая очистка в домашних условиях: УШМ, металлическая щётка, наждак
Если у вас нет пескоструйного аппарата, подготовка металла к цинкованию в гараже или мастерской возможна, но с оговорками:
- УШМ с лепестковым кругом (40–60 грит) — удаляет ржавчину, но не очищает рельефные поверхности.
- Корщётка (проволочная щётка на УШМ) — быстро очищает плоские листы, но не достаёт во впадины.
- Наждак с тканевым кругом — для мелких деталей.
- Ручная щётка — только для самых простых случаев (например, арматуры).
Главная проблема механической очистки в домашних условиях — невозможность достичь Sa 2,5 на всей поверхности. Поэтому такой метод применим только для ТДЦ-цинкования (холодного) или для некритичных деталей при гальванике. Для ответственных изделий без пескоструя подготовка металла к цинкованию не даст нужного результата.
Обезжиривание металла перед цинкованием
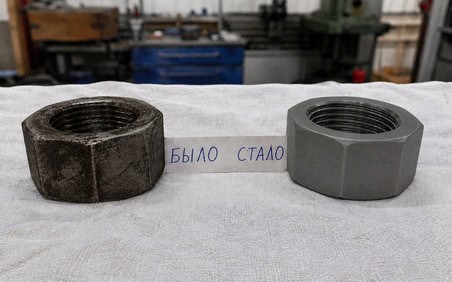
Обезжиривание металла перед цинкованием — самый важный этап подготовки металла к цинкованию для всех методов. Задача — удалить с поверхности масла, жиры, консервационную смазку, остатки технологических жидкостей и даже тончайшие мономолекулярные слои органики. Пропуск этого этапа гарантирует, что цинк в этих местах не ляжет совсем или ляжет с пузырями и отслоением.
Виды обезжиривания
- Химическое (щелочное) — погружение в горячий раствор щелочей (NaOH, Na₃PO₄, Na₂CO₃) с ПАВ. Температура 55–80°C. Базовый метод.
- Электрохимическое — деталь служит катодом или анодом в щелочном растворе с пропусканием тока (5–7 А/дм²). Удаляет даже прочно связанные масла. Обычно применяется реверсивный режим (катодный + анодный).
- Ультразвуковое — для мелких или сложнопрофильных деталей (например, резьбовых втулок). Повышает эффективность на 30–50%.
- Струйное (мойка высоким давлением) — для крупногабарита.
Щелочное обезжиривание: составы NaOH, Na₂CO₃, Na₃PO₄ — режимы и концентрации
Базовый рецепт щелочного раствора (г/л воды):
| Компонент | Концентрация (г/л) | Примечание |
|---|---|---|
| NaOH (едкий натр) | 20–40 | Омыляет жиры |
| Na₂CO₃ (кальцинированная сода) | 20–40 | Буфер pH, смягчение воды |
| Na₃PO₄ (тринатрийфосфат) | 30–70 | Эмульгирует масла, повышает смачиваемость |
| ПАВ (ОП-7, ОП-10) | 1–2 | Ускоряет удаление гидрофобных загрязнений |
Режим: температура 55–80°C (оптимум 70°C), время 10–20 минут в зависимости от степени загрязнения. Для сильно замасленных деталей применяют двухстадийное обезжиривание: сначала химическое, затем электрохимическое.
Электрохимическое обезжиривание: катодное vs анодное
Электрохимическое обезжиривание — «тяжёлая артиллерия» в подготовке металла к цинкованию. Оно не только удаляет масла, но и разрыхляет тончайшие оксидные плёнки за счёт бурного выделения газа (водорода на катоде, кислорода на аноде).
- Катодный режим (деталь — катод, «–») : выделяется водород, который интенсивно отрывает масляную плёнку. Очень эффективно, но есть риск наводораживания стали (водородная хрупкость) для высокопрочных деталей. Плотность тока 5–7 А/дм², температура 60–70°C, время 5–10 мин.
- Анодный режим (деталь — анод, «+») : выделяется кислород, который окисляет органику и активно очищает поверхность, но может слегка травить металл. Безопаснее с точки зрения наводораживания. Плотность тока 5–7 А/дм².
- Реверсивный (катодный → анодный) : оптимальный режим для стали. Сначала катодная обработка (основное удаление жиров), затем анодная (окончательная очистка и удаление возможного водорода). Применяется в промышленности.
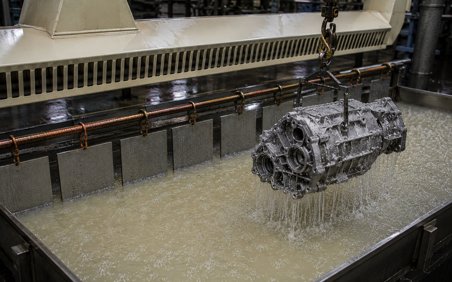
Обезжиривание дома: ацетон, уайт-спирит, щелочные составы
При подготовке металла к цинкованию в домашних условиях выбор ограничен. Можно использовать:
- Ацетон, уайт-спирит, растворитель 646 — протирка ветошью. Годятся для мелких деталей, но не удаляют масло из пор и микротрещин.
- Бытовая химия (средство для мытья посуды) + горячая вода — для слабозагрязнённых поверхностей.
- Щелочной раствор (кальцинированная сода 50 г/л + хозяйственное мыло) с нагревом до 60–80°C — эффективнее, но требует осторожности.
Главное ограничение обезжиривание металла перед цинкованием дома : без электрохимического обезжиривания вы не удалите мономолекулярные масляные плёнки. Поэтому домашняя подготовка металла к цинкованию для ответственных деталей всегда будет компромиссной.
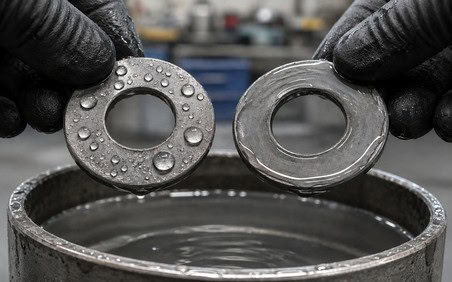
Контроль качества: капля воды — тест на обезжиренность
Простейший и надёжный метод — тест с водной плёнкой. Ополосните деталь водой и посмотрите:
- Поверхность полностью смачивается водой непрерывной плёнкой — обезжиривание качественное.
- Вода собирается в капли — на поверхности остались масла, повторяйте обработку.
Этот тест обязателен перед переходом к следующему этапу. На производстве дополнительно используют контроль «на просвет» под УФ-лампой (масла флуоресцируют) или измеряют поверхностное натяжение с помощью смачивающих растворов.
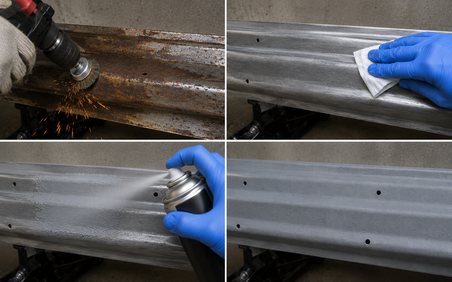
Травление металла перед цинкованием
Травление металла перед цинкованием — это химическое удаление оксидных плёнок, ржавчины и окалины, которые механически удалить невозможно или трудоёмко. Кислота (чаще всего соляная) растворяет окислы железа, обнажая чистый металл. Однако без ингибитора кислота активно травит и сам металл, вызывая наводораживание и повышенный расход кислоты.
Режимы травления для горячего цинкования: HCl 15–20%, 20°C, ингибитор
Классический режим для горячего цинкования:
- Соляная кислота (HCl) — 150–200 г/л (~15–20% масс.).
- Ингибитор коррозии (например, ПБ-5, уротропин) — 5–8 г/л.
- Температура — 20–30°C (без подогрева, экзотермия даст +5–10°C).
- Время — 10–40 минут, в зависимости от толщины слоя ржавчины/окалины.
Ингибитор жизненно важен: он замедляет реакцию кислоты с чистым железом, но не мешает растворению окалины и ржавчины. Без ингибитора подготовка металла к цинкованию приведёт к перетраву (уменьшению сечения детали) и наводораживанию, которое для высокопрочных болтов или пружин может закончиться разрушением под нагрузкой.
Режимы травления для гальванического цинкования: декапирование HCl 5%
Для гальванического цинкования требуется более мягкий режим, так как оксидные плёнки здесь тоньше:
- Раствор HCl 3–5% (30–50 г/л).
- Температура комнатная (18–25°C).
- Время 1–3 минуты, непосредственно перед загрузкой в ванну цинкования.
Этот этап называют «декапированием» (см. следующий раздел). Более сильное травление при гальванике не нужно — оно лишь создаст избыточную шероховатость и повысит расход цинка.

Особенности травления для ТДЦ: более мягкие условия
Для термодиффузионного цинкования (ТДЦ) подготовка поверхности имеет свои нюансы. В отличие от горячего или гальванического метода, здесь не требуется идеально гладкая поверхность — достаточно удалить рыхлую ржавчину и окалину до степени очистки Sa 2 (по ISO 8501-1). При этом нежелательно создавать глубокую микрошероховатость, так как она может привести к чрезмерному росту покрытия.
Рекомендованные режимы травления под ТДЦ:
- Ортофосфорная кислота 15–20% — оптимальный выбор. Она умеренно агрессивна, не вызывает наводораживания и оставляет на поверхности фосфатную плёнку, которая улучшает адгезию диффузионного слоя.
- Соляная кислота (50–70 г/л, ~5–7%) без ингибитора — допустима только для деталей без окалины, с жёстким контролем времени (не более 10–15 минут), чтобы избежать перетрава и наводораживания.
Важное отличие: при ТДЦ после травления и промывки детали не флюсуют и не активируют — их загружают в контейнер с цинкосодержащим порошком сразу после сушки.
Для холодного цинкования (цинкнаполненными составами) подготовка значительно проще: достаточно механической зачистки до степени St 2 (по ISO 8501-2) и обезжиривания растворителем. Травление кислотой при холодном цинковании обычно не требуется.
Особенности травления в домашних условиях
В домашних условиях для травления мелких деталей чаще всего используют соляную кислоту (HCl) — её проще купить (средство «Солянка» 15–30%). Разбавляйте её водой в пропорции 1:1–1:2, обязательно добавляйте ингибитор (например, уротропин — 0,5–1 г/л), иначе кислота начнёт активно разъедать сам металл, выделяя ядовитый водород. Не травите мелкую резьбу или пружины дольше 5–10 минут — есть риск наводораживания и хрупкости. Безопасность: работайте только на улице или под мощной вытяжкой, используйте резиновые перчатки, очки и респиратор от кислых газов.
Промывка и нейтрализация после травления
Промывка после обезжиривания и травления — критический этап, который часто недооценивают, особенно при подготовке металла к цинкованию в домашних условиях. Остатки кислоты (или щёлочи) на поверхности приведут к:
- местному перетраву цинка (образование тёмных пятен, питтинга);
- плохой адгезии (кислая среда мешает кристаллизации цинка);
- загрязнению ванн цинкования, что сокращает их жизнь.
Каскадная промывка — промышленный стандарт: детали проходят последовательно 2–3 ванны с пресной водой. Первая ванна снимает основную массу реагентов (становится кислой/щелочной), вторая и третья — окончательно очищают. Вода в последней ванне должна быть близка к нейтральной (pH 6–7).
Нейтрализация щелочи после обезжиривания обычно не требуется (достаточно обильной промывки). А вот после травления кислотой обязательно применяют нейтрализующую промывку в слабом растворе соды (Na₂CO₃ 10–20 г/л) или аммиака (0,5–1%). Контроль pH промывной воды — лакмусовой бумажкой: после нейтрализации pH должен быть 6,5–7,5.
Критическое правило: между окончанием промывки и погружением детали в ванну цинкования (или флюсования) должно пройти не более 5–10 минут. На чистом влажном металле оксидная плёнка начинает восстанавливаться уже через 2–3 минуты на воздухе. Если задержались — возвращайтесь на этап активации.
Активация металла перед цинкованием (декапирование)
Термины «травление» и «декапирование» часто путают, но разница есть: травление удаляет толстый слой ржавчины и окалины, а декапирование — это лёгкое «освежение» поверхности для удаления только что образовавшихся субмикронных оксидных плёнок, невидимых глазу.
Декапирование выполняется непосредственно перед загрузкой в ванну цинкования, особенно для гальванического метода. Состав: HCl 3–5% или H₂SO₄ 2–3%, время 20–60 секунд. После декапирования деталь не промывают (или промывают очень быстро, за 1–2 секунды), чтобы не успеть окислиться заново.
Когда активация обязательна:
- При гальваническом цинковании — всегда.
- При горячем цинковании — если между промывкой и флюсованием прошло более 2–3 минут.
- При цинковании в домашних условиях — если вы не уверены в идеальной чистоте поверхности.
Когда можно пропустить: при горячем цинковании сразу после качественного травления, если деталь немедленно (в течение 1 минуты) отправляется в горячий флюс (50–70°C) — высокая температура и хлориды сами активируют поверхность.
Флюсование перед горячим цинкованием
Флюсование — эксклюзивный этап подготовки металла к цинкованию горячим методом. Гальваническому и ТДЦ-цинкованию флюс не нужен.
Зачем нужен флюс
Флюс выполняет три функции:
- Окончательно удаляет остатки оксидов, которые могли образоваться после промывки.
- Создаёт защитную солевую плёнку, предотвращающую повторное окисление при переносе детали к ванне с расплавом.
- Обеспечивает идеальное смачивание стали жидким цинком за счёт удаления поверхностного натяжения.
Без флюса подготовка металла к цинкованию считается неполной — цинк ляжет неровно, с пропусками, а на поверхности останутся чёрные пятна оксидов.
Состав и приготовление флюсового раствора
Классический водный раствор:
- Хлорид цинка (ZnCl₂) — 400–650 г/л.
- Хлорид аммония (NH₄Cl) — 50–100 г/л (оптимум 80 г/л).
- Вода — остальное (деминерализованная).
Температура раствора 50–65°C, время выдержки 1–5 минут. На производстве плотность флюса контролируют ареометром: оптимальный диапазон 1,20–1,40 г/см³.
Важное соотношение: массовое отношение ZnCl₂ к NH₄Cl должно быть в пределах 52/48 – 58/42. Оптимальные результаты даёт соотношение 21% ZnCl₂ и 20% NH₄Cl, что соответствует примерно 550–600 г/л суммарной концентрации.
После флюсования деталь обязательно сушат при 100–120°C, чтобы удалить влагу. Попадание влаги в расплав цинка вызывает микро-взрывы (выплески) и дефекты покрытия. Сушка также подогревает деталь, что ускоряет реакцию цинкования.
Корректировка и замена флюса — признаки выработки
Флюс постепенно загрязняется солями железа (FeCl₂, FeCl₃), которые накапливаются при растворении мельчайших частиц окалины. Признаки выработанного флюса:
- Цвет раствора меняется с прозрачного (или слегка опалесцирующего) на жёлто-зелёный (ионы Fe³⁺).
- Плотность падает из-за накопления продуктов реакции.
- Повышается вязкость, плёнка становится «липкой» и неравномерной.
- После сушки на деталях появляются рыжие потёки.
Корректировка: добавление свежего ZnCl₂ и NH₄Cl по расчёту. Полная замена — при содержании железа > 15–20 г/л или по визуальному появлению бурых хлопьев.
Флюсование в домашних условиях перед горячим цинкованием
Если вы решились на горячее цинкование в гараже (что крайне опасно без лицензии и вытяжки!), то подготовка металла к цинкованию включает упрощённое флюсование:
- ZnCl₂ + NH₄Cl в соотношении 2:1 по массе, растворённые в горячей воде (50–60°C) до насыщения (примерно 400–500 г/л суммарно).
- Обработка 2–3 минуты при 60°C.
- Сушка строительным феном до полного испарения влаги (без перегрева).
Без флюса горячее цинкование в домашних условиях обречено на провал. Однако настоятельно рекомендуем не заниматься горячим цинкованием вне промышленного цеха — это пожаро- и взрывоопасно!
Полный цикл подготовки под каждый метод цинкования — сводная таблица
| Технологическая операция | Горячее цинкование | Гальваническое цинкование | ТДЦ-цинкование | Домашние условия (гальваника / ТДЦ) |
|---|---|---|---|---|
| Механическая очистка | Обязательна (Sa 2½) | Только при окалине/сварке | Желательна (Sa 2) | УШМ/корщётка (неполноценно) |
| Обезжиривание | Горячее щелочное | Хим. + эл-хим. реверсивное | Химическое (щелочное) | Ацетон / щелочь 70°C |
| Травление | HCl 150–200 г/л + ингибитор | HCl 50–100 г/л (опционально) | H₃PO₄ 15–20% | HCl 15% или H₃PO₄ 10–15% (подробнее в статье «Травление металла в домашних условиях») |
| Промывка | Каскадная (2–3 ванны), затем нейтрализация содой | 2-кратная тёплой водой | Обильная проточная вода | 2–3 смены воды с содой |
| Активация (декапирование) | Только при перерыве > 2 мин | Обязательна HCl 3–5%, 20–60 с | Опционально | Любая слабая кислота, 10–20 с |
| Флюсование | Обязательно (ZnCl₂ + NH₄Cl, 60°C) | Не требуется | Не требуется | Практически нереализуемо |
| Сушка | 100–120°C, до полного испарения | Сжатым воздухом или при 40–50°C | Естественная (30–50°C) | Фен, чистая ветошь |
| Время между подготовкой и цинкованием | Не более 2–3 часов (в цеху) | Не более 5–10 мин | Не более 1 часа | Не более 5–10 мин |
Чеклист подготовки металла перед цинкованием
Типичные ошибки подготовки и их последствия
| Ошибка | Последствие для покрытия | Как избежать |
|---|---|---|
| Пропущено обезжиривание | Цинк ложится «островами», пузырится, отслаивается | Всегда проводить тест с водной плёнкой |
| В электрохим. обезжиривании только катодный режим | Наводораживание (хрупкость), особенно для высокопрочной стали | Применять реверсивный режим (катодный + анодный) |
| Нет ингибитора в травильной ванне | Перетрав металла, повышенный расход кислоты, чёрный налёт (травлёный металл) | Добавлять ПБ-5, уротропин или другие ингибиторы |
| Плохая промывка после травления | Кислота затягивается в ванну цинкования → ухудшение адгезии | Контролировать pH последней промывной ванны (6–7) |
| Большой интервал между промывкой и цинкованием | Повторное окисление → цинк плохо сцепляется | Сократить до 5–10 мин, при перерыве — декапировать заново |
| Сушка детали перед горячим цинкованием проведена не полностью | Вода в расплаве → микро-выбросы, «свищи» в покрытии | Сушить до 120°C, контролировать визуально |
| Пропуск флюсования при горячем методе | Цинк не смачивает сталь, непрокрасы, чёрные пятна | Флюсование — обязательный этап для горячего цинкования |
| Завышена концентрация кислоты при декапировании | Цинк ложится шероховато, с нагаром, снижен блеск | Держать концентрацию HCl не выше 5% для гальваники |
FAQ — 6 вопросов о подготовке металла к цинкованию
1. Можно ли пропустить обезжиривание, если деталь визуально чистая?
Нет. Видимые загрязнения — это только вершина айсберга. На поверхности всегда есть монослойные масляные плёнки, которые не видны глазу, но разрушают адгезию. Подготовка металла к цинкованию всегда начинается с обезжиривания.
2. Чем отличается подготовка для горячего и гальванического цинкования?
Принципиально — наличием флюсования для горячего метода и строгими требованиями к декапированию для гальванического. Для гальваники критически важна электрохимическая очистка и короткий интервал «активация–ванна».
3. Сколько времени допустимо между последней промывкой и загрузкой в ванну цинкования?
Максимум 5–10 минут на воздухе, а лучше — немедленно. Для гальваники норматив — не более 30 секунд после декапирования.
4. Нужно ли флюсование при гальваническом цинковании?
Нет. Флюсование — эксклюзивная технология горячего цинкования. В гальванике роль флюса выполняет активация (декапирование).
5. Какой ГОСТ регулирует подготовку металла к цинкованию?
Основные документы:
- ГОСТ 9.305-84 «Покрытия металлические и неметаллические неорганические» (гальванические покрытия, включая цинкование).
- ГОСТ 9.307-89 «Покрытия цинковые горячие» (методы контроля, требования к подготовке).
- ГОСТ 9.402-2004 «Подготовка металлических поверхностей перед окрашиванием» (полезен для понимания общих принципов очистки, но не является профильным для цинкования).
- ISO 8501-1 — степени очистки при абразивоструйной обработке (Sa 2½ и др.).
6. Что делать, если нет пескоструя?
Для ответственных деталей — искать подрядчика с пескоструйной обработкой. Для бытовых задач при ТДЦ-цинковании можно ограничиться УШМ с лепестковым кругом 40–60 грит, но качество будет ниже.
CTA-блок: переход к цинкованию и пассивации
Поверхность подготовлена — следующий шаг: цинкование. Правильный выбор метода цинкования и точное соблюдение режимов электролитов или температур расплава так же важны, как и подготовка. А после цинкования не забывайте про пассивацию (хроматирование), которая удвоит срок службы покрытия, защитив цинк от белой ржавчины.
📘 Нужны готовые рецептуры, таблицы режимов и атлас дефектов для всех этапов?
В практическом руководстве «Пассивация цинкового покрытия. Практическое руководство» собраны 20+ рабочих рецептур, включая обезжиривание, травление, активацию и все виды хроматирования (жёлтое, синее, белое, чёрное). Атлас дефектов с фото поможет диагностировать и устранить любую проблему на этапе подготовки или нанесения покрытия.
➡️ Перейти к руководству: https://zinkportal.ru/passivaciya-cinkovogo-pokrytiya/
Цена: 1 490 ₽ — стоимость одной испорченной детали из-за неправильной подготовки. Инвестируйте в технологию, которая работает.