Цинкование труб — это нанесение цинкового покрытия на поверхность стальной трубы для защиты металла от коррозии. В отличие от окраски или полимерных покрытий, цинк работает как протектор: даже при механическом повреждении покрытия до стали он продолжает защищать оголенный участок электрохимически, разрушаясь сам вместо железа. Именно это свойство сделало оцинкованную трубу основным материалом для систем холодного водоснабжения, газопроводов, отопления, несущих металлоконструкций и нефтегазового сортамента.
Срок службы оцинкованной трубы в холодной воде составляет 25–40 лет против 5–10 лет у черной стали. В горячей воде и агрессивных средах ресурс скромнее — цинк расходуется быстрее, и здесь важны толщина покрытия и метод его нанесения.
Цинкование труб — основные методы
Трубы цинкуют четырьмя промышленными методами. Каждый дает разную толщину, структуру и сцепление покрытия с основой, что напрямую определяет область применения.
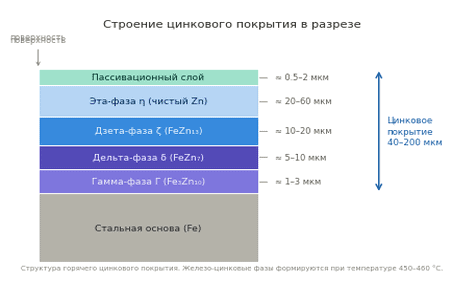
Горячее цинкование (погружение в расплав). Трубу окунают в ванну с жидким цинком при 450–470 °C. На поверхности формируется диффузионный слой интерметаллидов Fe-Zn, сверху — слой чистого цинка.
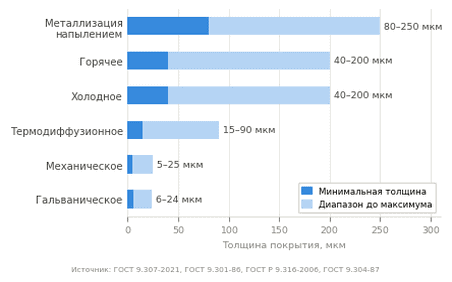
Покрытие толстое (40–80 мкм), сплошное снаружи и внутри, с прочным металлическим сцеплением. Водогазопроводные трубы по ГОСТ 3262-75 цинкуют именно так.
Подробно технологию процесса, подготовку поверхности и режимы расплава мы разбирали в статье «Горячее цинкование».
Термодиффузионное цинкование (ТДЦ). Трубы или готовые изделия с нарезанной резьбой загружают в реторту с цинковым порошком и нагревают без доступа воздуха до 290–390 °C, выдерживая 2–3 часа. Цинк диффундирует в сталь, образуя сплошной интерметаллидный слой Fe-Zn равной толщины по всему профилю, включая резьбу.
Метод незаменим для насосно-компрессорных, обсадных и бурильных труб в нефтегазе: покрытие не меняет геометрию резьбы, выдерживает многократную сборку-разборку муфтовых соединений и не отслаивается.
Важно: ТДЦ-покрытие не применяют на изделиях с рабочей температурой выше 370 °C. Детально — в статье «Термодиффузионное цинкование».
Гальваническое (электролитическое) цинкование. Осаждение цинка из электролита под током. Дает ровное, декоративное покрытие толщиной 5–20 мкм — существенно тоньше горячего и ТДЦ. Применяют для труб под последующую окраску или в условиях слабой коррозионной нагрузки. Из-за меньшей толщины и отсутствия интерметаллидного слоя уступает горячему цинкованию по коррозионной стойкости.
Напыление (газотермическая металлизация). Расплавленный цинк распыляют сжатым воздухом на поверхность трубы. Покрытие пористое, требует дополнительной пропитки; применяют как ремонтный метод или для крупногабаритных конструкций, не помещающихся в ванну. Для серийных труб используется редко.
Промышленное горячее цинкование труб
Заводское горячее цинкование труб — это жидкофазный способ нанесения покрытия, где качество зависит от химической подготовки, режима погружения и способа удаления излишков цинка.
Труба как объект цинкования имеет свою специфику: малая толщина стенки при большой длине, сквозная полость, требующая покрытия с двух сторон, и жёсткие допуски по геометрии. Способом горячего цинкования обрабатывают сварные, реже бесшовные трубы диаметром 9,5–350 мм и длиной до 7 м; толщина покрытия в зависимости от режима составляет от нескольких десятков до сотен микрон. В зависимости от сортамента, требований к поверхности и производительности линии применяют четыре основных промышленных способа.
«Сухой» способ
Классическая и наиболее распространённая в мировой практике схема для водогазопроводных труб (ВГП) и труб среднего диаметра. Технологическая цепочка состоит из последовательных операций.
- Химическая подготовка. Трубы обезжиривают в щелочном растворе (едкий натр 150–200 г/л, жидкое стекло 60–70 г/л, тринатрийфосфат 30–100 г/л, эмульгатор ОП-7, ОП-10 или синтанол ДС-10) при 70–90 °C в течение 10–15 минут. Для водогазопроводных труб печной сварки и горячекатаных труб обезжиривание не обязательно — на них нет консервационной смазки. Затем трубы травят для снятия окалины и ржавчины в 18–22%-ном растворе серной или 20–25%-ном растворе соляной кислоты. Для исключения «растравления» в травильный раствор вводят ингибиторы (ЧМ, ПКУ-М, КПИ-3). После травления — промывка в проточной воде для удаления солей железа, иначе они затянутся во флюс и спровоцируют некачественное покрытие.
- Декапирование (подтравливание). Перед флюсованием поверхность активируют в растворе соляной кислоты (80–150 г/л) при 15–30 °C в течение 3–4 минут. При этом происходит дополнительное подтравливание и перевод сернокислых солей железа в солянокислые, которые легче смываются водой. После декапирования трубы промывают в холодной проточной воде.
- Флюсование. Трубы погружают в водный раствор флюса — хлорида цинка (500–800 г/л) и хлорида аммония (70–150 г/л) с добавкой эмульгатора (1–2 г/л). Флюсование ведут при 50–60 °C в течение 1–3 минут. Флюс решает две задачи: удаляет остаточные оксиды с поверхности стали и создаёт защитную плёнку, предотвращающую повторное окисление перед входом в цинк.
- Сушка. После флюсования трубы сушат в проходных сушильных печах при 150–200 °C. Это критический этап: влажная труба, попав в расплав цинка, вызывает локальное вскипание воды с выбросом цинка — травмоопасно и портит покрытие. Нагрев при сушке благоприятно сказывается и на тепловом режиме ванны цинкования. На поверхности после сушки остаётся тонкая плёнка подсушенного флюса, которая при входе в цинковую ванну мгновенно оплавляется, вскрывая активную поверхность стали.
- Цинкование. Трубы погружают в ванну с расплавленным цинком при 450–470 °C. В расплав добавляют примерно 0,1–0,2% алюминия — он уменьшает окисление цинка за счёт защитной оксидной плёнки Al₂O₃ и делает покрытие более пластичным, с лучшим внешним видом. Время выдержки устанавливают в зависимости от сортамента, марки стали и требуемой толщины покрытия. Здесь протекает основная металлургия процесса: сталь реагирует с цинком, образуя интерметаллидные фазы (гамма, дельта, дзета) со стороны стали и слой чистого цинка (эта) снаружи. Толщина покрытия растёт по параболическому закону — быстро в первые секунды, затем замедляется.
- Съём излишков и охлаждение. При выходе из расплава на трубе с наружной и внутренней поверхности остаётся слой жидкого цинка. Его избыток удаляют немедленно обдувкой и продувкой сжатым воздухом через кольцевые сопла, окружающие выходящую трубу. Поток воздуха срывает лишний цинк равномерно по окружности, не оставляя капель и наплывов. После съёма излишков трубы охлаждают в ванне с водой или на охладительном рольганге, правят на правильной машине и после контроля отправляют на склад. На ряде заводов оцинкованные трубы после правки пассивируют в специальном растворе с последующей сушкой — это улучшает внешний вид и предотвращает образование «белой ржавчины» при хранении и транспортировке.
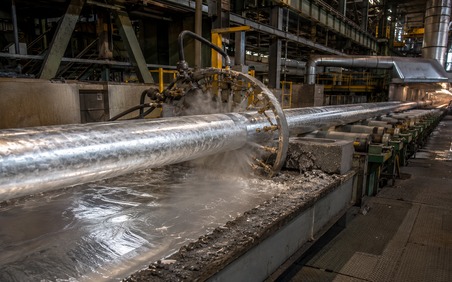
Обычно «сухое» цинкование труб ведут на автоматизированных агрегатах горизонтального типа, работающей без ручного труда: цинкуют трубы диаметром 9,52–165,1 мм с толщиной стенки 3–4 мм. Производительность современных агрегатов высока — от 100 до 150 тыс. тонн оцинкованных труб в год. В результате оцинковки данным способом получается сплошное равномерное покрытие по всей поверхности трубы с хорошей адгезией и отсутствием гартцинковых наростов.
Цинкование труб — «свинцовый» способ
Цинкование электросварных тонкостенных труб (толщина стенки 1,2–1,8 мм) диаметром 90–350 мм и длиной 5–6 м производят на агрегатах вертикального типа, по так называемому, «свинцовому» способу.
Рабочая ванна цинкования заполняется свинцом, согласно технологии, и лишь в центре на его поверхности находится слой расплавленного цинка.
Труба после подготовки поверхности входит в ванну вертикально, проходит через свинец и слой цинка и выходит наружу.
Главное преимущество способа — расплав свинца не взаимодействует со стенками ванны и не разрушает их, что увеличивает длительность эксплуатации оборудование.
Свинец (плотность ≈10,6 г/см³) не смешивается с цинком (≈6,6 г/см³) и образует нижнюю фазу. Проведение подготовки и цинкования труб в вертикальном положении исключает деформацию тонкостенных труб. Свинцовая подушка также прогревает трубу до температуры ванны перед входом в цинк и экранирует дно, где скапливается гартцинк (железоцинковая интерметаллидная фаза), снижая количество твёрдых включений на покрытии.
Свинцовый способ распространён на высокопроизводительных трубных агрегатах непрерывного действия, где важны скорость процесса и стабильное качество поверхности без дополнительной механической обработки.
В России работают высокомеханизированные агрегаты карусельного типа для цинкования электросварных спиральношовных труб диаметром 180–350 мм: подача труб, прохождение технологических операций и транспортировка на склад автоматизированы и выполняются непрерывно в едином потоке.
Одностороннее цинкование труб (внутреннее или наружное)
Потребность в защите только одной поверхности трубы возникает, когда коррозионная нагрузка действует избирательно. Классический пример — насосно-компрессорные трубы (НКТ) для нефтедобычи: внутренняя полость контактирует с агрессивной пластовой жидкостью (сероводород, углекислота, минерализованная вода), тогда как наружная поверхность находится в относительно инертной среде. Цинкование труб целиком в такой ситуации экономически невыгодно.
Наружное цинкование труб
Классический пример — способ «цинк флоу коут» для непрерывного нанесения цинка только на наружную поверхность труб.
Линия включает трубосварочный стан и установку цинкования: трубу сваривают ТВЧ, проходят подготовку поверхности (обезжиривание, травление, промывку, сушку), нагревают в индукционной установке до 440–450 °C и цинкуют, обдувая затем горячим воздухом. Способ позволяет выпускать трубы диаметром 4,8–170 мм со скоростью около 1,5 м/с, включая квадратные и профильные формы.
Более совершенна японская технология «Дайва зет процесс»: в едином потоке трубу изготавливают, цинкуют и наносят прозрачное органическое покрытие «Дайва коут» против белой ржавчины; трубы диаметром 15,9–76,3 мм, скорость до 2,5 м/с. Объединение изготовления и цинкования в одной линии сокращает площадь цеха на 75%, стоимость оборудования на 80%, трудозатраты на 65%.
Внутреннее цинкование
Реализуется прокачкой расплавленного цинка через полость трубы или переменным нагнетанием его в трубу сжатым воздухом. Распространён и способ напыления цинкового порошка на внутреннюю поверхность с последующим оплавлением: порошок наносят на трубу, предварительно нагретую в индукционной установке до 420 °C, струёй инертного или восстановительного газа.
Цинкование труб в легированном расплаве
Один из способов повышения коррозионной стойкости и улучшения физико-механических свойств покрытия — легирование расплава различными металлами. Легированные цинковые покрытия состоят из коррозионностойких сплавов на основе цинка, которые в эксплуатации покрываются устойчивыми защитными плёнками сложного состава, поэтому их стойкость значительно выше, чем у нелегированных. В мировой практике при цинковании труб в легированном расплаве чаще всего используют магний, никель, алюминий и титан.
Введение легирующих элементов — ответственная операция. Легируют либо прямым введением металлов в расплав, либо специально приготовленными лигатурами на основе цинка (цинкалюминиевой, цинкмагниевой, цинкникелевой, цинктитановой). Магний можно вводить прямо в расплав из-за большой скорости растворения — чушка массой 7–9 кг растворяется за 15–20 минут; остальные металлы удобнее вводить лигатурами или в контейнере, который погружают ниже зеркала расплава и перемещают по ванне для равномерного распределения.
Алюминий (0,04–0,1%). В трубном цинковании алюминий подавляет рост хрупких железоцинковых фаз на границе «сталь–расплав», но его концентрация ниже, чем на линиях Сендзимира для ленты. При 0,04–0,1% Al на поверхности стали формируется тонкий барьерный слой Fe₂Al₅, который тормозит диффузию железа в цинк и не даёт покрытию стать избыточно толстым и хрупким.
Никель (0,08–0,1%). Ключевой элемент для работы с реакционноспособными сталями — теми, что содержат кремний в диапазоне 0,03–0,12% и фосфор. На таких сталях обычный цинковый расплав даёт эффект Санделина: аномально быстрый рост толстого и хрупкого интерметаллидного слоя. Никель нормализует кинетику роста покрытия. Это особенно важно для электросварных труб из штрипсовой стали с непредсказуемым кремниевым эквивалентом.
Магний (≈0,01%). Добавляется в следовых долях. Повышает растекаемость расплава и улучшает смачивание поверхности, что даёт более равномерное по толщине покрытие. В комбинации с алюминием и никелем магний усиливает их действие.
После введения легирующих добавок расплав контролируют, отбирая пробы из нескольких точек ванны, чтобы убедиться в равномерном распределении элементов по объёму: расслоение по плотности может дать разную толщину покрытия в начале и конце смены.
Режим цинкования — температуру и время выдержки — подбирают под конкретный сортамент трубы и марку стали. Типичные параметры: температура ванны 460±5 °C, выдержка от 35 секунд до 4 минут. Тонкостенную трубу цинкуют по нижней границе времени, чтобы не перегреть и не покоробить; толстостенную — по верхней, чтобы обеспечить прогрев и формирование полноценного интерметаллидного слоя.
Термодиффузионное цинкование труб
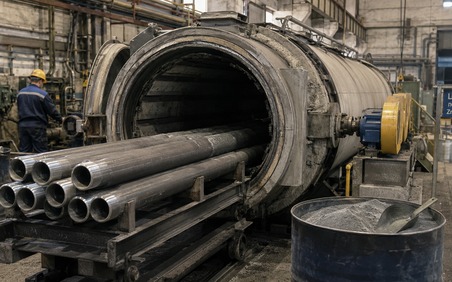
Термодиффузионное цинкование (ТДЦ) занимает особую нишу — защиту резьбовых соединений и труб сложной геометрии, где горячее цинкование проигрывает по точности размеров. Процесс идет в герметичной реторте: трубы с уже нарезанной резьбой загружают в контейнер с цинковым порошком, нагревают до 290–390 °C и выдерживают 2–3 часа (по ГОСТ Р 9.316-2006). Цинк диффундирует в поверхность стали, образуя железоцинковые интерметаллидные фазы с градиентом концентрации от поверхности вглубь металла.
Ключевое преимущество — цинковое покрытие труб растет строго перпендикулярно поверхности и точно повторяет профиль, включая впадины и вершины резьбы. Геометрия не меняется: шаг, угол и диаметр резьбы остаются в допуске, что критично для муфтовых соединений. Интерметаллидный слой обладает высокой твердостью (HV 300–500) и износостойкостью — выдерживает 10–15 циклов сборки-разборки без разрушения. По ГОСТ Р 9.316-2006 после ТДЦ обязательна пассивация для стабилизации поверхности и устранения «присыпа» — остаточного порошка на поверхности покрытия.
Важный нюанс, который часто путают с браком: ТДЦ-покрытие содержит до 10% железа в составе железоцинковой фазы. При высокой влажности это железо может давать на поверхности бурый налет, который визуально похож на ржавчину, но не является коррозией основного металла — сталь под покрытием остается защищенной. Это обычное поведение ТДЦ-слоя, а не дефект.
Основные заказчики — нефтегазовый сектор (НКТ, обсадные, бурильные трубы), энергетика (теплообменники), строительство (закладные детали со шпильками). Предельная рабочая температура ТДЦ-покрытия — 370 °C, выше начинается структурная деградация слоя. Подробно технологию, фазы слоя, оборудование и отличие от горячего цинкования мы разбирали в статье «Термодиффузионное цинкование».
Промышленное электролитическое (гальваническое) цинкование труб
Электролитический метод широко применяется при цинковании труб, чаще всего для нанесения покрытия на наружную поверхность. Существуют способы и установки, позволяющие цинковать и внутреннюю поверхность, и обе одновременно — выбор определяется сортаментом и назначением труб. Используют два типа агрегатов, различающихся способом перемещения покрываемых труб: поперечные и продольные.
Агрегаты с поперечным перемещением труб
Автоматическая линия завода «Янгстаун шит энд тьюб» (США) объединяет в одном потоке цинкование труб, окраску и упаковку. Полный состав линии: загрузочное устройство → ванна щелочного обезжиривания → промывка горячей водой → ванна электролитического обезжиривания → промывка холодной водой → травильная ванна → ванна цинкования → камера струйной промывки холодной водой → ванна осветления → сушильная печь (№1) → машина для окраски внутренней поверхности → сушильная печь (№2) → стол для осмотра → маркировочное устройство → устройство для упаковки. Трубы последовательно проходят подготовку поверхности, цинкование, сушку, окраску внутренней поверхности и увязывание в пакеты.
Максимальная производительность линии — 1200 труб в час, покрываемые трубы диаметром 12,7–50,8 мм, длиной 3 м.
Установка фирмы «Хофманн Индастриз» (США) производит цинкование труб длиной 0,15–3 м, на каждой подвеске размещается до 300 м труб. Производительность — 16 млн труб в год.
Недостатки поперечного перемещения: ограниченные возможности интенсификации технологических процессов; большое количество отходов труб из-за необходимости их герметизации и последующего вырезания деформированных мест; сложность получения на трубах цинкового покрытия высокого качества.
Агрегаты с продольным перемещением труб
Более эффективны, чем поперечные: позволяют комплексно решить непрерывность потока труб и оптимизацию температурного и гидродинамического режимов электролиза, обеспечивающих максимальную скорость процесса электроосаждения. Применяются преимущественно при цинковании наружной поверхности труб малых диаметров (4–16 мм), главным образом сварно-паяных и электросварных, и работают в едином потоке с трубным станом — то есть труба формуется, сваривается и цинкуется на одной непрерывной линии, без промежуточного складирования.
Полная технологическая цепочка (на примере линии непрерывного производства): полосовая заготовка в рулоне из разматывателя → стыкосварочная машина → петлевое устройство (башенного или другого типа, компенсирует паузы при смене рулонов) → горячая щелочная очистка → промывка и сушка сжатым воздухом → формовка трубы в формовочном стане → сварка в сварочном узле → охлаждение в холодильнике → абразивная зачистка → калибровка в калибровочном стане.
Далее — подготовка трубы непосредственно к нанесению покрытия: горячая анодная очистка → промывка → травление в концентрированной (например, 50%-ной) соляной кислоте → промывка → холодная анодная очистка → промывка → повторное травление в концентрированной HCl → промывка. Двойное травление (горячее анодное + холодное анодное, с промежуточными промывками) — особенность именно этой технологической цепочки, обеспечивающая более тщательную подготовку непрерывно движущейся трубы, чем однократная обработка.
После подготовки труба проходит ванны нанесения электролитического покрытия → промывку → сушку горячим воздухом. Узел натяжных роликов обеспечивает натяжение трубы по всей линии от калибровочного стана. На выходе — автоматическое отрезное устройство и отводящий рольганг.
Устройство ванны и роль роликов. Ванна для анодной очистки и нанесения покрытия представляет собой бак из низкоуглеродистой стали с резиновой облицовкой (защита от агрессивной среды электролита и продления срока службы оборудования). На входе и выходе установлены ролики, выполняющие двойную функцию — опорную (удерживают и направляют движущуюся трубу) и контактную (через них же подводится ток для процесса электролиза). Уровень электролита поддерживается так, чтобы труба была полностью им покрыта.
Циркуляция электролита. Через сток электролит попадает из ванны в накопительный бак, откуда насосом вновь перекачивается в ванну. Циркуляция электролита выполняет конкретную технологическую задачу: позволяет либо повысить плотность тока, либо увеличить скорость перемещения труб — то есть напрямую управляет производительностью линии.
Восстановление покрытия в зоне сварного шва. Разработаны процессы производства электросварных труб из электролитически оцинкованной полосы (то есть цинкуют ещё плоскую заготовку до сворачивания в трубу и сварки). Один из таких процессов предусматривает восстановление целостности покрытия непосредственно в зоне сварного шва — там, где сварка неизбежно повреждает ранее нанесённый слой — с помощью пневматических распылителей расплавленного цинка.
Линия «Лангбайн Пфанхаузер Верке АГ» (ФРГ) — наиболее совершенная линия электролитического цинкования электросварных и сварно-паяных труб диаметром 6–15 мм. Состоит из 14 последовательно установленных ванн, через которые трубы непрерывно движутся со скоростью 4–25 м/мин в восемь ниток одновременно (то есть восемь труб обрабатываются параллельно, что кратно увеличивает производительность). Предусмотрено цинкование труб мерной длины до 6 м и труб, смотанных в бунты общей длиной 90–300 м. Толщина цинкового покрытия на трубах — 10–30 мкм.
Существенный недостаток этой линии — использование наряду с сульфатным электролитом токсичного цианистого электролита цинкования. Аналогичные по конструкции агрегаты эксплуатируются на заводах фирм «Армко стил» и «Янгстаун шит энд тьюб» (США).
Многослойное покрытие Cu → Zn-Ni → Zn (советская линия цинкования труб)
В СССР на оборудовании той же фирмы «Лангбайн Пфанхаузер Верке АГ» эксплуатировалась автоматическая линия цинкования наружной поверхности труб диаметром 4–16 мм, на которой была внедрена отечественная технология высокоскоростного цинкования, исключающая использование цианистого электролита — принципиальное отличие от западного аналога.
Подготовку поверхности труб (очистку и обезжиривание) на этой линии осуществляют биполярным методом.
Суть метода: это способ подачи тока на движущуюся в потоке деталь (трубу, полосу, проволоку) без прямого механического контакта токоподвода с самой деталью на каждом участке линии. Ток передаётся не напрямую от источника питания к трубе через скользящий контакт, а через саму электропроводную трубу как через проводник, помещённый между двумя электродами (анодом и катодом) в электролите, при этом одна и та же труба на разных участках своей длины одновременно работает и как анод (в одной зоне ванны), и как катод (в другой) — отсюда и название «биполярный» (двухполярный).
Физически это работает так: труба непрерывно движется через ванну, не имея жёсткого скользящего электрического контакта с внешним источником тока на протяжении рабочей зоны. Ток идёт от внешних неподвижных электродов через электролит и через саму трубу (труба выступает как промежуточный проводник в электрической цепи). На той стороне трубы, что обращена к одному внешнему электроду, происходит один электрохимический процесс (например, растворение/травление — анодная реакция), а на противоположной стороне той же трубы, обращённой к электроду другой полярности, — обратный процесс (осаждение/очистка — катодная реакция).
Зачем это нужно именно для непрерывной линии труб:
- Не требуется скользящий контакт «щётка-труба» на каждом отрезке — а такой контакт при высокой скорости движения (18–22 м/мин, как в этой линии) быстро изнашивается, искрит, ненадёжен.
- Обработка идёт равномерно по всей окружности трубы одновременно, без необходимости вращать трубу или иметь несколько контактных роликов по периметру.
- Метод хорошо подходит именно для очистки и обезжиривания — где не важна полярность конкретного участка, а важна интенсивная электрохимическая очистка всей поверхности в потоке.
Нанесение многослойного покрытия производят в три этапа последовательного осаждения: слой меди толщиной до 1 мкм, сплав Zn-Ni (8–14% Ni) толщиной 1–2 мкм и слой цинка толщиной 14–20 мкм. Затем покрытие проходит операции отделки — осветление, хроматирование, нейтрализацию и сушку. Скорость перемещения труб в линии — 18–22 м/мин.
Нанесение подслоёв из меди и Zn-Ni позволило повысить коррозионную стойкость в 1,8–2,5 раза, улучшить адгезию и физико-механические свойства покрытия, интенсифицировать процесс цинкования труб.
Трубы с многослойным покрытием обладают высокой коррозионной стойкостью в тормозных и топливных системах автомобилей и тракторов, что обеспечивает увеличение срока службы и надёжности этих систем в 3–4 раза. Такие трубы широко применялись при производстве серийных автомобилей КамАЗ, КрАЗ, ЗАЗ.
Разработанная технология обеспечивает также получение декоративных зеркально блестящих цинкникелевых покрытий, по внешнему виду не отличающихся от блестящих никелевых, — их получают из электролита состава: цинк хлористый — 50–200 г/л, никель хлористый — 10–150 г/л, аммоний хлористый — 50–250 г/л, уксусная кислота — 5–40 г/л, полиэтиленгликоль — 5–15 г/л, ароматические альдегиды (сиреневый, вератровый или анисовый) — 0,5–3,0 г/л.
| Слой / операция | Состав, г/л | Плотность тока, А/дм² | Толщина |
|---|---|---|---|
| Подслой меди | Медь сернокислая 40–70; пирофосфат калия 300–400; блескообразующая и активирующая анодный процесс добавки — по 1 мл/л | 5–10 | до 1 мкм |
| Сплав Zn–Ni | Цинк хлористый 100–150; никель хлористый 40–60; аммоний хлористый 180–200; сульфосалициловая кислота 0,5–1,0; уксусная кислота 10–15 | 15–25 | 1–2 мкм (8–14% Ni) |
| Цинковое покрытие | Цинк сернокислый 550–700; аммоний сернокислый 20–40; натрий сернокислый 10–20; борная кислота 3–5 | 55–90 | 14–20 мкм |
| Блестящий Zn–Ni (декоративный вариант) | Цинк хлористый 50–200; никель хлористый 10–150; аммоний хлористый 50–250; уксусная кислота 5–40; полиэтиленгликоль 5–15; ароматический альдегид 0,5–3,0 | — | Зеркальный блеск, под никель |
| Осветление | Азотная кислота 2,5–1,0 | — | 20–40 °C |
| Хроматирование | Натрий фтористый 3,0–4,0; натрий двухромовокислый 0,8–1,0; квасцы хромовые 0,6–0,8; азотная кислота 24–25 | — | pH 1,0–1,9, 15–25 °C |
Защита резьбовых соединений. Отдельная задача — защита резьбовых соединений труб нефтяного сортамента: на резьбу муфт наносят цинковое покрытие толщиной 25–150 мкм для повышения герметичности и стойкости к многократному свинчиванию-развинчиванию. Это самостоятельный технологический процесс на автоматических гальванических линиях, выходящий за рамки данного обзора.
Цинковое покрытие труб: толщина и требования ГОСТ
Цинковое покрытие труб в России нормируется в первую очередь ГОСТ 3262-75 «Трубы стальные водогазопроводные». Стандарт действует с изменениями № 1–6 и предъявляет следующие требования к оцинковке:
- покрытие должно быть сплошным по всей поверхности трубы;
- толщина покрытия — не менее 30 мкм (среднее значение, измеренное по нескольким точкам);
- допускается отсутствие покрытия на торцах труб и на резьбе;
- резьбу нарезают после нанесения цинкового покрытия;
- на резьбовой части и торцах цинковое покрытие восстанавливается холодным методом (цинконаполненный грунт) по требованию заказчика;
- резьба выполняется по ГОСТ 6357-81 (трубная цилиндрическая).
Сортамент ВГП-труб по толщине стенки делится на легкие, обыкновенные и усиленные — цинковое покрытие наносится на все три категории. Труба считается оцинкованной, если покрытие присутствует с обеих сторон — в отличие от черной трубы, которая идет без покрытия либо с масляной консервацией.
Для термодиффузионного покрытия действует ГОСТ Р 9.316-2006 «Покрытия термодиффузионные цинковые». Стандарт задает классы покрытия по толщине (таблица 1), обозначение покрытия — «ТД». Конкретный класс выбирают по условиям эксплуатации. Также ГОСТ регламентирует структуру интерметаллидного слоя, методы контроля и обязательную финишную пассивацию. Для штучного горячего цинкования изделий общие требования дает ГОСТ 9.307-21 — он применим и к трубам, когда они цинкуются не на трубном агрегате, а как штучные изделия на подвесках.
Типы оцинкованных труб
Водогазопроводные (ВГП). Самый массовый тип оцинкованной трубы. ГОСТ 3262-75 определяет сортамент от Ду 15 до Ду 150 мм. ВГП расшифровывается как «водогазопроводная» — основное назначение заложено в названии. Применяется в системах холодного водоснабжения, газоснабжения низкого давления, отопления (с оговорками по температуре), спринклерного пожаротушения. Поставляется в отрезках мерной и немерной длины, концы — с резьбой или под сварку. Оцинкованная ВГП-труба маркируется «ОЦ» в сертификате и часто имеет характерный матово-серый цвет с узором «папоротник» от кристаллизации цинка.
Профильные оцинкованные трубы. Трубы квадратного и прямоугольного сечения, цинкуемые горячим способом или ТДЦ. Применяются в строительных металлоконструкциях — каркасы теплиц, ангаров, заборные столбы, малые архитектурные формы. Отдельного ГОСТа на оцинкованную профильную трубу нет: покрытие наносят по ГОСТ 9.307 (горячее) или Р 9.316 (ТДЦ) на профильную заготовку.
Нефтегазовый сортамент. Насосно-компрессорные (НКТ), обсадные и бурильные трубы с термодиффузионным цинковым покрытием резьбы. Относятся к специальному сортаменту со своими ГОСТ и API-стандартами. Цинкование здесь — защита резьбы, а не всей поверхности.
ГОСТы на оцинкованные трубы
| ГОСТ | На что распространяется | Что регламентирует |
|---|---|---|
| ГОСТ 3262-75 | Трубы стальные водогазопроводные оцинкованные | Сортамент (Ду, толщина стенки), сплошность покрытия по всей поверхности, минимальная толщина 30 мкм, резьба по ГОСТ 6357 |
| ГОСТ Р 9.316-2006 | Покрытия термодиффузионные цинковые | Классы покрытия по толщине (таблица 1), обозначение «ТД», методы контроля, обязательная пассивация |
| ГОСТ 9.307-2021 | Горячее цинкование штучных изделий | Требования к покрытию на изделиях, цинкуемых погружением, толщина и сплошность |
Сравнение методов цинкования труб
| Метод | Толщина покрытия | Покрытие на резьбе | Применение |
|---|---|---|---|
| Горячее (погружное) | 40–80 мкм | Нет резьба нарезается после | ВГП, водопровод, газ, отопление |
| Термодиффузионное | Классы по ГОСТ Р 9.316 (табл. 1) | Да повторяет профиль | Нефтегаз (НКТ, резьба), метизы |
| Гальваническое | 5–20 мкм | Нет тоньше горячего | Декоративные, под окраску |
| Напыление (металлизация) | 50–200 мкм | Нет пористое | Ремонт, крупногабарит |
Сортамент оцинкованных труб ВГП: таблица по ГОСТ 3262-75
Основные размеры оцинкованной трубы ВГП согласно ГОСТ 3262-75. Наружный диаметр постоянен при одном условном проходе, а толщина стенки меняется в зависимости от исполнения — лёгкое, обыкновенное или усиленное.
| Ду, мм | Наружный Ø, мм | Лёгкое (Л), мм | Обыкновенное (О), мм | Усиленное (У), мм |
|---|---|---|---|---|
| 15 | 21,3 | 2,5 | 2,8 | 3,2 |
| 20 | 26,8 | 2,5 | 2,8 | 3,2 |
| 25 | 33,5 | 2,8 | 3,2 | 4,0 |
| 32 | 42,3 | 2,8 | 3,2 | 4,0 |
| 40 | 48,0 | 3,0 | 3,5 | 4,0 |
| 50 | 60,0 | 3,0 | 3,5 | 4,5 |
| 65 | 75,5 | 3,2 | 4,0 | 4,5 |
| 80 | 88,5 | 3,5 | 4,0 | 4,5 |
| 100 | 114,0 | 4,0 | 4,5 | 5,0 |
| 125 | 140,0 | 4,0 | 4,5 | 5,5 |
| 150 | 165,0 | 4,0 | 4,5 | 5,5 |
Применение оцинкованных труб
- ЖКХ и водоснабжение. Основная ниша — холодное водоснабжение жилых домов и стояки. В горячей воде (выше 60 °C) цинк ускоренно корродирует с возможным изменением полярности пары Fe-Zn, поэтому для отопления оцинковка ограничена нормами.
- Газоснабжение. ВГП-труба для газа низкого давления — оцинкованная резьбовая труба стандартна для внутренних газопроводов.
- Строительство. Профильные оцинкованные трубы — каркасы теплиц, навесов, ограждений; ВГП — временные и постоянные трубопроводы на стройплощадках.
- Нефтегазовый сектор. НКТ, обсадные и бурильные трубы с ТДЦ-покрытием резьбы, стойким к свинчиванию и агрессивным средам.
FAQ
Чем цинкуют трубы?
В основном горячим цинкованием (погружением в расплав цинка при 450–470 °C) — это стандарт для водогазопроводных труб. Резьбовые соединения ответственного назначения защищают термодиффузионным цинкованием.
Какой ГОСТ на оцинкованные трубы?
ГОСТ 3262-75 для ВГП-труб, ГОСТ Р 9.316-2006 для термодиффузионного покрытия, ГОСТ 9.307-2021 для штучного горячего цинкования.
ВГП — это что?
Водогазопроводная труба. Стальная сварная труба по ГОСТ 3262-75, применяемая для водопроводов и газопроводов. Выпускается в черном и оцинкованном исполнении.
Ржавеет ли оцинкованная труба?
Да, оцинкованная труба не вечная. Цинковое покрытие расходуется со скоростью, зависящей от среды: в холодной питьевой воде — 2–5 мкм/год (хватит на 25–40 лет), в горячей воде — в разы быстрее, в кислых и сероводородных средах — разрушение ускоренное. Когда цинк израсходован, начинает ржаветь стальная основа. Отдельный случай — ТДЦ-покрытие: из-за содержания железа в интерметаллидной фазе (до 10%) при высокой влажности может появляться бурый налет, похожий на ржавчину, но это не коррозия стали — основу он не разрушает.
Словарь терминов
Цинкование труб — нанесение цинкового покрытия на поверхность стальной трубы для защиты от коррозии; методы: горячее, термодиффузионное, гальваническое, напыление.
ВГП — водогазопроводная труба (по ГОСТ 3262-75), стальная сварная труба для систем водоснабжения и газоснабжения.
Горячее цинкование — метод нанесения покрытия погружением стального изделия в расплавленный цинк при 450–470 °C; образует интерметаллидный и чистый цинковый слои.
ТДЦ (термодиффузионное цинкование) — нанесение покрытия диффузией цинка в сталь из порошковой засыпки при нагреве до 290–390 °C без доступа воздуха; покрытие точно повторяет профиль.
Оцинкованная труба — стальная труба с нанесенным цинковым покрытием для защиты от коррозии; маркируется «обозначают буквой Ц по ГОСТ 3262-75» в сертификате.
Гартцинк — железоцинковая интерметаллидная фаза, образующаяся в ванне горячего цинкования при взаимодействии расплава со сталью; оседает на дно ванны в виде дросса.
Биполярный метод — подача тока на движущееся в потоке изделие (трубу, полосу) через электролит и само изделие как проводник между неподвижными электродами, без скользящего механического контакта; изделие одновременно работает и анодом, и катодом на разных своих участках. Подробнее — в разделе о многослойном покрытии труб.
Рекомендуемые материалы для дальнейшего изучения: