Флюсование металла — это финальная операция химической подготовки стали перед погружением в расплавленный цинк. Флюс защищает очищенную поверхность от вторичного окисления и обеспечивает полное смачивание металла расплавом. Без качественного флюсования горячее цинкование невозможно — цинк просто не прилипнет к стали, а деталь уйдет в брак. В этой статье разберем химию процесса, составы растворов, типичные ошибки и методы контроля, которые напрямую влияют на срок службы антикоррозионного покрытия.
Что такое флюсование и зачем оно нужно
В технологической цепочке горячего цинкования флюсование занимает строго определенное место после травления и промывки, но перед сушкой и окунанием в расплав. С химической точки зрения флюс — это вещество, выполняющее двойную работу. Во-первых, оно окончательно удаляет микроскопические оксидные пленки, которые могли образоваться на ювенильно чистой поверхности стали за секунды между промывкой и сушкой. Во-вторых, формирует тонкую солевую пленку, защищающую металл от контакта с кислородом воздуха при нагреве в печи сушки и в момент погружения в цинк.
Важно различать флюсование и активацию. Активация (часто слабым раствором соляной кислоты) лишь освежает протравленную поверхность, но не создает защитного барьера. Флюсование же формирует на поверхности солевую «шубу», которая при контакте с расплавом (450°C) мгновенно плавится, растворяет оксиды на зеркале цинка и обеспечивает идеальную адгезию.
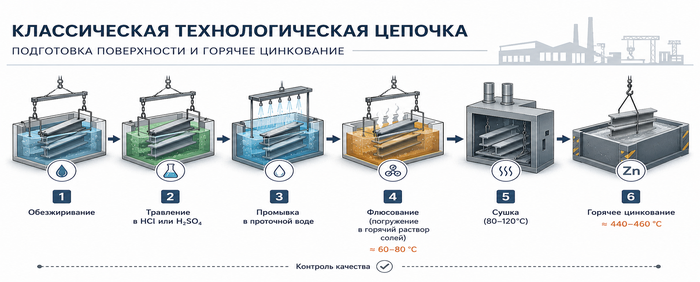
Классическая цепочка выглядит так:
- Обезжиривание.
- Травление в HCl или H₂SO₄.
- Промывка в проточной воде.
- Флюсование (погружение в горячий раствор солей).
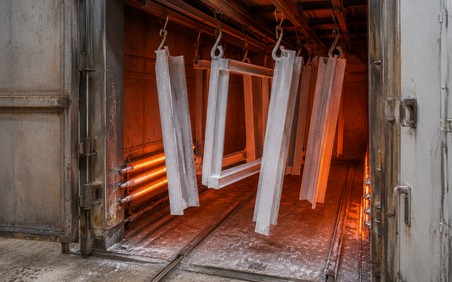
- Сушка (80–120°C).
- Горячее цинкование.
Состав раствора для флюсования
От состава флюса зависит не только смачиваемость, но и количество дыма, расход цинка и экологическая нагрузка на цех. Промышленное флюсование базируется на хлоридах цинка и аммония.
Классический состав ванны флюсования
Это «рабочая лошадка» большинства цехов.
- Хлорид цинка (ZnCl₂): 200–400 г/л. Основной компонент. В водном растворе он полностью диссоциирован, но при попадании на раскаленную сталь (450°C) вода мгновенно испаряется, а безводный ZnCl₂ плавится, создавая тонкий жидкий солевой слой, идеально смачивающий поверхность.
- Хлорид аммония (NH₄Cl): 50–100 г/л. При нагреве разлагается с выделением HCl и NH₃, которые активно травят микрооксиды прямо в момент погружения в цинковую ванну.
- Соотношение ZnCl₂ / NH₄Cl: строго 3:1 или 4:1. Это технологически оптимальное соотношение, обеспечивающее баланс между высокой химической активностью и минимальным дымообразованием.
- pH раствора: 3,5–5,0. Кислая среда препятствует гидролизу солей и выпадению нерастворимых гидроксидов цинка.
Модифицированное флюсование с KCl
При работе с высоколегированными сталями (содержащими кремний, хром, марганец) классический рецепт не всегда справляется. В таких случаях применяют модифицированное флюсование с добавкой хлорида калия. Не следует путать этот термин с двойным флюсованием, под которым на производстве обычно понимают двукратное погружение детали.
- Состав: ZnCl₂ + NH₄Cl + KCl.
- Преимущества: KCl снижает поверхностное натяжение солевого расплава, обеспечивая растекание по сложному рельефу деталей. Меньше дыма за счет изменения летучести компонентов.
- Применение: высокопрочные стали, поковки, детали после дробеметной обработки.
Безаммиачное флюсование
Экологический тренд, направленный на исключение дымов хлорида аммония.
- Состав: только ZnCl₂ + KCl (иногда с добавками ПАВ).
- Плюсы: нулевой выброс аммиака, меньше коррозии оборудования.
- Минусы: требует идеально очищенной поверхности перед флюсованием, так как пленка не обладает эффектом самоочистки. Кроме того, без активного HCl от разложения NH₄Cl на зеркале цинковой ванны значительно быстрее образуется гартцинк (твердые железо-цинковые интерметаллиды), что увеличивает расход цинка и требует более частой чистки ванны. Гартцинк образуется при любом флюсовании, однако без активного HCl от разложения NH₄Cl его накопление идёт быстрее
Технология флюсования: параметры процесса
Качественное флюсование — это баланс температуры, времени и гидродинамики.
- Температура ванны: 60–80°C. Это не просто нагрев. При 70°C раствор имеет оптимальную вязкость. Холодный раствор оставляет слишком толстую, мокрую пленку; перегретый (кипяток) вызывает бурную коррозию под флюсом.
- Время выдержки: 1–3 минуты. Зависит от массивности металла. Тонкий лист прогревается быстро, толстая балка — медленнее. Если деталь не прогрелась до температуры ванны, на выходе мы получим «жирный», неравномерный слой солей.
- Контроль концентрации: ведется ареометром. Технолог обязан проверять плотность каждый час. Признак качественного флюсования после извлечения детали — равномерная, полупрозрачная белая пленка, быстро подсыхающая на воздухе, без серых разводов и ржавых капель.
Сушка после флюсования — критический этап
Пропустить сушку или провести ее плохо — спровоцировать аварию. Флюсование без правильной сушки теряет смысл. Вода, оставшаяся в кристаллической решетке флюса, при контакте с жидким цинком мгновенно испаряется, вызывая выплески металла и разбрызгивание. Цель сушки — удалить свободную и частично кристаллизационную влагу, не допустив разложения ZnCl₂.
- Температура: 80–120°C. Ниже — плохо сохнет, выше 150°C — флюс начинает разлагаться раньше времени и теряет свои свойства.
- Время: 3–10 минут. Тонкостенные конструкции сохнут быстрее.
- Признаки готовности: поверхность становится матово-белой, сухой на ощупь, но не отслаивается при легком постукивании.
Ванна флюсования — устройство и обслуживание
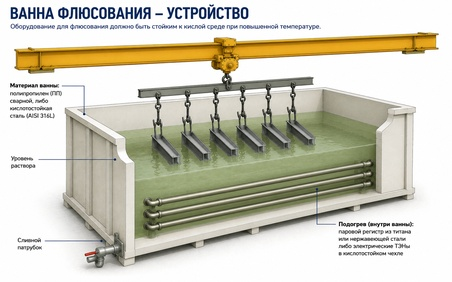
Оборудование для флюсования должно быть стойким к кислой среде при повышенной температуре.
- Материал: Полипропилен (ПП) сварной, либо кислотостойкая сталь (AISI 316L). Черный металл в контакте с флюсом высаживает медь и железо — ванна быстро ржавеет.
- Подогрев: паровой змеевик из титана или нержавейки, либо электрические ТЭНы в кислотостойком чехле.
- Обслуживание: Ключевой враг ванны — накопление ионов железа (Fe²⁺/Fe³⁺). Железо попадает с недомытых деталей и с крюков оснастки. При концентрации железа 5–7 г/л это сигнал к регенерации раствора. При достижении 10 г/л замена всего объема обязательна. Флюсование в «грязном» растворе ведет к темным пятнам и шероховатости покрытия.
Типичные дефекты из-за плохого флюсования
Большинство проблем цинковального цеха связано не с плохим цинком, а с халатным флюсованием.
- Непрокрасы. Цинк не лег на сталь. Причина — низкая концентрация ZnCl₂ или слишком быстрая сушка, перегревшая флюс.
- Включения флюса. Темные шершавые пятна в толще покрытия. Флюс не успел всплыть на зеркало расплава из-за густоты или слишком быстрого извлечения детали.
- Выплески. Взрывной выход пара. Явный признак плохой сушки после флюсования.
- Пористость. Грязный флюс или нарушение соотношения хлоридов. Покрытие как губка пропускает агрессивные агенты к стали.
Контроль качества флюсования
Лабораторный и визуальный контроль — закон для качественного флюсования.
- Визуал: равномерная кристаллическая пленка, отсутствие ржавых капель на кромках.
- Плотность (ареометр): 1,15–1,25 г/см³ (соответствует ~300 г/л ZnCl₂).
- pH: 3,5–5,0. Индикаторной бумагой или pH-метром.
- Железо: титрование или спектральный анализ. Рабочая норма — до 5 г/л. При 7 г/л требуется корректировка (регенерация). 10 г/л — предел, после которого флюсование становится некачественным.
- Тест смачиваемости: образец-свидетель после флюсования и сушки окунают в цинк. На 100% площади покрытие должно быть сплошным.
Мокрое флюсование vs флюсование в защитной атмосфере
Существует принципиально разный подход. Традиционное флюсование называют «мокрым» методом. Альтернатива — процесс в защитной атмосфере (флюс-свободное цинкование), исторически восходящий к методу Сендзимира. В современных линиях непрерывного цинкования полосы сталь проходит отжиг в азотно-водородной смеси (N₂/H₂), что полностью исключает окисление.
- Мокрое флюсование: гибкое, подходит для разнообразных конструкций, но генерирует стоки и выбросы HCl/NH₃.
- Флюс-свободный метод: идеален для рулонного проката, дает высочайшее качество покрытия, но неприменим для штучных крупногабаритных металлоконструкций.
Вывод: для машиностроения и стройиндустрии метод горячего флюсования остается безальтернативным.
Техника безопасности при флюсовании
Флюсование требует строгой дисциплины. При нагреве флюса выделяются пары соляной кислоты и аммиака.
- Вентиляция: Бортовая вытяжка над ванной обязательна. Скорость воздуха в рабочем проеме отсоса должна быть не менее 0,5–0,7 м/с (общеобменные 0,3 м/с для локального удаления HCl и NH₃ недостаточны).
- СИЗ: Щелочестойкие и кислотостойкие перчатки, герметичные очки, фартук из ПВХ. Обычная резина разрушается хлоридами.
- Нейтрализация: Пролитый флюс нельзя смывать просто водой в канализацию. Необходима нейтрализация содой и осаждение тяжелых металлов в локальных очистных сооружениях.
Часто задаваемые вопросы (FAQ)
Можно ли пропустить флюсование?
Нет. Даже идеально протравленная сталь за секунды покрывается нанооксидной пленкой, которую не смочит цинк. Без флюсования покрытие просто не сформируется.
Почему флюс пенится?
Пена — признак присутствия поверхностно-активных веществ (остатков мыла с обезжирки) или сильного загрязнения железом, приводящего к гидролизу.
Как долго хранится флюсованная деталь до цинкования?
Рекомендуется цинковать в течение 2–4 часов после сушки. В сухом отапливаемом помещении (влажность <50%) допустимо хранение до 12 часов. Срок 24 часа реален только в специальной камере с контролируемой атмосферой. Если деталь «запотела» — влага поглощена гигроскопичным NH₄Cl, и без повторного флюсования появится брак.
Чем отличается флюс для горячего цинкования от паяльного?
Они похожи химически, но паяльный флюс содержит канифольные компоненты для низких температур. В цинковании органика сгорит при 450°C, оставив нагар.
Узнайте больше о полном цикле подготовки:
- Технология травления металла перед цинкованием
- Как выбрать правильную оснастку для погружения
- Требования к качеству готового покрытия по ГОСТ
CTA — «Подготовка металла к цинкованию: полный цикл от обезжиривания до флюсования«, «Травление металла перед цинкованием: кислоты, режимы«, «Обезжиривание металла перед цинкованием: способы, составы, пошаговая инструкция».