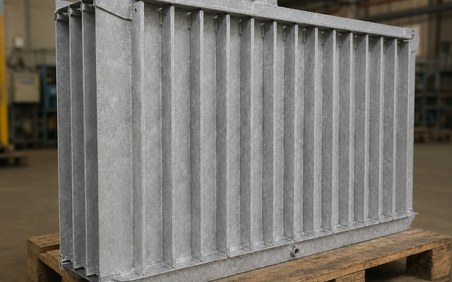
Горячее цинкование радиаторов трансформаторов — это нестандартная задача антикоррозионной защиты, требующая особого подхода из-за специфической геометрии изделия. Пластинчатые радиаторы для силовых трансформаторов представляют собой тонкостенные полые конструкции с множеством внутренних каналов для циркуляции масла. Типовая технология погружения в расплав цинка, разработанная для сплошного проката, к ним неприменима без ряда технологических доработок, а круг исполнителей, способных качественно выполнить такую работу, крайне узок.
Почему радиаторы трансформаторов — нестандартная задача для горячего цинкования
Горячее цинкование металлоконструкций общего профиля — хорошо отработанный процесс. Балки, опоры, элементы каркасов имеют сплошное сечение и относительно простую геометрию, что позволяет прогнозировать поведение металла в расплаве.
Радиаторы трансформаторов принципиально иные, и каждый из перечисленных ниже факторов требует отдельных технологических решений.
- Тонкостенность и риск деформации. Стенки масляных каналов радиатора имеют значительно меньшую толщину, чем стандартный прокат, идущий на металлоконструкции. При погружении в расплав с температурой 430–460°C (по ГОСТ 9.307-2021) тонкий металл прогревается быстрее и неравномернее, чем толстостенные элементы. Возникающие термические напряжения могут привести к короблению, изменению геометрии каналов и, как следствие, к нарушению циркуляции масла в готовом трансформаторе. Это требует тщательного подбора режима погружения и оснастки.
- Опасность попадания расплава в герметичные полости. Внутренние каналы радиатора в процессе эксплуатации заполнены трансформаторным маслом, но на стадии цинкования это пустоты. Если конструкция не подготовлена должным образом — не установлены технологические заглушки или не предусмотрены дренажные отверстия, — расплавленный цинк при погружении заполнит внутренние полости. Извлечь его после застывания невозможно без разрушения изделия. Это жёсткое ограничение: деталь должна быть либо полностью загерметизирована снаружи, либо оснащена отверстиями для гарантированного вытекания цинка.
- Габариты изделия. Радиаторы мощных силовых трансформаторов могут достигать нескольких метров в длину. Стандартная ванна горячего цинкования на большинстве российских заводов имеет длину 6–8 метров, и не каждое изделие в неё помещается. Ограничение по габаритам — первый фильтр, отсекающий потенциальных исполнителей ещё на этапе запроса.
Горячее цинкование радиаторов трансформаторов — требования по действующим ГОСТам
Горячее цинкование любых стальных конструкций, включая радиаторы трансформаторов, регулируется ГОСТ 9.307-2021. Это самостоятельный стандарт, который не следует путать с ГОСТ Р 9.316-2006 — последний относится исключительно к термодиффузионному цинкованию, то есть к принципиально иной, непогружной технологии.
Согласно ГОСТ 9.307-2021, температура цинкового расплава при горячем цинковании составляет 430–460°C. Толщина покрытия для конкретного изделия задаётся техническим заданием на заказ и определяется требуемым классом коррозионной стойкости. Универсальной нормативной цифры «для радиаторов» стандарт не содержит: этот параметр согласовывается между заказчиком и исполнителем индивидуально, исходя из условий эксплуатации и проектного срока службы оборудования.
Кто в России цинкует трансформаторное оборудование
Единственный подтверждённый открытыми источниками пример предприятия, выполняющего горячее цинкование именно трансформаторного оборудования, — ЗАО «ЗЭТО» (Великие Луки).
Завод обладает более чем 40-летним опытом горячего цинкования и сам производит высоковольтное оборудование: трансформаторы тока классов 110–500 кВ, трансформаторы напряжения классов 110 и 220 кВ, элегазовые комплектные распределительные устройства (КРУЭ). На собственном официальном сайте предприятие заявляет применение горячего цинкования с толщиной покрытия не менее 100 мкм для стальных частей трансформатора и опорных металлоконструкций, а также термодиффузионного цинкования.
Габариты ванны — 6,5 × 1,2 × 3 м
Максимальный размер изделия — 6,0 × 1,0 × 2,7 м
Толщина горячего цинкования — не менее 100 мкм
Дополнительно — термодиффузионное цинкование
Собственное производство — трансформаторы тока (110–500 кВ), трансформаторы напряжения (110, 220 кВ), КРУЭ
Крупный производственный участок цинкования вкупе с собственным машиностроительным профилем завода делает его подходящим исполнителем для крупногабаритных трансформаторных радиаторов — завод обрабатывает не сторонние абстрактные изделия, а собственные узлы аналогичного назначения на постоянной основе.
Важно подчеркнуть: «ЗЭТО» — это единственный пример, который удалось независимо подтвердить по открытым данным применительно к трансформаторной тематике. Статья не претендует на исчерпывающий справочник исполнителей по стране. В России работают и другие заводы горячего цинкования, обслуживающие металлоконструкции общего профиля, но их опыт работы именно с радиаторами трансформаторов не подтверждён публично доступными источниками.
Горячее цинкование или термодиффузионное — что выбрать для радиатора
Для изделий сложной геометрии термодиффузионное цинкование (ТДЦ) технически привлекательно — оно не создаёт наплывов и не требует дренажных отверстий, поскольку не связано с погружением в жидкий металл. Но у метода есть практическое ограничение именно для радиаторов трансформаторов: реторты для ТДЦ по размеру обычно меньше ванн горячего цинкования, и крупные радиаторы мощных трансформаторов, как правило, в них не помещаются. Сравнение ключевых параметров — ниже.
| Параметр | Горячее цинкование | Термодиффузионное цинкование |
|---|---|---|
| Температура процесса | 430–460°C (расплав) | 290–390°C (порошковая смесь) |
| Риск попадания металла в полости | Есть — требует герметизации/дренажа | Отсутствует — нет жидкой фазы |
| Ограничение по габаритам | Длина ванны — обычно 6–8 м | Реторты обычно меньше ванн — ограничение жёстче |
| Применимость к радиаторам трансформаторов | Подтверждена (ЗАО «ЗЭТО») | Теоретически возможна для мелких/средних изделий, публично не подтверждена |
Горячее цинкование радиаторов трансформаторов — как согласовать заказ на нестандартное изделие
Практическая последовательность действий для предприятия, планирующего заказать горячее цинкование радиаторов трансформаторов, выстраивается следующим образом.
| Шаг | Что происходит |
|---|---|
| 1 | Предварительный расчёт — площадь поверхности, масса изделия, толщина стенки в наиболее тонких местах. |
| 2 | Согласование чертежей с заводом — технологические отверстия, места подвески, схема герметизации полостей. |
| 3 | Пробное изделие — цинкование одного экземпляра для контроля деформаций и качества покрытия. |
| 4 | Серийная партия — запуск с применением согласованной оснастки (подвески, корзины, захваты). |
Предварительный расчёт. На первом этапе необходимо определить площадь поверхности, общую массу изделия и толщину стенки в наиболее тонких местах. Эти параметры напрямую влияют на выбор режима цинкования и возможность обработки в конкретной ванне.
Согласование чертежей с заводом. Производитель работ должен получить полный комплект конструкторской документации. На этом этапе обсуждается необходимость технологических отверстий для выхода воздуха и стекания цинка, места подвески изделия и схема герметизации полостей, если внутренние каналы не должны контактировать с расплавом.
Пробное изделие. Для нестандартных конструкций настоятельно рекомендуется начинать с цинкования одной единицы изделия. Это позволяет оценить реальные деформации, проверить качество покрытия в труднодоступных зонах и скорректировать оснастку до запуска серийной партии.
Серийная партия. После отработки режима на пробном образце партия запускается с применением согласованной оснастки — подвесок, корзин или специальных захватов, спроектированных под геометрию конкретного радиатора.
FAQ
Чем горячее цинкование радиаторов отличается от цинкования обычных металлоконструкций?
Радиаторы — это тонкостенные полые конструкции с внутренними каналами. Для обычных балок и опор вопросы герметизации полостей и минимизации термических деформаций не стоят, а для радиаторов это ключевые риски. Технология требует индивидуальной проработки оснастки и режима погружения под конкретное изделие.
Какой ГОСТ регулирует горячее цинкование?
ГОСТ 9.307-2021. Он устанавливает температуру расплава (430–460°C) и общие требования к процессу. Толщина покрытия для радиаторов определяется техническим заданием индивидуально.
Можно ли цинковать радиаторы термодиффузионным методом вместо горячего?
Теоретически да — термодиффузионное цинкование (ТДЦ) хорошо зарекомендовало себя для изделий сложной геометрии, не вызывает деформаций и не требует дренажных отверстий. Однако габариты радиаторов мощных трансформаторов, как правило, превышают размеры реторт для ТДЦ. Для мелких и средних радиаторов такая альтернатива возможна; подробнее о методе — в статье «Термодиффузионное цинкование».
Есть ли в России заводы с подтверждённым опытом такой работы?
Единственный подтверждённый открытыми источниками пример — ЗАО «ЗЭТО» (Великие Луки). Другие заводы горячего цинкования работают с металлоконструкциями общего профиля, но их опыт с трансформаторными радиаторами публично не документирован.
Словарь терминов
Пластинчатый радиатор — охлаждающий элемент силового трансформатора, состоящий из набора тонкостенных стальных каналов для естественной или принудительной циркуляции масла.
Герметизация полостей — установка технологических заглушек, предотвращающих попадание расплавленного цинка во внутренние каналы изделия.
Дренажные отверстия — специально предусмотренные отверстия для гарантированного вытекания расплава и выхода воздуха из полых конструкций.
Подвеска — элемент оснастки, фиксирующий изделие при погружении в ванну и определяющий его ориентацию в расплаве.
Читайте также: Горячее цинкование металлоконструкций: технология и нормативы, Толщина цинкового покрытия: нормы и измерения, Термодиффузионное цинкование.