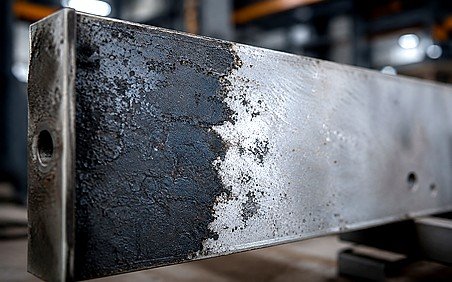
Травление металла перед цинкованием — не опциональная подготовка, а жёсткое технологическое требование. Окалина, ржавчина и оксидные плёнки блокируют диффузию цинка в сталь, и покрытие отслаивается сразу после нанесения либо в первые месяцы эксплуатации. Ниже — выверенное руководство с режимами, составами и типовыми ошибками, одинаково полезное технологу цеха и мастеру, осваивающему травление металла в домашних условиях.
Что такое травление и зачем оно нужно перед цинкованием
Травление поверхности металла — это контролируемое удаление поверхностных загрязнений химическим или электрохимическим способом. Перед цинкованием операция решает три задачи:
- снимает прокатную окалину (Fe₃O₄, Fe₂O₃);
- растворяет продукты коррозии — рыхлую ржавчину;
- активирует поверхность, удаляя естественную оксидную плёнку, невидимую глазом.
Без этого шага расплавленный цинк при горячем цинковании не смачивает сталь, а гальванический осадок при цинковании в электролите ложится на пассивный слой и отслаивается плёнкой. Именно травление поверхности металла создаёт микрошероховатость и химически чистую подложку, на которой держится и горячее, и электролитическое покрытие.
Отличие подготовки для двух технологий
- Перед горячим цинкованием травление выполняют в серной или соляной кислоте до полного снятия окалины, после промывки деталь обязательно флюсуют (ZnCl₂·2NH₄Cl). Малейшая плёнка оксидов после травления — брак цинкового слоя.
- Перед гальваническим цинкованием часто применяют электрохимическое анодное травление прямо в щелочном электролите либо кислотную активацию непосредственно перед завеской в ванну. Здесь критично отсутствие кислотных остатков, иначе электролит цинкования травится железом.
Виды травления металла
Химическое травление металла
Химическое травление металла — самый массовый метод в подготовке ко всем видам цинкования. Деталь погружают в раствор кислоты или щёлочи, где оксиды и ржавчина растворяются быстрее основного металла.
Кислотное травление металла перед цинкованием
Основная кислота для травления металла — соляная (HCl) и серная (H₂SO₄). Реже применяют ортофосфорную (H₃PO₄) для совмещённого обезжиривания-травления и азотную (HNO₃) для нержавеющих сталей.
- Соляная кислота: 100–200 г/л, 20–50 °C. Удаляет окалину без сильного растравливания, минимально насыщает водородом.
- Серная кислота: 100–150 г/л, 50–70 °C. Эффективна против толстого слоя ржавчины, требует ингибиторов.
- Ортофосфорная кислота: 100–200 г/л, 40–60 °C. Образует тонкий фосфатный слой — плюс при межоперационном хранении.
Щелочное травление металла перед цинкованием
Используется перед гальваническим цинкованием алюминиевых и цинковых сплавов. Состав: NaOH 50–100 г/л с комплексообразователями. Для стали не применяется — щёлочь не растворяет окалину.
Электрохимическое травление (анодное и катодное)
Электрохимические методы дают более чистую поверхность и точнее контролируют съём металла.
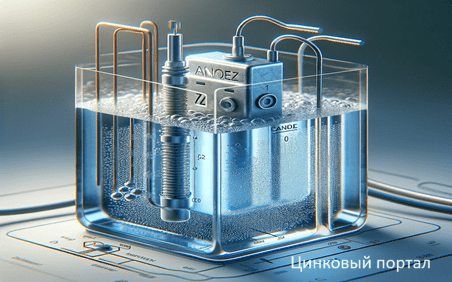
- Анодное травление: деталь — анод. Под действием тока металл растворяется, а выделяющийся кислород механически срывает окалину. Позволяет снимать тонкие дефектные слои, активирует поверхность непосредственно перед гальваническим цинкованием. Электролит — 30–50% серная кислота или 150–250 г/л NaOH. Плотность тока 5–20 А/дм², время 1–10 минут.
- Катодное травление: деталь — катод. Идёт интенсивное выделение водорода, восстанавливающего оксиды. Применяют реже из-за риска водородного охрупчивания, но оно незаменимо для удаления толстого слоя прокатной окалины. Режим: 10–15% H₂SO₄, температура до 60 °C, катодная плотность тока 10–30 А/дм².
Преимущества перед химическим методом: меньше расход кислоты, короче время, не нужны ингибиторы, поверхность получается активнее. Выбирают электрохимию, когда требуется максимальная адгезия и минимум наводороживания (анодный вариант).
Травление металла перед цинкованием зарядным устройством в домашних условиях
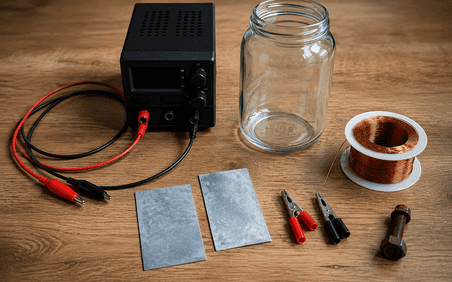
Травление металла зарядным устройством — рабочая схема для гаража, когда нет доступа к промышленной химии. Потребуется:
- старое зарядное устройство 12 В, способное отдавать 5–10 А;
- пластиковая ёмкость (канистра, ведро);
- положительный электрод — полоса нержавейки или свинца, отрицательный — обрабатываемая деталь;
- раствор для травления металла: 5–10% серной кислоты (электролит для АКБ) или 10–15% кальцинированной соды (Na₂CO₃).
Порядок:
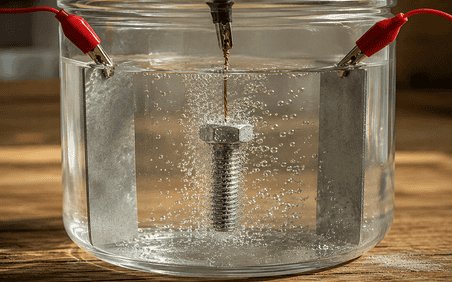
- Залить в ёмкость раствор, деталь подсоединить к «минусу», пластину из нержавейки — к «плюсу».
- Выставить напряжение 12 В, ток отрегулировать зазором так, чтобы шло активное газовыделение, но кипения не было.
- Через 15–30 минут ржавчина и окалина превращаются в шлам или полностью отслаиваются. После деталь немедленно промыть и зачистить щёткой.
Такой метод по сути — катодное травление в домашнем исполнении. Он безопаснее кипячения в кислоте, но требует контроля за наводороживанием: не передерживайте деталь, чтобы металл не стал хрупким.
Составы растворов для травления металла перед цинкованием— таблица режимов
Правильно подобранный раствор для травления металла гарантирует полное удаление окалины без растравливания основы. Выбор кислоты для травления металла зависит от типа сплава и характера загрязнений.
| Металл (загрязнение) | Кислота | Концентрация | Температура | Время |
|---|---|---|---|---|
| Сталь (прокатная окалина) | Соляная HCl | 100–200 г/л | 20–50°C | 10–60 мин |
| Сталь (ржавчина) | Серная H₂SO₄ | 100–150 г/л | 50–70°C | 15–40 мин |
| Чугун (литейная корка) | Соляная HCl | 150–200 г/л | 20–30°C | 30–90 мин |
Калькулятор времени травления металла
Сравнение кислот для травления металла: плюсы, минусы, стоимость
Таблица поможет быстро выбрать подходящую кислоту под конкретные условия — с учётом цены, доступности, скорости и рисков.
| Показатель | Соляная HCl | Серная H₂SO₄ | Ортофосфорная H₃PO₄ | Лимонная C₆H₈O₇ |
|---|---|---|---|---|
| Цена (ориентир) | 25–40 руб/л (техн.) | 15–25 руб/л (техн.) | 60–120 руб/л | 150–300 руб/кг |
| Скорость травления | Высокая | Средняя (при нагреве) | Низкая | Низкая |
| Риск наводороживания | Умеренный | Высокий (при нагреве) | Мин. | Мин. |
| Необходимость подогрева | Нет (20–50°C) | Да (50–70°C) | Желателен (40–60°C) | Желателен (50–60°C) |
| Летучесть / запах | Высокая, едкий запах | Низкая | Слабая | Практически нет |
| Снятие окалины | Отлично | Хорошо | Слабо | Не берёт окалину |
| Снятие ржавчины | Отлично | Отлично | Хорошо | Удовлетворительно |
Для горячего цинкования в промышленности оптимальна соляная кислота — скорость, доступность, хорошая промываемость. Серная выгоднее по цене, но требует нагрева и строгого контроля ингибиторов. Ортофосфорная и лимонная — только для специальных задач или мягкой домашней очистки.
Сравнение методов травления: химическое и электрохимическое
Выбор метода зависит от типа стали, требований к адгезии цинкового покрытия и производственных условий.
| Критерий | Химическое (HCl/H₂SO₄) | Анодное ЭХТ | Катодное ЭХТ | Зарядник (домашнее) |
|---|---|---|---|---|
| Скорость | Средняя | Быстро | Быстро | Средняя |
| Риск наводороживания | Средний | Минимальный | Высокий | Средний |
| Точность съёма | Низкая | Высокая | Средняя | Низкая |
| Нужен ингибитор | Да | Нет | Нет | Желателен |
| Оборудование | Ванна + кислота | Выпрямитель + ванна | Выпрямитель + ванна | Зарядник + ведро |
| Стоимость | Низкая | Средняя | Средняя | Минимальная |
| Подходит для пружинных сталей | Нет | Да | Нет | Нет |
| Применение в промышленности | Массовое | Гальваника, точные детали | Редко | Не применяется |
Подбор раствора под марку стали и тип цинкования
Выбор раствора для травления металла всегда уточняют под конкретную марку стали, характер загрязнений и технологию цинкования.
Разные стали травятся с разной скоростью и требуют корректировки состава, чтобы избежать перетравливания или неполного снятия окалины.
| Марка стали | Особенности | Рекомендуемый раствор | Режим |
|---|---|---|---|
| Ст3, 08пс, 08кп | Хорошо травятся, низкий риск наводороживания | HCl 150–200 г/л или H₂SO₄ 100–150 г/л | 20–40°C, 10–30 мин |
| 09Г2С, 10ХСНД | Окалина плотнее, нужно больше времени | HCl 150–200 г/л + ингибитор (комплексный состав) | 20–40°C, 20–40 мин |
| Сталь 20, 35, 45 | Склонны к наводороживанию | HCl 100–150 г/л + КПИ-3 | 18–30°C, 10–20 мин |
| Сталь 65Г, 60С2А | Высокий риск водородного охрупчивания | HCl 50–100 г/л кратковременно / анодное ЭХТ | 18–25°C, 2–5 мин |
| Чугун СЧ15, СЧ20 | Литейная корка, графитовые включения | HCl 150–200 г/л | 20–30°C, 30–90 мин |
Для пружинных сталей травление металла перед цинкованием должно вестись в максимально щадящем режиме. Пружинные стали не следует подвергать длительному кислотному травлению: наводораживание происходит не только при травлении, но и при любом гальванопокрытии с низким выходом по току. Лучшее решение — замена химического травления на анодное электрохимическое.
Какой состав применяется при горячем цинковании
При горячем цинковании травление — лишь первый этап подготовки, за ним идёт флюсование в расплаве ZnCl₂·2NH₄Cl. Поэтому состав травильного раствора подбирают так, чтобы поверхность получилась химически чистой и активной, но без избыточного растравливания.
Типовой промышленный режим: изделия при комнатной температуре погружаются в раствор соляной кислоты (10–15%, что соответствует 100–180 г/л HCl) с добавлением специальных ингибиторов. Кислота растворяет соли и делает поверхность блестящей и ровной, что гарантирует хорошую адгезию с цинковым покрытием.
На практике для горячего цинкования часто используют:
- HCl 100–180 г/л, ингибитор ПБ-5 или КПИ (1–2 г/л), температура 20–35 °C, время 15–40 мин.
- Иногда добавляют серную кислоту (50–80 г/л), но это требует более строгой промывки из-за труднорастворимых сульфатных комплексов.
После травления обязательна каскадная промывка и нейтрализация остатков кислоты. Завершающая операция — флюсование в растворе хлорида цинка и хлорида аммония (типовой состав: 650–700 г/л ZnCl₂, 80–100 г/л NH₄Cl, 1–2 г/л ОП-7 или ОП-10 при температуре 40–50 °C). Без флюсования горячий цинк не ляжет, сколько бы ни травили.
Температура: 60–80 °C · Время: 5–15 мин
Контроль: «водяной тест» — вода стекает равномерной плёнкой.
Если пропустить: кислота не смочит жирную поверхность — травление будет неравномерным.
pH воды на выходе: не выше 8,5
Если пропустить: щёлочь нейтрализует кислоту — снизит концентрацию и скорость травления.
Температура: 20–35 °C · Время: 15–40 мин
Контроль: поверхность — серебристо-серая, без тёмных пятен.
Признак перетравливания: шероховатость, тёмный оттенок.
2. Нейтрализующая ванна: Na₂CO₃ 10–20 г/л, pH 8–9, 1–2 мин
3. Горячая вода 60–70 °C — финальное ополаскивание
Если пропустить: кислота разрушит флюс и цинк не смочит поверхность.
Температура: 40–60 °C · Время: 1–3 мин
Без флюса: расплавленный цинк не смочит сталь — покрытие не образуется.
Критично: остатки влаги при контакте с расплавом (445–460 °C) — взрывное разбрызгивание металла.
Толщина покрытия: 45–200 мкм по ГОСТ 9.307-89
Что выбирают для автоматических и полуавтоматических линий цинкования
На линиях с автоматической загрузкой и выгрузкой решающее значение приобретают стабильность раствора, скорость травления и минимальное пенообразование. Здесь применяют:
- Солянокислые растворы с ингибитором — самый распространённый вариант. Типовой состав: HCl 200–300 г/л, ингибитор (КПИ-3, ПБ-5 или уротропин) 3–5 г/л, температура цеховая (18–25 °C). Травление ведут до полного снятия окалины, обычно 10–20 минут. На автоматической линии цинкования метизов применяют холодный раствор соляной кислоты 10–15% с последующей промывкой и флюсованием.
- Смесевые растворы (H₂SO₄ + HCl) — используют, когда нужна высокая скорость. Пример состава: серная кислота 170 г/л, соляная кислота 60 г/л, ОП-7 9 г/л, температура 70–80 °C. Такой раствор быстро снимает окалину, но требует мощной вентиляции и коррозионностойкого оборудования.
- Для электрохимического травления на автоматических линиях — состав: H₂SO₄ техн. 150–200 г/л, катодная плотность тока 10–30 А/дм². При анодном варианте используют 30–50% серную кислоту или 150–250 г/л NaOH. Для химической активации чёрных металлов на линиях цинкования применяют растворы серной или соляной кислот.
Раствор активации является финишным этапом подготовки поверхности перед цинкованием и должен быть максимально свободным от дополнительных компонентов, особенно силикатного ряда, чтобы избежать адсорбции силикатов на поверхности и ухудшения адгезии покрытия.

Травление перед термодиффузионным цинкованием
Термодиффузионное цинкование (ТДЦ) — насыщение поверхности цинком из порошковых смесей при температуре 350–500 °C. Требования к подготовке поверхности здесь особенно жёсткие, потому что диффузия идёт в твёрдой фазе и любой оксидный барьер блокирует процесс.
Типовой состав для травления перед термодиффузионным цинкованием: 200 г/л H₂SO₄ (плотностью 1,6) с ингибитором «катапин» (1–3 г/л). Температура раствора 40–50 °C, подогрев острым паром, продолжительность 20–30 минут. После травления выполняют декапирование в 5%-ном растворе соляной кислоты при 18–20 °C в течение 5–10 минут для удаления травильного шлама и активации поверхности.
Порошковая смесь для ТДЦ обычно содержит цинковую пыль (20–50% масс.), инертный наполнитель (песок, оксид алюминия, шамот) и активатор (хлористый аммоний, 1–2%). Однако без качественного травления и декапирования никакая смесь не обеспечит равномерного покрытия.
Каким составом убрать поверхностную ржавчину
Если задача — убрать только налёт ржавчины без растворения окалины (например, деталь долго хранилась и покрылась рыжим налётом, но окалины нет), агрессивное кислотное травление избыточно. Здесь эффективны более мягкие составы:
- Ортофосфорная кислота (10–20%) — растворяет ржавчину, одновременно образуя на поверхности фосфатную плёнку, временно защищающую от коррозии. Применяется при 20–50 °C, время 10–30 мин.
- Лимонная или щавелевая кислота (5–10%) — бытовой вариант для лёгкой ржавчины. Не берёт окалину, но хорошо снимает рыжий налёт.
- Патентованные составы на основе HCl с ингибиторами — например, композиция соляной кислоты 50–100 г/л, уротропина 40–50 г/л и ПАВ для удаления продуктов коррозии с углеродистой стали.
После любого состава для удаления ржавчины обязательна промывка и, если деталь идёт на цинкование, финишная активация в 5% HCl непосредственно перед нанесением покрытия.
Травление после пайки: удаление буры и пассивация
Травление металла как самостоятельная операция востребовано не только перед цинкованием, но и после пайки твёрдыми припоями. Флюсы на основе буры (тетрабората натрия Na₂B₄O₇·10H₂O) после высокотемпературной пайки образуют прочную стекловидную корку, которая прочно сцепляется с поверхностью и не смывается водой. Остатки буры не только портят товарный вид, но и становятся очагами коррозии, а перед нанесением гальванопокрытий полностью блокируют адгезию. В этих случаях химическое травление поверхности металла становится единственным надёжным способом очистки.
Почему бура не удаляется механически
Застывшее флюсовое стекло обладает близкой к металлу твёрдостью. Попытки удалить его пескоструем или крацеванием приводят к повреждению основного металла и зашлифовке остатков флюса в поверхность. Поэтому сначала стекло растворяют, а затем пассивируют поверхность.
Типовой раствор для травления металла после пайки
Применяют подогретый до 45–55 °C кислотный раствор. Наиболее эффективна смесь серной и соляной кислот, хорошо растворяющая боратные стёкла:
| Компонент | Концентрация |
|---|---|
| Серная кислота H₂SO₄ (96%) | 80–120 мл/л |
| Соляная кислота HCl (36%) | 30–50 мл/л |
| Вода | До 1 л |
Температура 45–55 °C, время выдержки 10–30 минут, до полного исчезновения стекловидного слоя. Если бура особенно толстая, концентрацию серной кислоты поднимают до 150 мл/л.
Важно: деталь должна быть обезжирена перед травлением, иначе раствор не смачивает стекло равномерно и образует «проплешины». Процесс ведут в пластиковой или освинцованной ванне, с местной вентиляцией.
Финишная пассивация — защита от межоперационной коррозии
Сразу после травления и нейтрализующей промывки поверхность активирована и мгновенно ржавеет на воздухе. Чтобы этого избежать, проводят пассивацию в растворе на основе нитрита натрия (NaNO₂):
- Нитрит натрия — 10–20 г/л;
- Кальцинированная сода (Na₂CO₃) — 2–5 г/л;
- Температура — 20–30 °C;
- Время — 1–3 минуты.
На поверхности образуется тонкая прозрачная оксидная плёнка, устойчивая в сухой атмосфере до нескольких дней. Она не мешает дальнейшему цинкованию или нанесению покрытий и легко смывается слабокислым активирующим раствором непосредственно перед финишной операцией.
Такой подход — растворение буры в подогретой кислоте с последующей пассивацией — даёт чистую, не ржавеющую поверхность, готовую и к контролю качества пайки, и к гальванической обработке.
Ингибиторы травления — зачем добавлять
Ингибитор — вещество, замедляющее растворение основного металла в кислоте, но не мешающее снятию оксидов. При травлении металла перед цинкованием без ингибитора чистая сталь начинает травиться, теряя геометрию и насыщаясь водородом. Симптомы: точечные раковины, матовость, водородное охрупчивание после цинкования.
Распространённые ингибиторы:
- Уротропин (гексаметилентетрамин) — сам по себе слабый ингибитор: для заметного защитного эффекта требуется высокая концентрация, до 2% (около 20 г/л), и даже при таком расходе защита недостаточно эффективна. Поэтому на практике уротропин почти не применяют в одиночку — его вводят как один из компонентов многокомпонентной смеси (вместе с продуктами конденсации аминов с альдегидами, йодидами и другими добавками), и именно в составе такой смеси его концентрация обычно ниже — порядка 1–3 г/л. Снижает наводороживание за счёт замедления выделения атомарного водорода на поверхности металла.
- КПИ-3 — ингибитор на основе аминов, применяется в серной и соляной кислотах. Дозировка подбирается индивидуально под конкретный состав ванны.
- ПБ-5 — продукт конденсации анилина с альдегидом. Используется как компонент ингибирующих смесей для солянокислых и сернокислых травильных растворов.
- Катапин (КИ-1) — алкилбензилпиридинийхлорид, один из наиболее универсальных ингибиторов: работает в соляной, серной и фосфорной кислотах. В серной кислоте его защитный эффект дополнительно усиливается небольшой добавкой йодида калия (около 0,1%).
Практический эффект: введение ингибитора в травильный раствор резко снижает съём здорового металла при сохранении скорости снятия окалины — травление идёт избирательно по оксидному слою, а не по чистой стали под ним. Для домашнего применения ингибитор часто игнорируют — и зря: без него даже кратковременная передержка детали в кислоте оборачивается перетравливанием и риском водородного охрупчивания у последующего цинкования.
Промывка металла после травления: почему это отдельный этап
Промывка — не вспомогательная операция, а полноценный этап, без которого цинкование обречено на брак. Остатки кислоты, высохшие на поверхности, мгновенно образуют очаги коррозии и отравляют цинковый электролит или флюс.
Правильная цепочка:
- Холодная проточная вода (обильная, лучше каскадная ванна) — смывает основную массу кислоты и солей железа.
- Нейтрализующая ванна: 10–20 г/л кальцинированной соды (Na₂CO₃) при 20–40 °C, выдержка 1–2 минуты.
- Окончательная промывка в горячей воде (60–70 °C) — ускоряет сушку и предотвращает появление разводов.
Если пропустить промывку перед цинкованием, последствия:
- при горячем цинковании — кислота разрушает флюс, цинк «не берёт», появляются непроплавы, чёрные пятна;
- при гальваническом цинковании — pH электролита смещается, железо осаждается на катоде, покрытие получается тёмным, матовым и отслаивается.
Когда менять травильный раствор: признаки выработки и критерии замены
Травящий раствор не вечен — по мере работы он накапливает продукты реакции и теряет эффективность. Своевременная замена ванны крайне важна: отработанный раствор не удаляет окалину полностью, что приводит к неравномерному травлению и браку при нанесении цинкового покрытия.
Основные признаки выработки раствора:
Цвет — главный индикатор. Свежий солянокислый раствор прозрачный или слегка желтоватый. По мере накопления солей железа он темнеет: сначала появляется зеленоватый оттенок, затем насыщенный коричнево-зеленый или почти черный. Серная кислота дает аналогичный эффект, но темнеет медленнее.
Газовыделение — второй признак. Свежий раствор активно «шипит» при погружении детали — это растворяется окалина. Выработанный раствор реагирует вяло или не реагирует вовсе даже на явно загрязненную поверхность.
Скорость травления снижается в 3–5 раз. Детали которые раньше травились за 15–20 минут требуют 60 минут и более — при этом результат всё равно неудовлетворительный.
Шлам на дне ванны — рыхлый тёмный осадок который не растворяется и загрязняет поверхность деталей.
Количественные критерии замены:
Для соляной кислоты — содержание железа свыше 120–150 г/л. Определяется лабораторным анализом или ареометром: плотность раствора выросла выше 1,15–1,18 г/см³ при снижении концентрации кислоты.
Для серной кислоты — содержание железа свыше 60–80 г/л. H₂SO₄ теряет эффективность быстрее при накоплении сульфата железа.
На производстве ведут журнал загрузки ванны — считают суммарную площадь протравленных деталей. Типовой норматив: замена после обработки 800–1200 дм² поверхности на 100 л раствора.
Что делать при выработке раствора:
Полная замена раствора — единственное правильное решение. Доливать свежую кислоту в отработанный раствор бесполезно: соли железа остаются и продолжают снижать эффективность.
Порядок действий: слить отработанный раствор в емкость для нейтрализации → промыть ванну водой → приготовить свежий раствор в соответствии с инструкцией → добавить ингибитор.
Отработанный раствор нейтрализуют содой или известью до pH 6–8, дают выпасть осадку гидроксида железа и фильтруют. Нейтрализованную жидкость можно сливать в канализацию, а осадок — выбрасывать в твёрдые бытовые отходы.
Продление ресурса раствора:
Регулярное доливание свежей кислоты для поддержания концентрации замедляет выработку, но не отменяет плановую замену. Фильтрация раствора от шлама через капроновую ткань продлевает срок службы на 20–30 %. Поддержание рабочей температуры в норме — перегрев ускоряет выработку в 2–3 раза.
Типичные ошибки при травлении металла перед цинкованием
Перетравливание/ растравливание
- Водородное охрупчивание.Слишком долгая выдержка или завышенная температура вызывают насыщение стали водородом. Тонкостенные детали и высокоуглеродистые стали становятся хрупкими — резьбовые соединения ломаются при затяжке уже после цинкования. Водородное охрупчивание не лечится, только длительный отпуск при 200 °C может частично восстановить пластичность.
- Частичное повреждение поверхности обрабатываемой детали (образование язв, зазубрин,нарушение геометрии).
Недостаточная концентрация кислоты
Окалина снята не полностью — тёмные островки Fe₃O₄ под лупой. При визуальном осмотре кажется чисто, но под лупой видны тёмные островки Fe₃O₄. Результат: «лысины» и пузыри в покрытии.
Пропуск промывки
Кислотные остатки, попавшие в электролит цинкования, резко снижают выход по току и качество покрытия. В горячем цинковании разрушается флюс, цинк не смачивает сталь. Брак исправляется только зачисткой и повторным циклом «травление — промывка — флюсование».
Неправильная температура
Серная кислота при 20 °C работает в 5–6 раз медленнее, чем при 60 °C. Холодный раствор заставляет мастера увеличивать время, провоцируя то же перетравливание. Соляная, наоборот, при перегреве выше 50 °C интенсивно выделяет хлороводород и выходит из строя.
Травление металла перед цинкованием — оборудование
Правильно подобранный раствор для травления металла — лишь половина успеха. Вторая половина — оборудование, которое напрямую определяет производительность, безопасность и воспроизводимость результата.
Материалы травильных ванн
Выбор материала для травильных ванн зависит от типа кислоты, рабочей температуры и объёма производства.
| Материал | Максимальная температура | Среда | Применение |
|---|---|---|---|
| Полипропилен (PP/PPH) | до 80–100°C | HCl, H₂SO₄, щёлочи | Универсальный выбор для большинства травильных и гальванических ванн — оптимальное соотношение цены и химической стойкости |
| Полиэтилен низкого давления (ПНД/HDPE) | до 60°C | Растворы солей, щёлочи | Ударопрочный материал, рекомендован для механически нагруженных узлов |
| Поливинилхлорид (ПВХ/PVC) | до 60°C | Хромовая, серная кислоты | Жёсткий, сохраняет форму при нагреве; идеален для ванн с хромсодержащими соединениями |
| Поливинилиденфторид (ПВДФ/PVDF) | до 120–140°C | Особо агрессивные кислоты, включая смеси азотной и соляной | Премиальный материал для высоких температур и агрессивных сред |
Полипропиленовые ванны — оптимальный выбор для большинства процессов химического травления металла в диапазоне температур до 80 °C. Для высокотемпературного травления (90–100 °C) применяют либо импортный термостойкий полипропилен, либо гранитные ванны, футерованные кислотостойким кирпичом.
Стальные ванны, футерованные кислотоупорным кирпичом, углеграфитовыми блоками или покрытые пластиковым вкладышем, применяют для крупнотоннажных производств с высокими температурами и абразивными средами.
Оснащение ванн
Современная травильная ванна — не просто ёмкость, а комплексное устройство. В зависимости от технологического назначения ванны комплектуются:
- съёмной или откидной крышкой;
- бортовыми отсосами для удаления паров;
- системами нагрева — ТЭНы в кислотостойком исполнении (тефлоновые), паровые коллекторы или змеевики;
- барботёром для перемешивания раствора сжатым воздухом;
- сливными патрубками с кислотостойкой запорной арматурой;
- системой автоматического контроля и регулирования температуры.
Пример реализации — лабораторная ванна травления с тефлоновым нагревателем, датчиком температуры, датчиком уровня и щитом управления с автоматическим поддержанием температуры до 80 °C.
Корзины и барабаны
Для погружения деталей в кислоту, особенно мелких и сыпучих, применяют корзины и барабаны из кислотостойких материалов:
- Корзины из кислотостойких сплавов (монель-металл, титан) или перфорированного полипропилена. Мелкие детали загружают в корзины и с помощью тельфера помещают в травильную ванну.
- Титановые корзины — стандарт для процессов с фторборной кислотой, серной, соляной и их солями.
- Барабанные ванны — вращающиеся барабаны из коррозионно-стойких материалов, обеспечивающие перемешивание деталей в процессе травления и равномерный доступ раствора ко всей поверхности.
Подвески и крючки
Для индивидуальной обработки крупных деталей используют подвески из медной, титановой или нержавеющей проволоки, а также специальные пластиковые зажимы и крючки. Конструкция подвески должна обеспечивать надёжный контакт, исключать образование воздушных карманов и позволять быстро извлекать деталь.
Автоматические линии травления
В серийном производстве травление металла перед цинкованием выполняют на автоматических и полуавтоматических линиях, которые включают последовательность ванн: обезжиривание → травление → каскадная промывка → нейтрализация → флюсование или активация. Автоматизация исключает человеческий фактор, точно выдерживает время выдержки и гарантирует воспроизводимость качества подготовки поверхности.
Нормативная база: ГОСТы и требования охраны труда
При промышленном травлении металла перед цинкованием необходимо соблюдать требования следующих нормативных документов:
| Документ | Название | Что регламентирует |
|---|---|---|
| ГОСТ 9.305-84 | ЕСЗКС. Покрытия металлические и неметаллические неорганические | Операции технологического процесса, включая травление |
| ГОСТ 9.402-2004 | ЕСЗКС. Покрытия лакокрасочные. Подготовка металлических поверхностей | Требования к подготовке поверхности, степени обезжиривания и травления |
| ГОСТ 9.307-2021 | ЕСЗКС. Покрытия цинковые горячие | Требования к горячему цинковому покрытию, допуски |
| ГОСТ 9.301-86 | ЕСЗКС. Покрытия металлические и неметаллические неорганические. Общие требования | Общие требования к металлическим покрытиям |
| ГОСТ Р 9.316-2006 | ЕСЗКС. Покрытия термодиффузионные цинковые | Требования к ТДЦ-покрытиям и подготовке поверхности |
| СП 28.13330.2017 | Защита строительных конструкций от коррозии (актуализация СНиП 2.03.11-85) | Требования к антикоррозионной защите металлоконструкций |
| СанПиН 1.2.3685-21 | Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания | ПДК паров HCl, H₂SO₄ и других вредных веществ в воздухе рабочей зоны (заменил ГН 2.2.5.3532-18) |
| Приказ Минтруда №776н (2020) | Правила по охране труда при нанесении металлопокрытий | Требования безопасности при травлении и электролитическом полировании деталей (раздел XI) |
Ключевые требования охраны труда при работе с кислотами (Приказ №№776н):
- Обязательная приточно-вытяжная вентиляция над травильными ваннами.
- СИЗ: кислотостойкий фартук, перчатки (резина или неопрен), защитные очки/щиток, сапоги.
- Нейтрализующий раствор соды (5%) и аварийный душ — в пределах 10 м от ванны.
- Запрет добавления воды в концентрированную серную кислоту (только кислоту в воду!).
- Маркировка ванн, журнал контроля состава растворов, инструктаж персонала не реже 1 раза в год.
Чек-лист контроля качества травления
Используйте таблицу для пооперационного контроля на производстве или при домашнем цинковании.
| № | Контрольная точка | Норма / признак OK | Действие при отклонении |
|---|---|---|---|
| 1 | Концентрация кислоты (ареометр) | HCl: 1,06–1,10 г/см³; H₂SO₄: 1,07–1,11 г/см³ | Добавить свежую кислоту или заменить ванну |
| 2 | Температура раствора (термометр) | HCl: 20–50°C; H₂SO₄: 50–70°C | Подогреть или охладить |
| 3 | Содержание железа в ванне | Не более 120–150 г/л | Заменить травильный раствор |
| 4 | Наличие ингибитора | По анализу или расходу (пополнять каждые 8 ч) | Ввести расчётное количество ингибитора |
| 5 | Внешний вид после травления | Серебристо-серый, без тёмных пятен и налёта | Продолжить травление или увеличить концентрацию |
| 6 | Промывная вода (pH) | pH 5,5–7,0 после каскадной промывки | Увеличить число промывок или расход воды |
| 7 | Нейтрализующая ванна (pH) | pH 8–9 (слабощелочная) | Добавить Na₂CO₃ или обновить ванну |
| 8 | Время от травления до следующей операции | Не более 15–20 мин на воздухе | Перенести в 0,5% HCl или немедленно флюсовать |
| 9 | Водородное охрупчивание (для ответственных деталей) | Отпуск 200°C / 2 ч | — |
Знаете ли вы режимы травления?
Проверьте знания по подготовке металла перед цинкованием
FAQ: часто задаваемые вопросы о травлении металла
Можно ли травить металл лимонной кислотой перед цинкованием?
Лимонная кислота удаляет ржавчину, но не берёт прокатную окалину. Для горячего цинкования недостаточна. В домашнем гальваническом цинковании допустима как декапирование (10–15%, 50–60 °C), если поверхность предварительно зачищена.
Как часто нужно менять раствор для травления металла?
Солянокислый раствор работоспособен до накопления 120–150 г/л железа. В домашних условиях — когда раствор стал коричнево-зелёным и перестал «шипеть». Доливать свежую кислоту малоэффективно — лучше полная замена.
Чем нейтрализовать кислоту после травления, если нет кальцинированной соды?
Пищевая сода (NaHCO₃) 30–40 г/л или 5% раствор аммиака. Выдержка 1–2 мин, затем обильное ополаскивание. Не передерживать в щелочи — возможно потемнение поверхности.
Влияет ли травление на прочность сварных швов?
Неправильное травление вызывает водородное охрупчивание ЗТВ на легированных сталях. Для ответственных конструкций — отпуск 200–220 °C / 2 ч после цинкования. Лучше анодное ЭХТ.
Можно ли совмещать обезжиривание и травление?
Да — составы на основе H₃PO₄ с ПАВ. Но для деталей с масляной плёнкой нужно предварительное щелочное обезжиривание: жирная поверхность даёт неравномерное снятие окалины и плохую адгезию покрытия.
Нужно ли травление, если металл зачищен болгаркой или очищен дробью?
Механическая зачистка не даёт химической активации. После болгарки или дробемёта обязательно декапирование: 5–10% HCl, 2–5 мин — для активации без глубокого травления.
Почему после травления металл быстро ржавеет?
Протравленная поверхность окисляется за 5–10 минут на воздухе. Цепочка должна быть непрерывной. При вынужденном перерыве — хранение в 0,5–1% HCl или слабом флюсующем растворе.
Какая концентрация соляной кислоты безопасна в домашних условиях?
Оптимально 10–15% HCl (100–150 г/л). Выше 20% — значительное выделение HCl-газа без вытяжки опасно. Работа — на улице или при открытом окне. Обязательны перчатки, очки, синтетическая одежда.
Словарь терминов по травлению и цинкованию
Раскройте нужный термин для быстрой справки.
Травление — химическое или электрохимическое удаление оксидных плёнок, окалины и ржавчины с металлической поверхности перед нанесением покрытия.
Декапирование — кратковременная обработка металла в разбавленной кислоте (обычно 3–5% HCl, 1–5 мин) непосредственно перед нанесением покрытия. Удаляет тонкую оксидную плёнку и активирует поверхность без глубокого травления.
Ингибитор травления — химическое вещество (уротропин, КПИ-3, ПБ-5 и др.), добавляемое в кислотный раствор для замедления растворения основного металла при сохранении скорости растворения оксидов.
Флюс (для горячего цинкования) — смесь хлорида цинка (ZnCl₂) и хлорида аммония (NH₄Cl). Наносится на протравленную и промытую поверхность перед погружением в расплавленный цинк. Предотвращает повторное окисление и обеспечивает смачивание расплавом.
Гальваническое цинкование — электролитическое осаждение цинка из водного раствора солей цинка под действием постоянного тока. Деталь является катодом, ионы Zn²⁺ восстанавливаются на её поверхности.
Горячее цинкование — нанесение цинкового покрытия путём погружения предварительно подготовленной детали в расплавленный цинк (температура ванны 430–460°C по ГОСТ 9.307-2021). Даёт покрытие толщиной 45–200 мкм.
Термодиффузионное цинкование (ТДЦ) — насыщение поверхности стального изделия цинком из порошковой смеси при температуре 290–390°C (по ГОСТ Р 9.316-2006) в герметичной вращающейся реторте. Покрытие формируется диффузией в твёрдой фазе.
Водородное охрупчивание — снижение пластичности металла вследствие растворения в нём атомарного водорода, выделяющегося при кислотном травлении или гальваническом осаждении. Особо опасно для высокопрочных сталей (>1000 МПа).
Окалина — слой оксидов железа (преимущественно Fe₃O₄ и Fe₂O₃), образующийся на поверхности стали при горячей прокатке, ковке и термообработке. Плотно сцеплена с металлом, удаляется только травлением или механической обработкой.
Анодное ЭХТ — электрохимическое травление, при котором обрабатываемая деталь является анодом. Обеспечивает минимальное наводороживание, точный контроль съёма металла.
Катодное ЭХТ — электрохимическое травление, при котором деталь является катодом. Водород, выделяющийся на поверхности, механически разрушает оксидный слой, но одновременно насыщает сталь.
ЕСЗКС — Единая система защиты от коррозии и старения — комплекс ГОСТов серии 9.ХХХ, регламентирующих требования к антикоррозионным покрытиям и технологии их нанесения.
Грамотное травление металла перед цинкованием — это баланс химии, температуры и времени. Ключевые точки контроля: свежесть раствора, концентрация ингибитора, чистота промывной воды и строгое соблюдение режимов по таблице. Правильно подобранная кислота для травления металла, качественная промывка и соблюдение нормативных требований — залог адгезии цинкового покрытия на десятилетия.
И в промышленности, и при травлении металла в домашних условиях принципы одинаковы. Используйте чек-лист контроля, соблюдайте требования ГОСТов и правил охраны труда — только тогда цинковое покрытие прослужит без нареканий.
Если нужно протравить металл дома — читайте «Травление металла в домашних условиях«, если возникла путаница с кислотами, то как их отличить друг от друга подробно описано в статье:«Как отличить соляную кислоту от азотной, серной и уксусной: исчерпывающее руководство».