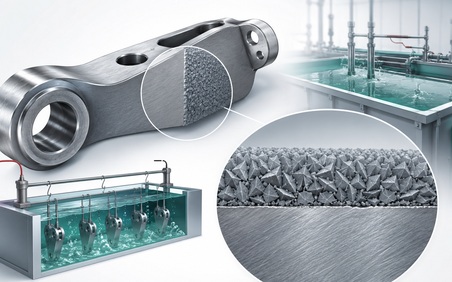
Цинк фосфатирование — это управляемый электрохимический процесс формирования на поверхности металла (прежде всего стали) конверсионного слоя, состоящего из нерастворимых кристаллов фосфата цинка. Если говорить просто: мы заставляем поверхность металла химически «обрасти» тонкой кристаллической шубой, которая прочно сцеплена с основой и кардинально меняет свойства детали.
Именно это покрытие в технической литературе и на производственном сленге часто называют паркеризацией — в честь компании Parker Rust-Proof Company, которая в начале XX века первой поставила процесс на промышленный поток.
Важно с самого начала разграничить понятия: сам процесс (цинк фосфатирование) и химическое соединение — фосфат цинка Zn₃(PO₄)₂, который является лишь исходным сырьем для приготовления рабочего раствора, а не готовым покрытием.
Цинк фосфатирование, как рождается фосфатная пленка
Чтобы понять логику всех технологических режимов, нужно разобраться в химии процесса. Ключевой компонент любого рабочего раствора для фосфатирования — это первичный (однозамещенный) фосфат цинка Zn(H₂PO₄)₂.
В водном растворе фосфат цинка диссоциирует и находится в равновесии:
3Zn(H₂PO₄)₂ ⇄ Zn₃(PO₄)₂↓ (осадок) + 4H₃PO₄
Равновесие сдвигается вправо при нагревании и снижении кислотности.
Когда в такую ванну опускают стальную деталь, в рабочем растворе одновременно протекают два сопряженных процесса:
- Анодное растворение железа: Fe → Fe²⁺ + 2e⁻. Железо отдает электроны и переходит в раствор, подтравливая поверхность.
- Катодное восстановление: На поверхности металла разряжаются ионы водорода: 2H⁺ + 2e⁻ → H₂↑. Расход кислоты в прикатодной зоне ведет к локальному падению кислотности, что и сдвигает равновесие в сторону образования нерастворимого Zn₃(PO₄)₂. Кристаллы фосфата цинка осаждаются прямо на металле, прочно сцепляясь с микрорельефом.
Параллельно в осадок могут включаться фосфаты железа FePO₄ и Fe₃(PO₄)₂, образуя смешанный цинк-железо-фосфатный слой.
Данный химический процесс является сутью конверсионного покрытия: материал подложки частично растворяется, а на его месте вырастает новый слой, химически связанный с основой. Понимание этого механизма — ключ к управлению толщиной, пористостью и размером кристаллов.
Виды фосфатных покрытий: цинк фосфатное покрытие и не только
Хотя в фокусе статьи цинк фосфатирование, технолог должен четко представлять всю линейку, чтобы не ошибиться с выбором. Различия задаются катионами металлов, входящих в состав ванны.
Цинк фосфатные покрытия (Zn-Ph)
Формируются на базе монофосфата цинка.
Отличительная черта — четко выраженная игольчатая или пластинчатая кристаллическая структура, которая многократно увеличивает удельную поверхность металла. Именно эта развитая микрошероховатость обеспечивает идеальное механическое сцепление (адгезию) с лакокрасочными материалами.
Цвет покрытия от светло- до темно-серого. В автомобилестроении это безальтернативный подслой перед катафорезным грунтованием кузовов.
Железо фосфатные покрытия (Fe-Ph)
Получают из растворов, содержащих первичный фосфат щелочного металла (натрия) и фосфорную кислоту. Процесс идет при более высоком pH, чем цинк фосфатирование.
В результате осаждается не чистый фосфат цинка, а аморфный или слабо окристаллизованный фосфат железа FePO₄ с примесью оксидов.
Слой получается очень тонким (0,2–0,8 г/м²), часто с радужными переливами.
Защитные свойства ниже, но экономичность и простота корректировки растворов делают его популярным в производстве бытовой техники, стеллажей и металлической мебели под порошковую окраску.
Марганецфосфатные покрытия (Mn-Ph)
Классические ванны для таких покрытий готовят на основе так называемой соли Мажеф (аббревиатура от МАрганец + ЖЕлезо + ЭФ, то есть фосфорная кислота/фосфаты — смесь монофосфатов марганца и железа). Они формируют толстые, чрезвычайно твердые слои (твердость до 5 ГПа) с крупнокристаллической структурой, обладающей колоссальной маслоемкостью.
При пропитке маслом такое покрытие практически исключает износ на этапе приработки трущихся деталей. Классика применения — поршневые кольца, шестерни, гильзы цилиндров и детали стрелкового оружия (где процесс называют глубоким оксидированием или «воронением», хотя химически это именно фосфатирование).
Сводная таблица типов фосфатных покрытий
| Тип покрытия | Основа ванны | Структура | Главное применение |
|---|---|---|---|
| Цинкфосфатное (Zn-Ph) | Монофосфат цинка | Игольчатая/пластинчатая кристаллическая | Адгезия под окраску, катафорез кузовов |
| Железофосфатное (Fe-Ph) | Фосфат натрия + H₃PO₄ | Аморфная, тонкая (0,2–0,8 г/м²) | Бытовая техника, мебель под порошок |
| Марганецфосфатное (Mn-Ph) | Соль Мажеф (Mn + Fe) | Крупнокристаллическая, твёрдая (до 5 ГПа) | Трущиеся пары, оружие, маслоёмкость |
Классификация цинк фосфатного покрытия
Цинк фосфатные покрытия делятся на подтипы по трём независимым критериям — толщине, составу присадок в растворе и температуре обработки. Один и тот же слой можно охарактеризовать сразу по всем трём осям (например, «тонкослойное трикатионное холодное»).
По толщине (массе покрытия)
- Тонкослойное (низкоцинковое) — масса 1,5–3,0 г/м². Раствор с пониженной концентрацией цинка: в реакцию активнее вовлекается железо основы, формируются мелкие плотные кристаллы с высокой долей фосфофиллита (Zn₂Fe(PO₄)₂·4H₂O). Служит грунтом под порошковую и катафорезную окраску.
- Толстослойное (нормальное) — масса 10–20 г/м². Раствор, богатый цинком, даёт крупные объёмные кристаллы гопеита (Zn₃(PO₄)₂·4H₂O). Применяется для защиты крепежа и пружин от коррозии (с промасливанием) и как слой-носитель мыльных смазок при холодной пластической деформации металла.
По составу присадок
Число металлов-катионов в растворе определяет структуру и стойкость покрытия:
- Монокатионное (Zn) — классический раствор на основе дигидрофосфата цинка Zn(H₂PO₄)₂ с ускорителем. Базовый вариант для общего машиностроения.
- Дикатионное (Zn-Ni или Zn-Mn) — к цинку добавляют никель либо марганец. Присадка измельчает кристаллы и повышает коррозионную стойкость.
- Трикатионное (Zn-Ni-Mn) — цинк, никель и марганец вместе. Никель и марганец встраиваются в кристаллическую решётку, придавая покрытию высокую стойкость к щелочам. Это стандарт автомобильных конвейеров для подготовки кузовов под катафорезный грунт; такой тип состава прямо предусмотрен ГОСТ 9.402-2004.
По температуре обработки
- Холодное — 25–35 °C, с органическими ускорителями. Экономит энергию на подогреве, даёт тонкие плёнки, но чувствительно к колебаниям состава.
- Горячее — 45–95 °C. Высокая производительность для крупносерийного производства, стабильное толстое кристаллическое покрытие.
По назначению цинкфосфатные покрытия дополнительно делят на три группы:
- под холодную деформацию металла (волочение, ковка, глубокая вытяжка — фосфат удерживает смазку),
- под окраску (грунт для адгезии ЛКП),
- под консервацию с защитным маслом.
Сводная таблица классификации цинк фосфатного покрытия по критериям
| Критерий | Вид | Ключевой параметр | Применение |
|---|---|---|---|
| По толщине | Тонкослойное (низкоцинковое) | 1,5–3,0 г/м², фосфофиллит Zn₂Fe(PO₄)₂·4H₂O | Грунт под порошковую и катафорезную окраску |
| Толстослойное (нормальное) | 10–20 г/м², гопеит Zn₃(PO₄)₂·4H₂O | Смазка при деформации, промасливание крепежа | |
| По составу присадок | Монокатионное (Zn) | Только цинк, базовый состав | Общее машиностроение, простые задачи |
| Дикатионное (Zn-Ni / Zn-Mn) | + никель (мельче кристалл) или марганец (твёрдость) | Повышенные требования к стойкости | |
| Трикатионное (Zn-Ni-Mn) | Щёлочестойкость под катафорез, по ГОСТ 9.402 | Автомобильные конвейеры, кузова | |
| По температуре | Холодное | 25–35 °C, органические ускорители | Экономия энергии, тонкие плёнки |
| Горячее | 45–95 °C | Крупносерийное производство | |
| По назначению | Под деформацию | Удержание мыльной смазки в порах | Волочение, ковка, глубокая вытяжка |
| Под окраску | Адгезия ЛКП, тонкий мелкий кристалл | Кузова, бытовая техника, мебель | |
| Под консервацию | Промасливание, закрытие пор | Крепёж, пружины, метизы |
Цинк фосфтирование — по толщине (массе покрытия)
Первое, чем различаются фосфатные покрытия, — это их толщина. Причём в фосфатировании толщину принято измерять не в микрометрах, а в массе покрытия на единицу площади — граммах на квадратный метр (г/м²). Так удобнее: слой кристаллический, неровный, и «взвесить» его точнее, чем померить линейкой. Чем больше граммов на квадратный метр — тем толще и грубее слой. И вот что важно понять новичку: толщина здесь не случайна, а напрямую зависит от того, сколько цинка мы положили в рабочий раствор. Разберём два крайних варианта.
Тонкослойное (низкоцинковое) покрытие — масса 1,5–3,0 г/м²
Название «низкоцинковое» говорит само за себя: в растворе намеренно снижена концентрация цинка. Казалось бы, странно — мы же делаем цинкфосфатное покрытие, зачем экономить на цинке? Дело в тонком химическом эффекте. Когда цинка в растворе мало, ему «не хватает» на построение плёнки, и в реакцию активнее вовлекается железо самой детали — оно частично растворяется с поверхности и встраивается в покрытие. В результате вырастают не чисто цинковые кристаллы, а смешанные, цинк-железные, — минерал под названием фосфофиллит (химическая формула Zn₂Fe(PO₄)₂·4H₂O, то есть фосфат цинка и железа с водой). Фосфофиллит образует очень мелкие, плотно упакованные кристаллы — поверхность получается гладкой и ровной на микроуровне.
Именно такая мелкокристаллическая структура идеальна как грунт под окраску — порошковую или катафорезную. Мелкие плотные кристаллы дают краске равномерную «зацепку» по всей площади, без крупных пустот, и слой получается тонким, не утяжеляющим деталь. Поэтому тонкослойное фосфатирование — это подготовка поверхности перед покраской, а не самостоятельная защита.
Цинк фосфатирование — толстослойное (нормальное) покрытие — масса 10–20 г/м²
Здесь всё наоборот: раствор богат цинком. Цинка в избытке, железу основы «нет нужды» участвовать, и растут чисто цинковые кристаллы — минерал гопеит (формула Zn₃(PO₄)₂·4H₂O, то есть фосфат цинка с водой, без железа). Гопеит образует крупные, объёмные, рыхловатые кристаллы — поверхность выходит грубее, толще и заметно пористее, чем у тонкослойного покрытия.
Такой толстый пористый слой не годится под покраску (он был бы слишком рыхлым), зато отлично решает две другие задачи:
- защита крепежа и пружин от коррозии: поры толстого слоя пропитывают консервационным маслом, и получается прочная антикоррозионная плёнка (тот самый тёмно-серый маслянистый крепёж),
- слой-носитель смазки при холодной деформации металла — волочении, ковке, вытяжке: пористый фосфат впитывает мыльную смазку и удерживает её под огромным давлением инструмента, не давая заготовке «прихватиться» к штампу.
Простыми словами: мало цинка в растворе → тонкий гладкий слой из фосфофиллита → под покраску. Много цинка → толстый пористый слой из гопеита → под масло или смазку. Концентрация цинка в ванне — это «ручка регулировки» толщины и назначения покрытия.
По составу присадок
Второй способ классификации — по тому, сколько разных металлов растворено в фосфатирующей ванне. На первый взгляд странно: покрытие ведь цинкфосфатное, при чём тут другие металлы? Но именно добавки (присадки) других металлов к цинку определяют, насколько мелкими и стойкими вырастут кристаллы. Металлы в растворе присутствуют в виде положительно заряженных ионов — катионов, поэтому составы и различают по числу катионов: моно- (один), ди- (два), три- (три).
Монокатионное (только цинк, Zn) цинк фосфатирование
Самый простой и исторически первый вариант. В растворе — только один металл-катион, цинк, в виде дигидрофосфата цинка Zn(H₂PO₄)₂, плюс фосфорная кислота и ускоритель (обычно нитрат цинка, который разгоняет реакцию). Никаких других металлов не добавляют.
Такой состав даёт обычное цинк фосфатное покрытие — рабочее, надёжное, недорогое. Его минус в том, что кристаллы получаются относительно крупными и не самыми стойкими к агрессивным средам. Для большинства задач общего машиностроения — под покраску обычными эмалями, под промасливание крепежа — этого достаточно. Монокатионные ванны проще в приготовлении и обслуживании: чем меньше компонентов, тем легче поддерживать раствор в рабочем состоянии. Поэтому в небольших производствах и ремонтных цехах чаще всего применяют именно их.
Дикатионное (цинк + один металл: Zn-Ni или Zn-Mn)
Следующая ступень — к цинку добавляют ещё один металл: либо никель, либо марганец. Зачем? Эти металлы работают как модификаторы структуры: встраиваясь в растущие кристаллы, они заставляют плёнку формироваться из более мелких и плотных зёрен. А чем мельче кристаллы — тем ровнее поверхность, лучше сцепление с краской и выше стойкость к коррозии.
Никель (вариант Zn-Ni) особенно хорош для измельчения кристаллов и повышения общей стойкости покрытия.
Марганец (вариант Zn-Mn) добавляет твёрдости и износостойкости — такие покрытия ценят там, где деталь работает на трение.
Дикатионные составы — это компромисс: они заметно лучше монокатионных по качеству, но проще и дешевле в обслуживании, чем трёхкомпонентные. Их применяют, когда обычного цинкфосфата уже мало, а полный «автомобильный» уровень ещё избыточен.
Трикатионное (цинк + никель + марганец, Zn-Ni-Mn)
Высшая ступень — все три металла вместе: цинк, никель и марганец. Никель и марганец одновременно встраиваются в кристаллическую решётку покрытия, и эффект складывается: кристаллы получаются максимально мелкими, плотными и особенно стойкими к щелочам. Стойкость к щёлочи здесь критична, и вот почему.
Трикатионное фосфатирование — это стандарт автомобильных конвейеров, где кузов после фосфатирования красят методом катафореза (электроосаждение грунта из щелочной ванны). Если бы фосфатный слой был нестоек к щёлочи, он бы растворился прямо в катафорезной ванне и вся защита пропала бы. Никель и марганец делают покрытие достаточно щёлочестойким, чтобы выдержать катафорез и обеспечить кузову долговечную защиту от коррозии. Именно поэтому трикатионные составы — самые технологичные и требовательные к обслуживанию: раствор нужно точно балансировать по трём металлам сразу. Такой тип состава прямо предусмотрен ГОСТ 9.402-2004 как современный вариант подготовки под окраску.
Простыми словами: один металл (цинк) — базовое покрытие для простых задач; два металла (цинк + никель или марганец) — улучшенное, мельче и стойче; три металла (цинк + никель + марганец) — высший уровень для автопрома, стойкий к щелочам катафореза. Чем больше катионов — тем качественнее покрытие, но и тем сложнее держать ванну в порядке.
Холодное и горячее цинк фосфатирование
Температура ванны — главный регулятор скорости реакции и морфологии осадка. Два крайних режима дают принципиально разные результаты, и понимание их физико-химических отличий критично для выбора технологии.
Горячее цинк фосфатирование (классическое, 45–95 °C)
С ростом температуры:
- Ускоряется диффузия ионов, многократно возрастает скорость катодного восстановления водорода, а значит, и скорость образования Zn₃(PO₄)₂.
- Процесс идет в режиме быстрого роста зародышей кристаллов. Образуются крупные, хорошо ограненные кристаллы, формирующие слой толщиной от 10 до 15 мкм (для износостойких покрытий до 40–50 мкм). Масса такого покрытия достигает 15–40 г/м².
- Высокая пористость и развитая поверхность — идеальный «резервуар» для масел и смазок.
- Критический нюанс — наводороживание. Интенсивное выделение водорода на катодных участках приводит к тому, что часть атомарного водорода не успевает рекомбинировать в молекулы и диффундирует вглубь стальной подложки. Для высокопрочных сталей (от класса прочности 10.9 и выше, термообработанных пружин) это грозит водородным охрупчиванием — внезапным хрупким разрушением детали. Именно поэтому после горячего фосфатирования ответственный крепеж требует обязательной операции обезводороживания (выдержка при 180–200 °C в течение 2–4 часов). Подробнее механизм и меры борьбы разобраны в материале «Наводороживание металла при цинковании: причины, последствия и способы предотвращения» и «Водородное охрупчивание металлов: причины, виды и методы защиты«.
Холодное цинк фосфатирование (низкотемпературное, ~25 °C)
Это не просто «остывшая» горячая ванна, а специальная химическая система, форсируемая мощными ускорителями (деполяризаторами). При низкой температуре:
- Скорость реакции без катализаторов была бы ничтожной. Введение нитратов, нитритов или хлоратов резко усиливает катодный процесс за счет восстановления этих ионов вместо водорода, подавляя наводороживание.
- Скорость зарождения новых центров кристаллизации преобладает над скоростью роста. Итог — мелкокристаллический плотный слой.
- Толщина такого покрытия мала (0,2–2,5 мкм, масса 0,2–0,6 г/м²), но оно обладает минимальной пористостью и превосходной эластичностью. Это незаменимо перед окраской, так как исключает подпленочную коррозию и не дает сколов при деформации окрашенного металла.
- Для гарантированного получения мелкого зерна на холодных линиях обязательно используется операция активации — обработка поверхности коллоидным раствором фосфата титана перед фосфатированием. Микрочастицы титанового состава служат центрами кристаллизации, создавая миллионы зародышей на квадратный миллиметр и выравнивая структуру.
Сравнение режимов:
| Параметр | Холодное (~25 °C) | Горячее (45–95 °C) |
|---|---|---|
| Толщина / масса | 0,2–2,5 мкм / 0,2–0,6 г/м² | 10–15 (до 40–50) мкм / 15–40 г/м² |
| Структура | Мелкокристаллическая, плотная | Крупнокристаллическая, пористая |
| Наводороживание | Низкое (ускорители подавляют) | Высокое нужно обезводороживание |
| Назначение | Под окраску (адгезия, эластичность) | Под смазку (маслоёмкость, износ) |
Цинк фосфатирование — деление по назначению
Это, пожалуй, самое важное для практики деление: именно назначение определяет, какую толщину, состав и режим фосфатирования выбрать. Одно и то же слово «фосфатирование» скрывает три совершенно разные задачи, и путать их нельзя — покрытие под краску не годится под смазку, и наоборот. Разберём все три группы по порядку.
Под холодную деформацию металла (технологическая смазка)
Это исходное, самое старое применение фосфатирования. Когда стальную заготовку тянут через фильеру (волочение проволоки и труб), штампуют, куют вхолодную или подвергают глубокой вытяжке (например, при изготовлении гильз, баллонов, корпусов), металл испытывает колоссальное трение о инструмент. Без смазки заготовка «прихватывается» к штампу, рвётся, а инструмент быстро изнашивается. Просто нанести масло недостаточно — при высоком давлении оно выдавливается из зоны контакта.
Здесь и выручает фосфатный слой. Его пористая кристаллическая структура работает как губка: она впитывает и прочно удерживает смазку (обычно мыльную — стеарат натрия или цинка) даже под огромным давлением. Более того, фосфатная плёнка сама по себе разделяет металл заготовки и металл инструмента, не давая им «схватиться». В результате деформация идёт гладко, усилие снижается, а поверхность детали остаётся чистой. Для этой задачи применяют толстослойное покрытие (10–20 г/м² и выше), потому что чем толще пористый слой, тем больше смазки он несёт. После деформации фосфатный слой обычно остаётся на детали и может служить дополнительной защитой.
Цинк фосфатирование — под окраску (грунт для адгезии ЛКП)
Самое массовое современное применение — подготовка поверхности перед покраской. Проблема в том, что краска (эмаль, порошок, катафорезный грунт) плохо держится на гладком металле: со временем она отслаивается, особенно если под неё проникает влага и начинается подплёночная коррозия. Красить голую сталь — значит закладывать будущие вздутия и отслоения.
Цинк фосфатирование решает это сразу двумя способами.
Во-первых, шероховатая кристаллическая поверхность фосфатного слоя резко увеличивает площадь сцепления — краска буквально внедряется в микрорельефе плёнки, как штукатурка на насечке стены. Адгезия ЛКП к фосфатированной поверхности в разы выше, чем к голому металлу.
Во-вторых, сам фосфатный слой изолирует металл от влаги и тормозит распространение коррозии под краской: даже если покрытие где-то повредится, ржавчина не расползается веером под слоем эмали. Для этой задачи нужно, наоборот, тонкое мелкокристаллическое покрытие (1,5–3 г/м²) — толстый рыхлый слой под краской был бы лишним и снижал бы прочность. Именно так готовят кузова автомобилей, корпуса бытовой техники, металлическую мебель. На автозаводах это трикатионное цинкфосфатирование под катафорезный грунт — вершина технологии подготовки под окраску.
Под консервацию с защитным маслом (антикоррозионная защита)
Третья задача — самостоятельная защита детали от коррозии, когда красить её не нужно, но и ржаветь она не должна. Классический пример — крепёж (болты, гайки, шайбы), пружины, детали механизмов, инструмент. Голый фосфатный слой сам по себе защищает средне: он пористый, и через поры влага доберётся до металла. Но если поры заполнить — картина меняется.
После цинк фосфатирования деталь пропитывают консервационным маслом или гидрофобизирующим составом. Масло затягивается в поры (снова работает та же «губка»), вытесняет оттуда влагу и запечатывает металл. Получается комбинированная защита: фосфатный слой держит масло и создаёт барьер, а масло закрывает поры и отталкивает воду. Такое покрытие имеет характерный тёмно-серый или чёрный цвет, слегка маслянистое на ощупь — его часто можно видеть на качественном крепеже и метизах. Стойкость к коррозии у промасленного фосфата заметно выше, чем у сухого, и в ряде случаев (например, для крепежа в закрытых узлах) он заменяет более дорогое цинкование с хроматированием. Для этой группы применяют покрытия средней и большой толщины, чтобы поры вместили достаточно масла.
Коротко о выборе. Если деталь будут деформировать — толстый слой под смазку. Если красить — тонкий мелкокристаллический под грунт. Если защищать без окраски — средний-толстый под промасливание. От этой развилки зависит вся рецептура ванны и режим процесса.
Составы растворов и полный цикл подготовки
Базовая рецептура и компоненты для цинк фосфатирования
Любая промышленная ванна состоит из трех ключевых блоков.
- Кислотный субстрат: Ортофосфорная кислота (H₃PO₄), которая обеспечивает и травление, и химический баланс.
- Источник катионов: Оксид цинка (ZnO) или готовый фосфат цинка. Введение ZnO позволяет нейтрализовать часть фосфорной кислоты до первичного фосфата Zn(H₂PO₄)₂.
ZnO + 2H₃PO₄ → Zn(H₂PO₄)₂ + H₂
ZnO (оксид цинка, амфотерный) реагирует с избытком фосфорной кислоты как основание.
Берётся 2 молекулы H₃PO₄ на 1 ZnO — потому что образуется первичный (кислый) фосфат Zn(H₂PO₄)₂, где на один цинк приходятся два дигидрофосфат-иона H₂PO₄⁻. Именно первичный, а не средний фосфат — потому что кислота в избытке, и нейтрализуется только по первой ступени.
Выделяется 1 молекула воды.
Баланс проверяется: слева Zn 1, P 2, O (1+8)=9, H 6; справа Zn 1, P 2, O (8+1)=9, H (4+2)=6.
- Ускорители (деполяризаторы): Без них процесс на стали практически останавливается из-за поляризации водородом.
- Нитрат-ионы (NO₃⁻) — универсальные ускорители, восстанавливаются до NO₂⁻ с поглощением электронов.
- Нитриты (NO₂⁻) — сверхмощные ускорители для холодных ванн, но склонны к разложению и требуют постоянной подпитки.
- Хлораты (ClO₃⁻) — термически стабильны, применяются в горячих ваннах.
- Модификаторы: Для связывания ионов железа, переходящих в раствор, вводят комплексообразователи (тартраты, цитраты). Для регулирования зерна — фториды.
Полный цикл подготовки поверхности
Качество сцепления на 80% зависит от качества подготовки поверхности.
- Механическая подготовка (опционально): Дробеструй или шлифовка снимают окалину и создают однородную шероховатость, улучшая сцепление.
- Обезжиривание: Удаление масляных и консервационных пленок. Проводится в щелочных растворах при 60–80 °C, часто с ультразвуком. Недообезжиривание — причина пятнистого покрытия.
- Промывка: Каскадная, горячей и холодной водой для предотвращения заноса щелочи в кислотную фосфатную ванну.
- Травление (декапирование): Снятие оксидов и наклепа. Обычно используют 10–15% раствор серной или соляной кислоты с ингибиторами, предотвращающими перетравливание и наводороживание. Иногда операцию совмещают с обезжириванием.
- Активация (критично для холодного процесса!): Погружение на 30–60 секунд в слабощелочной раствор коллоидного фосфата титана. Осевшие наночастицы титана создают на поверхности плотную сетку зародышей, инициируя рост миллионов мелких кристаллов фосфата цинка вместо нескольких крупных.
- Цинк фосфатирование: Собственно, формирование покрытия в рабочей ванне.
- Заключительная обработка (пропитка): Для деталей под окраску — пассивация в разбавленной хромовой кислоте (уходит с рынка из-за токсичности Cr⁶⁺) или бесхромных составах для закрытия пор. Для антифрикционных деталей — пропитка в нагретом масле или эмульсии.
Свойства и назначение: цинк фосфатирование — почему это работает
Фосфатная пленка — не панацея от ржавчины, а специалный функциональный слой.
- Коррозионная стойкость (важнейший нюанс!) Сам по себе свежеосажденный слой Zn₃(PO₄)₂ имеет сквозную пористость 2–5% и не защищает сталь от атмосферной коррозии. Стойкость появляется только после заполнения пор: маслом (для крепежа), воском, ингибированными грунтами. После такой пропитки слой выдерживает 48–96 часов в камере соляного тумана. Пленка устойчива к маслам, моторному топливу и сухим газам, за исключением сероводорода (H₂S) — он разрушает фосфаты, образуя черный сульфид. Фосфатированная сталь не стойка к действию кислот, щелочей и даже кипящей воды.
- Адгезия под лакокрасочные покрытия: Это главная задача цинк фосфатирования. Игольчатая структура кристаллов работает как микроскопическая «липучка», многократно увеличивая площадь контакта грунта с металлом. Это предотвращает распространение подпленочной коррозии от сколов и царапин — стандартное требование автомобильных концернов.
- Антифрикционные свойства: Благодаря пористости и низкому коэффициенту трения, слой отлично удерживает смазку. Резьбовые соединения фосфатированных болтов не задираются при затяжке, что обеспечивает стабильный момент затяжки без рывков.
- Электроизоляционные свойства: Сухая непропитанная фосфатная пленка обладает высоким пробивным напряжением, что позволяет использовать ее для межслойной изоляции в магнитопроводах.
Цинк фосфатирование оцинкованной стали: особенности и преимущества
Когда речь заходит об обработке оцинковки, цинк фосфатирование становится особенно интересным. Цинковое покрытие амфотерно и активно реагирует как с кислотами, так и со щелочами. Прямое фосфатирование в стандартной кислой ванне может просто растворить защитный слой. Поэтому в составы для оцинкованной стали обязательно вводят фториды, которые образуют на цинке тончайший защитный фторидный слой, контролирующий травление.
- Адгезия к ЛКП: Фосфатирование оцинкованных кузовных деталей — индустриальный стандарт. Оно позволяет наносить краску на гладкий цинк без отслоений десятилетиями. Именно поэтому при производстве оцинкованного проката с полимерным покрытием (Coil Coating) линия обязательно включает узел фосфатирования.
- Антифрикционность резьбы: Оцинкованный крепеж склонен к холодному завариванию. Фосфатная пленка поверх цинка полностью снимает эту проблему.
- Сравнение с хроматированием: В кислой промышленной атмосфере хроматные пленки на цинке деградируют быстрее. Цинкфосфатный слой с последующим промасливанием или нанесением ЛКП показывает лучшую долговременную защиту, что делает эту технологию экологичной альтернативой токсичному кадмиевому покрытию по ГОСТ 9.305-84.
Если вы работаете с линией цинкования и хотите углубиться в конверсионные обработки цветных металлов, рекомендую скачать наш подробный PDF-материал «Пассивация цинкового покрытия — руководство», где разобраны все нюансы финишной защиты цинка, включая современные бесхромные технологии.
Фосфатирование vs хроматирование: два пути финишной обработки
Цинк фосфатирование — самый распространённый вид фосфатирования, и на практике его часто сравнивают с хроматированием: оба процесса создают на металле конверсионный слой и нередко их ошибочно считают взаимозаменяемыми. На деле это два принципиально разных химических процесса. Их цели и механизмы — как у отвёртки и гаечного ключа: оба работают с крепежом, но задачи решают разные. Ниже сравним фосфатирование (в первую очередь цинк фосфатное) и хроматирование по ключевым признакам.
Фосфатирование:
- Механизм защиты: Создание кристаллического пористого слоя для механической адгезии (краска, масло). Без пропитки защита слабая.
- Электрохимическое поведение: Слой — это изолятор, но пористый. Не является ингибитором.
- Толщина: Микрометры и десятки микрометров.
- Внешний вид: Матовый, серый/черный, с кристаллической фактурой.
- Главная функция: Улучшение сцепления (под окраску) и удержание смазки.
Хроматирование (пассивация):
- Механизм защиты: Формирование тончайшего (0,1–0,5 мкм) аморфного геля оксидов-гидроксидов хрома. В традиционных шестивалентных (Cr⁶⁺) процессах при царапинах ионы Cr⁶⁺ мигрируют к повреждению и «залечивают» его, пассивируя металл — это прямое ингибирование коррозии. Современные трехвалентные (Cr³⁺) пассивации такого эффекта самозалечивания практически не дают.
- Электрохимическое поведение: Покрытие создает барьер и сдвигает потенциал металла в пассивную область.
- Внешний вид: Иризирующий, радужный (желтый, оливковый, голубой).
- Главная функция: Самостоятельная коррозионная защита (для крепежа, алюминия, цинка) без последующей окраски.
| Признак | Фосфатирование | Хроматирование |
|---|---|---|
| Механизм защиты | Кристаллический пористый слой для адгезии/смазки | Аморфный гель оксидов хрома, ингибирование |
| Толщина | 2–50 мкм | 0,1–0,5 мкм |
| Внешний вид | Матовый, серый/чёрный, кристаллический | Радужный, иризирующий |
| Главная функция | Сцепление под окраску, удержание смазки | Самостоятельная коррозионная защита |
Таким образом, фосфатирование и хроматирование не конкурируют, а часто идут рука об руку: фосфатирование стали под окраску, а хроматирование — для пассивации оцинкованных деталей без покраски. Путать их на стадии проектирования техпроцесса — значит закладывать брак.
Нормативная база (ГОСТ)
Проектирование участка цинкфосфатирования требует опоры на действующие стандарты, чтобы гарантировать воспроизводимость качества:
- ГОСТ 9.402-2004. ЕСЗКС. «Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию». Основной документ для тех, кто фосфатирует под ЛКП. Он устанавливает требования к фосфатным покрытиям на чёрных металлах и делит их на два типа:
- кристаллические (цинкфосфатные) — с мелкокристаллической структурой и высокой адгезией, применяемые под жидкие, порошковые и электроосаждаемые краски,
- аморфные (железофосфатные) — более тонкие и экономичные.
По составу фосфатирующего раствора стандарт различает
- классический цинковый,
- низкоцинковый,
- трикатионный (Zn-Ni-Mn),
- аморфный типы.
Для получения качественного мелкокристаллического слоя ГОСТ предписывает химическую активацию поверхности титановыми активаторами (АФ-1, АФ-4, АП-4) перед фосфатированием.
Масса (поверхностная плотность) покрытия нормируется и контролируется весовым методом, а качество — методом капли.
Важно: для цветных металлов и хроматирования цинка стандарт отсылает к ГОСТ 9.303-84 и ГОСТ 9.305-84.
- ГОСТ 9.305-84. ЕСЗКС. «Покрытия металлические и неметаллические неорганические. Операции технологических процессов получения покрытий». Классифицирует саму операцию «Хим. Окс. Фос.» (химическое оксидирование и фосфатирование), а также важнейшую термооперацию «Термообработка для снижения водородной хрупкости».
Согласно этому ГОСТ, технолог назначает режим обезводороживания (например, 2 ч при 190 °C) после горячего фосфатирования деталей из сталей с пределом прочности выше 1200 МПа.
Важно: не путайте эти ГОСТы с ГОСТ 9.301 (общие требования к металлическим и неметаллическим неорганическим покрытиям) или 9.307 (горячее цинкование) — они регламентируют другие покрытия, а не фосфатные конверсионные слои.
FAQ: ответы на вопросы практикующего технолога
1. Что такое цинк фосфатирование одним предложением?
Это химический процесс создания на металле пористой кристаллической пленки фосфата цинка, служащей идеальной грунтовкой под краску или резервуаром для смазки.
2. Чем холодное фосфатирование отличается от горячего на практике?
Холодное дает тонкий (до 2 мкм) плотный слой для отличной адгезии краски без риска водородной хрупкости. Горячее формирует толстый (10+ мкм) пористый слой для впитывания масла, но требует последующей термообработки для удаления водорода.
3. Какая оптимальная толщина покрытия под катафорезный грунт?
По требованиям автопрома — мелкокристаллическое покрытие массой 2,0–3,5 г/м², что соответствует толщине примерно 2–4 мкм. Более толстый слой будет хрупким и может разрушиться при сварке или деформации.
4. Можно ли фосфатировать оцинкованную сталь?
Да, но с использованием специальных фторидсодержащих концентратов, чтобы не растворить цинк. Это стандартная операция перед порошковой окраской оцинкованных листов.
5. В каких средах фосфатное покрытие разрушается быстрее всего?
В кислотах, щелочах и сероводороде. Также теряет защитные свойства при длительном контакте с водой без масляной пропитки.
6. Как визуально отличить качественное фосфатирование от брака?
Хорошее покрытие — ровного темно-серого цвета, без белых налетов (перефосфатирование, вторичные соли), без ржавых точек и с характерной мелкозернистой фактурой. Эталон проверяется методом капли — по ГОСТ 9.402.
Словарь терминов
- Фосфатирование — процесс получения на металле конверсионного слоя нерастворимых фосфатов при взаимодействии с раствором фосфорной кислоты и ее солей.
- Паркеризация — устоявшееся в технической литературе название процесса фосфатирования стали, особенно с марганецсодержащими составами, пошедшее от компании-первопроходца Parker.
- Соль Мажеф — сухой концентрат на основе фосфатов марганца и железа (МАрганец + ЖЕлезо + ЭФ, то есть фосфорная кислота/фосфаты). Применяется для приготовления ванн, дающих марганцево-фосфатные (износостойкие) покрытия.
- Конверсионное покрытие — покрытие, образующееся за счет химического растворения верхнего слоя основного металла и его превращения в новый нерастворимый слой. В отличие от осаждаемых гальванических покрытий, растет не «сверху», а «изнутри» и частично «наружу».
- Наводороживание — диффузия атомарного водорода в кристаллическую решетку стали в процессе травления или нанесения покрытий. Приводит к резкому снижению пластичности и вязкости, вызывая хрупкое разрушение под нагрузкой. Более детально механизм описан в статье «Наводороживание при цинковании».
- Активация (в контексте фосфатирования) — предварительная обработка поверхности в коллоидном растворе фосфата титана, создающая на металле миллионы центров кристаллизации. Обеспечивает получение мелкокристаллической, равномерной структуры фосфатного слоя.
- Точка равновесия (Free Acid / Total Acid) — соотношение свободной и общей кислотности рабочей ванны, главный управляющий параметр фосфатирования. Отклонение от технологической нормы приводит либо к травильному браку, либо к выпадению шлама без образования покрытия.