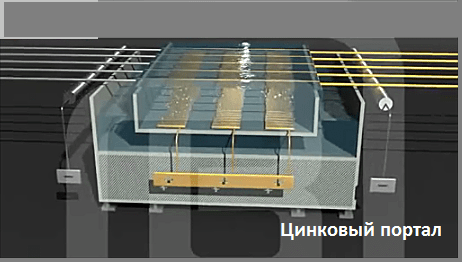
Кислые электролиты цинкования, чаще всего, просты по своей форме, цинк в них находится в виде гидратированного катиона Zn^(2+). Процесс разряда положительно заряженного иона цинка на катоде в кислых электролитах протекает по формуле: Zn^(2+ )+2е=Zn.
Соли кислых электролитов цинкования
Основными компонентами рабочего состава являются следующие соли цинка:
· ZnSO_4 *〖7H〗_2 O(сернокислый электролит),
· ZnCl_2(хлористый электролит цинкования),
·〖〖Zn(BF〗_4)〗_2(борфтористоводородный электролитический раствор),
· ZnSiFe_6(кремнефтористоводородный электролит).
Сульфат цинка хорошо растворяется в воде. Средняя концентрация соли в рабочем растворе находится в интервале от 150 до 300г/л. Электропроводность хлористого цинка в 2 раза выше, чем сернокислого. Хлористые электролиты используются реже, чем сульфатные, т.к.
· ZnCl_2 в чистом виде получить затруднительно,
· наличие большего количества примесей,
· большая концентрация анионов Cl приводит к быстрому растворению цинковых анодов, а также может вызвать разрушение готового цинкового покрытия и вызвать коррозию поверхностного слоя металлической основы изделия.
Фторборатные электролиты обладают более высокими технологическими характеристиками, по сравнению с хлористыми и сульфатными. У них высокая рассеивающая способность, их можно использовать при более высоких плотностях тока. Однако в промышленности они не нашли активного применения. Это объясняется
· высокой стоимостью химических составляющих,
· сложностью приготовления рабочего раствора,
· экологической вредностью соединений бора.
Содержание цинка в кислом электролите определяет скоростной режим нанесения защитного слоя. Высокая концентрация положительно заряженных ионов Zn^(2+) в рабочем растворе позволяет производить оцинковку при высоких предельно допустимых показателях плотности тока. Однако, чем выше плотность тока, тем меньше рассеивающая способность. В результате чего, поверхностное покрытие имеет неоднородную структуру, слой пористый и рыхлый.
В кислых электролитах цинкования высокий процент выхода потоку (~ 98%). Стабильность электролитического процесса обеспечивается за счет выверенного содержания солей в рабочем растворе, поэтому анодный процесс в рабочем пространстве протекает беспрепятственно. Состав некоторых электролитов дополнительно создает возможность увеличения концентрации содержания цинка за счет химической реакции растворения анодов.
Добавки для кислых электролитов цинкования
Добавки к электролитам цинкования используются для улучшения процесса цинкования и получения качественных покрытий. Они могут улучшать равномерность покрытия, предотвращать коррозию, повышать эффективность процесса и т.д.
Показатели кислотности(pH) для рассматриваемых электролитов лежат в диапазоне от 4 до 5. Увеличение рН в рабочем растворе приводит к интенсивному процессу выделения водорода на поверхности катода, что снижает процент выхода по току и ухудшает качество цинкового покрытия. Повышение кислотности может создать условия, при которых происходит процесс формирования щелочного слоя в прикатодном пространстве с образованием гидроксидов цинка, что ухудшает технологические характеристики и декоративные качества цинкового слоя.
Для поддержания РН в заданном интервале в кислые электролиты вводят буферные добавки:
· сульфат алюминия, 〖 Al〗_2 〖〖(SO〗_4)〗_3 , алюминиевые квасцы с содержанием до 30 г/л (для сульфатных),
· NH_4 Cl (для хлоридных),
· H_3 BO_3 (для фторборатных),
· борную (до 30 г/л) или уксусную кислоту (от 20 до 30 г/л), или ацетат натрия.
Для улучшения технологических характеристик процесса цинкования, для повышения показателя электрической проводимости рабочих растворов, для увеличения катодного выхода по току в электролиты вводятся соли щелочных металлов: 〖(NH〗_4 )_2 SO_4, Na_2 SO_4 — для сульфатных, NaCl , NH_4 Cl — для хлоридных, NH_4 BF_4 — для фторборатных.
Добавки стимулируют увеличение катодной поляризации и рассевающей способности, что приводит к улучшению микроструктуры и качества поверхностного слоя. В результате получается цинковое покрытие, имеющее мелкозернистое строение, с блестящим серебристым оттенком.
С увеличением температурного режима свойства стимулирующих добавок (ПАВ, блескообразователей) ухудшаются. Поэтому рабочий диапазон температур кислого электролита с дополнительными ингредиентами составляет 18 — 25 градусов С, с предельно допустимой плотностью тока от 2 до 3 А/дм2 (в неперемешиваемых электролитах). Если электролитический процесс протекает без дополнительной стимуляции, то рабочая температура электролита повышается до 50 градусов С, а плотность тока — до 5 А/дм2.
Использование ультразвукового сигнала в процессе цинкования позволяет увеличить предельно допустимый интервал плотностей тока от 20 до 50 А/дм2. При этом улучшается качество покрытия (поверхностный слой имеет блестящий вид, серебристый цвет), микроструктура слоя — равномерная, мелкозернистая. Катодный выход по току составляет 95 – 100%.
Наличие вредных примесей в электролите замедляет технологический процесс, ухудшает качество цинкового покрытия. Вредными примесями для кислых электролитов являются соли металлов, имеющих больший положительный электрический потенциал, чем цинк (медь, мышьяк, сурьма, серебро, висмут, кадмий, олово и др.).
Кислые электролиты цинкования. Неполадки в работе и пути их устранения
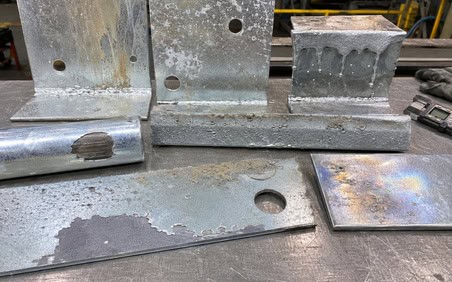
Дефекты кислого цинкования и способы устранения
Матовое покрытие
| Характер дефекта | Возможные причины | Способы устранения |
|---|---|---|
| Образование тёмных, губчатых покрытий, «полосчатость» | Наличие в электролите солей электроположительных металлов | Проработать подкисленный (pH = 2–3) электролит под током |
| Наличие в электролите органических примесей (скипидар, ацетон, клей) | Добавить в электролит перекись водорода, проработать его под током | |
| Попадание в электролит азотной кислоты | Через активированный уголь отфильтровать электролит | |
| Покрытие тёмное, крупнокристаллическое. «Пригар» углов и острых кромок деталей | Повышенная катодная плотность тока | Снизить катодную плотность тока |
| Завышена кислотность электролита | Произвести корректировку серной кислотой (pH = 3,5–4,5) | |
| Появление дендритных наростов на покрытии | Высокая катодная плотность тока при низком содержании цинковых солей | Увеличить содержание цинковой соли в электролите |
| Светлое, шероховатое цинковое покрытие | Наличие анодного шлама, механических примесей, нерастворимого сульфата свинца | Отфильтровать электролит |
| Образование пятнистого неравномерного покрытия | Накопление в электролите солей железа | Ввести перекись водорода (0,5 мл/л) в нагретый до 70°C электролит, добавить соду (подщелачивание), отфильтровать |
| Тёмные осадки цинка, образующиеся в начале электролиза при низких плотностях тока | Некачественный декстрин | Произвести проработку током при pH = 2–3 |
| Образование хрупкого цинкового покрытия | Загрязнение электролита органическими примесями (желатином, клеем и др.) | Ввести в электролит раствор таннина (из расчёта 0,1 г/л). Образовавшийся осадок отфильтровать |
| Высокая кислотность при наличии в электролите декстрина | Уменьшить кислотность, добавить соду | |
| Шелушение покрытия | Загрязнение электролита органическими примесями | Отфильтровать электролит активированным углем |
| Тёмные шероховатые осадки цинка | Защелачивание (pH > 5), помутнение электролита | Снизить значение pH до 3,5–4,5 |
| Питтинг, «бороздчатость» цинкового покрытия | Загрязнение органическими примесями или гидратами оксиев, стимулирующих прилипание пузырьков водорода к покрытию | Добавить перекись водорода, проработать под током |
| Неравномерность покрытия (уменьшение толщины или полное отсутствие покрытия в малоуглублённых местах) | Низкая рассеивающая способность | Добавить декстрин и сернокислый натрий |
| Завышена температура электролита; завышена кислотность электролита | Уменьшить температурный режим; откорректировать кислотность | |
| Малое расстояние между деталями и анодами | Увеличить расстояние между электродами | |
| Неправильное расположение деталей на подвесах (взаимное экранирование) | Изменить загрузочное расположение |
Блестящее цинкование
| Характер дефекта | Возможные причины | Способы устранения |
|---|---|---|
| Покрытие тёмного цвета | Загрязнение солями металлов; повышенная температура электролита | Проработать электролит под током; снизить температуру рабочего раствора |
| Повышенное содержание дисульфонафталиновой кислоты | Прекратить корректировку дисульфонафталиновой кислотой | |
| Матовый вид покрытия, тёмная кромка по краям | Недостаточная проработка электролита током | Дополнительно проработать электролит током |
| Матовое покрытие после осветления | Высокая температура электролита (40°C) | Снизить температурный режим |
| Понижение кислотности (pH 2,5) | Произвести корректировку электролита содой, довести до pH = 3,5–4,5 | |
| Низкая плотность тока на катоде | Увеличить катодную плотность тока | |
| Некачественная дисульфонафталиновая кислота | Заменить химикат | |
| Наличие в электролите хлоридов, декстрина, клея | Произвести проработку электролита током |
Кислые электролиты используются для нанесения защитного покрытия на детали простой формы (листа, проволоки, ленты и др.). Оцинковке могут подвергаться стальные и чугунные изделия.
Подробно о всех характеристиках электролита цинкования можно прочитать в статье: «Характеристики электролита цинкования«, о толщине цинкового покрытия: «Толщина цинкового покрытия», о дефектах цинкования и о методах борьбы с ними: «Дефекты цинкового покрытия: виды, причины и способы устранения».