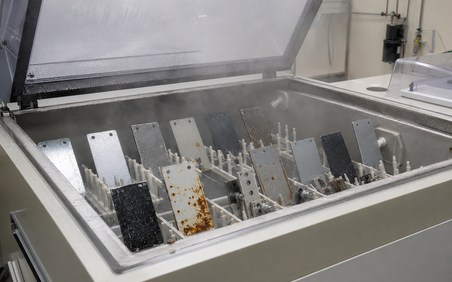
Солевой туман — это стандартизированная процедура климатических испытаний, имитирующая атмосферную коррозию в насыщенной хлоридами среде. За несколько часов в лаборатории образец получает нагрузку, сопоставимую с месяцами эксплуатации на промышленных объектах или прибрежных зонах. Это ключевой инструмент проверки качества гальванических, лакокрасочных и металлических защитных покрытий. Агрессивная среда — главный враг металла. Чтобы не ждать годами, пока деталь заржавеет в естественных условиях, технологи используют ускоренный метод — проверка в «солевом тумане».
Что такое испытание солевым туманом
Испытание солевым туманом — это циклический или непрерывный процесс воздействия на образцы дисперсионной смесью хлорида натрия. Суть метода сводится к проверке барьерных свойств покрытия. В герметичную камеру подается мелкодисперсный аэрозоль 5-процентного раствора NaCl. Капли оседают на тестируемой поверхности, запуская электрохимическую реакцию.
Главная задача метода — спрогнозировать коррозионную стойкость, выявить поры, микротрещины, отслоения и оценить эффективность пассивации. В отличие от натурных испытаний на полигоне, камера солевого тумана позволяет получить воспроизводимый результат в сжатые сроки.
Как устроена камера солевого тумана
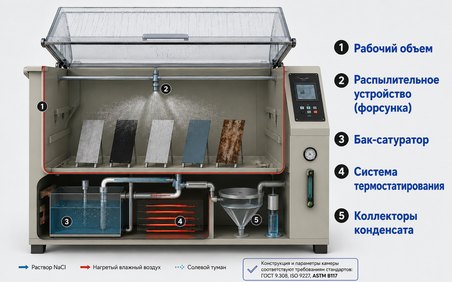
Понимание устройства помогает правильно интерпретировать результаты. Конструкция камеры солевого тумана регламентирована для обеспечения равномерности распыления.
Основные элементы установки «солевой туман»:
- Рабочий объем. Герметичный корпус из коррозионно-стойких полимеров или стеклопластика, исключающий паразитные гальванические пары.
- Распылительное устройство (форсунка). Ключевой узел, работающий по принципу эжекции. Сжатый очищенный воздух захватывает раствор, превращая его в аэрозоль.
- Бак-сатуратор. Здесь сжатый воздух нагревается и увлажняется перед поступлением в форсунку, что исключает кристаллизацию соли в сопле.
- Система термостатирования. Поддерживает температуру в зоне испытаний и в башне увлажнителя с высокой точностью (погрешность ±1–2 °C).
- Коллекторы конденсата. Служат для контроля скорости осаждения тумана. Согласно стандартам, сбор конденсата должен составлять 1–2 мл/ч на площадь 80 см².
Солевой туман — режимы испытаний: NSS, AASS, CASS
В зависимости от агрессивности среды и типа покрытия выделяют три базовых режима. Разница заключается в кислотности раствора и добавлении катализаторов.
| Режим | Раствор | pH | t°, °C | Типичное применение |
|---|---|---|---|---|
| NSS | Нейтральный солевой туман (5% NaCl) нейтральный | 6,5–7,2 | 35 | Сталь с покрытиями: цинк, медь-никель-хром |
| AASS | Ацетатный туман (5% NaCl + уксусная кислота) кислый | 3,1–3,3 | 35 | Декоративные (никель-хром) и органические покрытия |
| CASS | Медь-уксусный туман (AASS + CuCl₂) кислый + Cu | 3,1–3,3 | 50 | Жёсткая проверка хромовых покрытий в автопроме |
Все режимы — раствор 5% NaCl (50 г/л), различаются кислотностью, добавками и температурой. NSS — самый распространённый; CASS — самый агрессивный.
Режим CASS (Copper-Accelerated Acetic Acid Salt Spray) дает ускорение коррозии в несколько раз по сравнению с нейтральной средой из-за повышения температуры на 15 градусов и каталитического действия ионов меди.
Стандарты испытаний солевым туманом: ГОСТ и ISO 9227
Метод испытаний жестко нормирован международными и российскими стандартами.
- ISO 9227 — международный стандарт, определяющий процедуры для NSS, AASS и CASS. Действующая редакция синхронизирована с европейскими нормами EN.
- ГОСТ Р 9.308-85 — основной российский норматив для оценки коррозионной стойкости цинковых покрытий. Именно здесь прописана связь между типом пассивации (бесцветная, радужная) и часами стойкости. Он является профильным при проведении приемки по ГОСТ 9.301-86.
- ГОСТ 34388-2018 (идентичен ISO 9227:2012) — метод испытаний в соляном тумане, распространяется на стальные трубы.
- ГОСТ 30630.2.5-2013 — стандарт для машин, приборов и технических систем, включающий методику испытания соляным туманом.
При заказе испытаний важно указывать конкретный индекс стандарта. Например, испытание по ГОСТ 34388 методом NSS и проверка по ГОСТ 9.308 — это разные по задачам процедуры.
Солевой туман — оценка результатов испытаний
Образцы осматривают через фиксированные промежутки времени. Критерием отказа служит появление продуктов коррозии:
- Белая коррозия. Характерна для цинковых покрытий. Это объемные продукты окисления самого защитного слоя (гидроксид цинка). Появление белого налета не означает сквозной коррозии стали, но фиксирует момент начала деградации пассивирующей пленки.
- Красная коррозия. Критический отказ. Появление ржавчины (гидратированные оксиды железа) означает, что анодная защита цинка исчерпана и началось разрушение стальной основы.
В протоколе испытаний солевым туманом указывается время в часах до появления первых очагов коррозии каждого типа, согласно методике осмотра по ГОСТ.
Стойкость цинковых покрытий в солевом тумане
Для гальванического оцинкованного крепежа и деталей стойкость к солевому туману — основной параметр приемки. Цифры напрямую зависят от толщины слоя и, главное, от типа финишной пассивации (хроматирования).
Практические показатели для цинка (нейтральный туман NSS):
- Бесцветное хроматирование (Синее). Минимальная защита. Первые белые точки образуются уже через 72–96 часов. Красная ржавчина появляется через 200–300 часов.
- Радужное хроматирование. Усиленная пассивация дает появление белой коррозии не ранее 100–180 часов, в зависимости от класса покрытия по ГОСТ 9.308-85. Некоторые высокодисперсные радужные пленки держатся до 200 часов без бели.
- Обработка на подвесках. Детали, обработанные на подвесках, а не в барабанах (насыпью), демонстрируют на 20–40% большую стойкость за счет равномерности слоя и отсутствия натиров.
| Тип пассивации | До белой коррозии | До красной коррозии | Уровень защиты |
|---|---|---|---|
| Бесцветное (синее) хроматирование | 72–96 ч | 200–300 ч | Минимальный |
| Радужное хроматирование | 100–180 ч (до 200) | существенно выше | Усиленный |
| Обработка на подвесках (vs барабан) | +20–40% | +20–40% | Бонус к слою |
Ориентировочные значения для нейтрального тумана (NSS) по ГОСТ Р 9.308-85; зависят от толщины цинка и состава пассивации. Часы не нормированы жёстко — задаются в ТУ на изделие.
Понимание механизма «белой ржавчины» критично для инженеров. Если вы сталкиваетесь с налетом на крепеже при хранении, рекомендуем детально изучить это явление.
- 🔗 Читать подробнее: «Белая ржавчина на цинковом покрытии«, «Коррозионная стойкость цинковых покрытий. Полный анализ».
- 📄 Скачайте PDF-шпаргалку: «Виды пассивации цинка и их стойкость к коррозии» — таблица соответствия классов защиты и часов в тумане.
Солевой туман в домашних условиях
Настоящее испытание солевым туманом по ГОСТ или ISO в гараже или мастерской не воспроизвести — для этого требуются прецизионный термостат (35 °C ±2 °C), калиброванная форсунка, контроль осаждения 1–2 мл/ч на 80 см² и непрерывный цикл распыления. Однако автолюбители и небольшие мастерские часто ищут способ проверить стойкость цинкового покрытия дома, чтобы сравнить, какой крепеж или антикор лучше противостоит ржавчине. Правильно поставленный бытовой тест — это не стандартизированное испытание, а качественный сравнительный эксперимент, показывающий, какой образец продержится дольше в одинаковых условиях.
Как проверить стойкость цинкового покрытия в гараже
Методика основана на циклическом воздействии соляного раствора и выдержке во влажной теплой среде. Результат покажет относительную разницу между вариантами, но никогда — часы по ГОСТ.
- Приготовьте 5-процентный раствор поваренной соли — 50 г чистой NaCl на 1 л теплой воды. Это бытовой аналог концентрации нейтрального соляного тумана (NSS). Не добавляйте уксус или медь — иначе получите агрессивную среду, далекую от реалий обычной эксплуатации, и рискуете исказить сравнение.
- Подберите образцы с разными покрытиями или обработкой. Обязательно сравнивайте их одновременно: например, болт с бесцветной пассивацией и болт с радужной, либо крашеную и некрашеную пластину, либо локально оцинкованный участок кузова и соседний без обработки. Только сравнение в одинаковых условиях дает практический вывод.
- Организуйте циклическое смачивание. Пульверизатором равномерно опрыскайте все образцы раствором несколько раз в день (например, утром и вечером). Между опрыскиваниями помещайте их в закрытый контейнер с влажной тряпкой или губкой, чтобы создать среду с высокой влажностью, имитирующую цикл «смачивание/подсыхание». Важно: образцы не должны лежать в луже, они должны быть влажными, но с доступом воздуха.
- Держите в тепле. Разместите контейнер на батарее или в другом теплом месте (условно 25–35 °C). Чем выше температура, тем быстрее пойдет коррозия.
- Фиксируйте результат по времени. Каждый день осматривайте образцы и фотографируйте с привязкой к дате. Отмечайте момент появления белой коррозии (гидроксид цинка) и, позже, красной ржавчины. Тот образец, на котором эти стадии наступили позже, обладает лучшей коррозионной стойкостью в ваших условиях.
Как читать результаты домашнего теста
- Метод дает только относительную оценку — что лучше, а что хуже из сравниваемых вариантов. Полученные часы или дни нельзя пересчитывать в часы лабораторной камеры.
- Белая коррозия говорит о начале разрушения пассивирующего слоя цинка. Красная ржавчина — сигнал, что коррозия дошла до стали.
- Домашний тест часто жестче и неравномернее стандартного: нет стабильной температуры, концентрация соли в пленке может расти при подсыхании, а капли из пульверизатора крупнее аэрозоля. Поэтому прямое сравнение с ГОСТ-нормативами некорректно.
«Солевой туман» — чего делать нельзя и техника безопасности
- Не выдавайте результат домашнего теста за соответствие ГОСТ или ISO.
- Солевой аэрозоль и брызги агрессивны к металлу и электронике. Проводите опыт только в хорошо проветриваемом помещении, не в жилой комнате. Уберите подальше инструмент, электроприборы и ценные металлические предметы.
- Для ответственных деталей — крепеж классов прочности 10.9 и 12.9, элементы подвески, кузовные конструкции — бытовая проверка не заменяет лабораторных испытаний. Только аккредитованная лаборатория с камерой солевого тумана даст легитимный протокол.
- 🔗 Связанные темы для DIY-аудитории: «Цинкование кузова автомобиля: методы, наборы и DIY«, , «Дефекты цинкового покрытия: виды, причины и способы устранения«, ««Белая» ржавчина на цинковом покрытии».
FAQ по солевому туману
Что такое 720 часов NSS?
Это жесткий норматив стойкости к нейтральному соляному туману, часто требуемый для крепежа, идущего на экспорт. Достижение 720 часов до красной коррозии обычно требует комбинации увеличенного слоя цинка (18-25 мкм), усиленной радужной пассивации и дополнительных защитных технологий (ламельные покрытия, ТДЦ).
Чем NSS отличается от CASS?
Принципиальное отличие в кислотности (pH 3,2 против pH 6,8), температуре (50°C против 35°C) и наличии ионов меди в составе CASS. CASS в несколько раз агрессивнее нейтрального тумана и применяется для выявления микропористости хромовых покрытий, а не для цинка.
Какой ГОСТ регулирует метод?
На территории РФ для покрытий с приёмкой действует ГОСТ Р 9.308-85; метод соляного тумана для машин и приборов описан в ГОСТ 30630.2.5-2013; ISO 9227 — международный стандарт метода.
Сколько часов в тумане норма для цинкового болта?
Нормы плавающие. Единой обязательной нормы по ГОСТ не существует — часы стойкости задаются в ТУ на конкретное изделие. Для бесцветной пассивации ориентир — 72–96 часов до белой коррозии, для автомобильного крепежа де-факто индустриальным стандартом стало требование 240–480 часов без красной и 72–120 часов без белой коррозии.
Рекомендуем ознакомиться со смежными методами контроля качества покрытий.