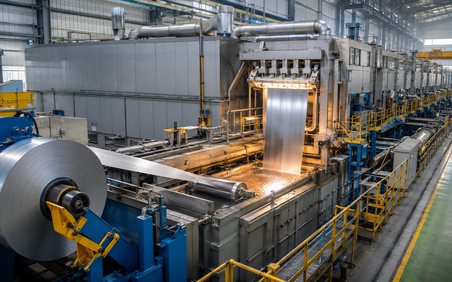
Метод Сендзимира — это технология непрерывного горячего цинкования стального листа, при которой цинковое покрытие наносится на движущуюся ленту проката в автоматизированной линии, а не на готовое изделие штучным погружением. В спецификациях, маркировках кабельных лотков, профнастила и вентиляционных коробов эта формулировка встречается постоянно. Разбираемся, что за ней стоит, в чём отличие от традиционного горячего цинкования и насколько такое покрытие пригодно для улицы.
Как работает метод Сендзимира
Метод назван по имени польского инженера Тадеуша Сендзимира. В начале 1930-х годов он работал над задачей, которая казалась тогда почти неразрешимой: как цинковать стальной лист не поштучно, а непрерывной лентой, на высокой скорости и со стабильным качеством. Узким местом была подготовка поверхности. Классическое горячее цинкование требует, чтобы сталь перед погружением в расплав прошла травление в кислоте и флюсование — обработку раствором хлоридов цинка и аммония. Флюс защищает очищенную поверхность от мгновенного окисления на воздухе и улучшает смачивание цинком. Но в непрерывном процессе наносить, сушить и поддерживать флюс на движущейся ленте оказалось крайне неудобно и ненадёжно.
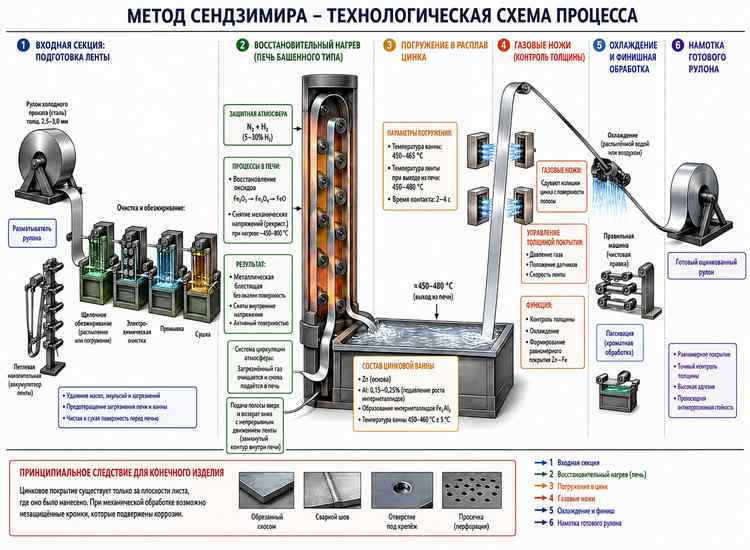
Решение Сендзимира было радикальным: вообще убрать и флюс, и контакт с воздухом. Он предложил готовить поверхность не химически, а физико-химически — нагревом в специально подобранной газовой среде. Это решение и стало сердцем метода. Рассмотрим всю цепочку подробно, шаг за шагом.
Входная секция: подготовка ленты
Линия начинается с разматывателя, на который устанавливается рулон холоднокатаной или горячекатаной протравленной стали. Вес рулона на современных линиях может достигать 25–30 тонн,а скорость движения ленты может достигать 90 метров в минуту и более, в зависимости от производительности конкретной линии. Чтобы процесс шёл непрерывно, конец одного рулона сваривают с началом следующего встык прямо на линии, а на время сварки лента накапливается в специальном петлевом накопителе — многоярусной системе роликов, работающей как механический аккумулятор.
Перед входом в печь лента проходит очистку и обезжиривание. Это первая обязательная ступень. Поверхность холоднокатаной стали всегда покрыта тончайшим слоем прокатной эмульсии и консервационных масел. Если их не удалить, при нагреве масла происходит науглероживание поверхности, и цинк ляжиться неравномерно. Очистка выполняется либо электролитическим обезжириванием в горячем щелочном растворе, либо комбинацией щелочных распылительных камер и механических щёток. После обезжиривания ленту тщательно промывают и сушат.
Восстановительный нагрев: сердце метода
Это главное изобретение Сендзимира и ключевое отличие от всех других способов цинкования. Очищенная лента поступает в протяжную вертикальную печь башенного типа. Высота такой печи может достигать 30–40 метров — в ней лента движется вверх и вниз по системе роликов, постепенно нагреваясь.
Внутреннее пространство печи заполнено защитной восстановительной атмосферой: смесью азота (N₂) и водорода (H₂) с долей водорода обычно от 5 до 30% в зависимости от конструкции линии. Эта смесь принципиально важна, потому что в ней одновременно происходят два процесса, и оба нужны для идеальной подготовки поверхности:
Первый процесс — восстановление оксидов. На поверхности любой стали, даже только что очищенной, всегда присутствует тончайшая плёнка оксидов железа. При нагреве до 650 °C в присутствии водорода эти оксиды химически восстанавливаются до чистого железа. Водород связывается с кислородом, образуя водяной пар, который уносится газовым потоком. Поверхность становится металлически чистой — никакой кислоты для этого не потребовалось.
Второй процесс — снятие напряжений и рекристаллизация. Нагрев до 650 °C — это область отжига холоднокатаной стали. Деформированная прокаткой кристаллическая решётка перестраивается, снимаются внутренние напряжения, металл возвращает пластичность. Это попутное, но ценное преимущество: линия Сендзимира одновременно выполняет и отжиг, и подготовку к цинкованию.
К моменту, когда лента доходит до нижней части печи, она полностью готова к погружению в цинк: поверхность чистая, активированная, а главное — она ни на секунду не контактировала с кислородом воздуха. От печи до зеркала расплава лента идёт в погружной трубе («сноркеле»), которая уходит прямо под уровень цинка, сохраняя защитную атмосферу до самого контакта с металлом.
Историческая эволюция — метод менялся с 1930-х годов
Описанный выше процесс — это метод Сендзимира в его современном виде, который используется на большинстве линий сегодня. Но исходный процесс, запатентованный Тадеушем Сендзимиром в 1938 году (патент США №2 110 893) и впервые запущенный на заводе компании Armco в городе Батлер, штат Пенсильвания, в 1936 году, устроен немного иначе — и знать об этом полезно, если попадается более старая техническая литература или зарубежные источники.
Оригинальный процесс был двухстадийным. Сначала лента проходила через печь с окислительной атмосферой — там выжигались органические загрязнения, а на поверхности стали специально формировался тонкий (до 3 мкм) слой оксида железа. Только после этого лента поступала во вторую печь — с восстановительной азотно-водородной атмосферой, причём содержание водорода в исходном варианте было заметно выше современного — около 75%. Именно в этой печи оксидная плёнка восстанавливалась до чистого металла прямо перед погружением в расплав.
У этой ранней схемы обнаружился ряд практических неудобств: высокое содержание водорода увеличивало стоимость процесса и создавало повышенные риски пожаро- и взрывобезопасности, а истирание роликов печи о специально окисленную поверхность ленты приводило к вмятинам и царапинам, ухудшавшим качество готового покрытия.
От двух стадий к одной
Со временем отрасль перешла на более простую и безопасную схему — без отдельной окислительной стадии, с печью на одной только восстановительной атмосфере и заметно меньшей долей водорода (обычно 5–30% в зависимости от конструкции линии, против исходных ~75%). Именно эта, упрощённая версия и описана в основной части статьи — она же используется на подавляющем большинстве современных линий.
Суть метода — подготовка поверхности нагревом в контролируемой газовой среде вместо химического флюсования — осталась неизменной. Изменилась лишь конкретная реализация: современные линии достигают того же результата проще, дешевле и с меньшими эксплуатационными рисками, чем исходная схема 1930-х годов.
Погружение в расплав цинка
Температура расплава цинка в ванне — около 445–465 °C. Стальная лента входит в него уже горячей, примерно 600–650 °C, поэтому не охлаждает ванну локально и не вызывает термического удара. Время контакта ленты с расплавом — всего 2–4 секунды. За это время на поверхности формируется цинковое покрытие: происходит смачивание, растворение железа в цинке и образование слоя интерметаллидов (железоцинковых фаз), придающих покрытию прочность сцепления.
Состав цинковой ванны строго контролируется. Для подавления избыточного роста хрупких интерметаллидных слоёв в расплав добавляют алюминий (обычно 0,15–0,25%). Алюминий химически активнее железа, он первым вступает в реакцию, образуя на границе «сталь–цинк» тончайший сплошной слой интерметаллида Fe₂Al₅, который блокирует дальнейшую взаимную диффузию железа и цинка. Благодаря этому покрытие остаётся пластичным и не трескается при гибке и штамповке готовых изделий. Именно это делает оцинкованный по Сендзимиру лист пригодным для дальнейшей переработки — в отличие от толстого, хрупкого покрытия, получаемого при долгом погружении без алюминия.
Газовые ножи: точный контроль толщины
Лента выходит из цинковой ванны вертикально вверх, унося на себе избыток жидкого цинка. И в этот момент включается второй, после печи, важнейший узел линии — газовые (воздушные) ножи. Это плоские сопла, расположенные с двух сторон ленты, через которые под давлением подаётся нагретый воздух или азот.
Струя газа ударяет по жидкому слою цинка и сдувает излишек обратно в ванну. Толщина остающегося покрытия регулируется тремя параметрами: давлением газа (чем выше, тем тоньше покрытие), расстоянием от сопла до ленты и скоростью движения ленты. Современные системы управления позволяют менять толщину «на лету», поддерживая заданный класс покрытия по всей длине рулона с точностью до нескольких граммов на квадратный метр.
Одновременно газовые ножи выполняют функцию охлаждения: цинк застывает, и покрытие фиксируется. От качества настройки ножей зависит внешний вид — отсутствие потёков, рябизны и «шагрени», а также равномерность толщины.
Охлаждение и намотка
После газовых ножей лента проходит зону контролируемого охлаждения — воздухом или водяным туманом. Температура снижается до уровня, безопасного для контакта с роликами и намотки. Затем лента проходит через правильную машину (натяжную станцию), которая выравнивает её после термического цикла, и, при необходимости, наносится пассивирующий состав — обычно тонкий слой хроматного или бесхроматного раствора, защищающего цинк от белой коррозии при хранении.
Финальная операция — намотка готового оцинкованного рулона, который отправляется на склад и далее потребителям: производителям кабельных лотков, профнастила, элементов вентиляции и строительных конструкций.
Принципиальное следствие для конечного изделия
Описанный процесс означает, что цинковое покрытие существует только на плоскости листа, где оно было нанесено. Как только лист попадает на штамповку, гибку или резку, появляются новые, незащищённые кромки. Сварные швы, отверстия под крепёж, просечки в перфорированных лотках — всё это места, где сталь оголена и будет ржаветь первой.
Поэтому конструкции из сендзимировского листа — это конструкции с «барьерной» защитой: цинк защищает только саму плоскость листа и не перекрывает оголённый при резке металл, тогда как толстое покрытие готового изделия закрывает кромки и срезы целиком. Это не брак и не недостаток технологии, а её заложенное конструктивное ограничение, которое надо учитывать при выборе материала под конкретные условия эксплуатации.
Метод Сендзимира и горячее цинкование: отличия
Горячее цинкование (погружение в расплавленный цинк) и метод Сендзимира — разница между ними в том, на какой стадии и на каком объекте формируется покрытие.
| Параметр | Метод Сендзимира | Горячее цинкование (погружное) |
|---|---|---|
| Объект обработки | Стальной лист, рулон (прокат) | Готовое изделие, конструкция |
| Толщина цинка | Классы Ц 100–275 по ГОСТ 14918-2020, типично 7–19 мкм на сторону | 40–80 мкм |
| Процесс | Непрерывный, на металлургическом комбинате | Поштучное погружение в цеху |
| Подготовка поверхности | Восстановительный нагрев в водороде, без флюса | Обезжиривание, травление, флюсование |
| Стандарт | ГОСТ 14918-2020 (прокат) | ГОСТ 9.307 (покрытия на изделиях) |
| Коррозионная стойкость | Умеренная, для закрытых помещений | Высокая, срок до 25–40 лет на улице |
Главное, что нужно запомнить: сендзимировское покрытие — тонкое и нанесено до формовки. Погружное горячее — толстое, полностью обволакивает готовую конструкцию. Отсюда и разные области применения.
Лотки по методу Сендзимира
В спецификациях на кабельные лотки маркировка «сталь оцинкованная по методу Сендзимира» встречается очень часто. Так обозначают лотки, изготовленные из предварительно оцинкованного листа — того самого рулона, прошедшего линию Сендзимира. Производители (ДКС и многие другие) используют этот прокат для штамповки перфорированных, неперфорированных и лестничных лотков.
На что ориентироваться при выборе:
- Для помещений (сухих и нормальной влажности) — сендзимировского лотка полностью достаточно. Он лёгкий, аккуратный, с ровным покрытием, недорогой. Класс покрытия на таком прокате обычно лежит в нижней части диапазона: Ц 100, Ц 140, Ц 200 (7–14 мкм на сторону). Конкретный класс надо смотреть в паспорте производителя, в маркировке он присутствует не всегда.
- Для улицы, влажных подвалов, агрессивной среды — лоток по Сендзимиру использовать не рекомендуется. Причина: после штамповки кромки и места сверления отверстий остаются незащищёнными, а само покрытие слишком тонкое для многолетней работы под дождём и перепадами температур. В таких условиях применяют лоток горячего цинкования — оцинкованный после изготовления, с толщиной покрытия 40–80 мкм, полностью закрывающего все сварные швы и кромки. Подробно это разобрано в статье «Лоток горячего цинкования».
Отдельно можно упомянуть перфорированный лоток по методу Сендзимира: за счёт отверстий он легче, лучше вентилируется, но площадь незащищённых кромок ещё больше. Поэтому к выбору перфорированного варианта для сырых помещений стоит подходить особенно осторожно.
Что означает «оцинковано по методу Сендзимира»
Короткий обзор для тех, кто видит эту фразу в спецификации или на шильдике изделия: это означает, что металл оцинкован на непрерывной линии в листе или рулоне горячим способом, а не погружением готового изделия. То есть перед вами не цельно оцинкованная конструкция, а изделие, изготовленное из предварительно оцинкованного проката: сначала на металлургическом комбинате цинком покрыли стальную ленту, а уже потом из неё штамповкой и гибкой сделали лоток, короб или профиль.
Практический вывод из этой надписи простой. Покрытие тонкое (классы Ц 100–200, порядка 7–14 мкм) и есть только на тех плоскостях, что были на исходном листе. Все кромки, срезы, отверстия и просечки, появившиеся при изготовлении изделия, цинком не защищены — это нормальная особенность технологии, а не дефект. Поэтому такой материал рассчитан на сухие закрытые помещения с нормальной влажностью: внутренние кабельные трассы, вентиляция, перегородки. Для улицы, влажных подвалов, неотапливаемых складов и агрессивных сред он не предназначен — там нужен прокат с полимерным покрытием поверх цинка либо изделие, оцинкованное погружением целиком после изготовления (горячее цинкование по ГОСТ 9.307).
FAQ
Метод Сендзимира — это горячее цинкование или нет?
Да, это разновидность горячего цинкования — погружение в расплавленный цинк. Но выполняется оно в непрерывном режиме над листом, а не над штучным изделием. Поэтому покрытие принципиально тоньше и наносится до изготовления конструкции.
Что лучше для кабельных лотков: Сендзимир или горячее цинкование?
Для закрытых сухих помещений — достаточно Сендзимира. Для улицы, влажных и агрессивных сред — только горячее погружное цинкование. Выбор сводится к условиям эксплуатации и бюджету.
Какой ГОСТ регулирует покрытие по методу Сендзимира?
ГОСТ 14918-2020 «Прокат тонколистовой горячеоцинкованный. Технические условия». Именно в нем описаны классы покрытия типа Ц — от 60 до 600 г/м², методы испытаний и требования к качеству. В 2025 году в стандарт было внесено изменение №1 (утверждено 31.03.2025) — рекомендуем уточнять его точное содержание по актуальному тексту документа перед использованием в проектной документации. Устаревший ГОСТ 14918-80 не применяйте — он уже не действует.
Можно ли применять сендзимировскую сталь на улице?
Ограниченно. Тонкое покрытие (7–19 мкм) и отсутствие цинка на кромках делают такой материал непригодным для долговременной уличной эксплуатации без дополнительной защиты (окраска, полимерное покрытие). Для ответственных уличных конструкций выбирают горячее цинкование по ГОСТ 9.307 либо нержавеющую сталь.
Словарь терминов
- Метод Сендзимира — непрерывный процесс горячего цинкования стального листа с подготовкой в восстановительной атмосфере.
- Горячее цинкование — нанесение цинкового покрытия погружением в расплав (включает как сендзимировский способ для листа, так и штучное погружение готовых изделий).
- Оцинкованный прокат — лист или рулон с цинковым покрытием, полученным на металлургическом предприятии.
- Флюсование — химическая обработка поверхности перед цинкованием для удаления оксидов и улучшения смачивания. В методе Сендзимира заменено нагревом в водороде.
- Восстановительная среда — атмосфера с водородом, в которой оксиды железа восстанавливаются до чистого металла.
- Газовые (воздушные) ножи — устройства, сдувающие избыток цинка с ленты на выходе из ванны для точного контроля толщины.
- Кабельный лоток — конструкция для прокладки кабелей, изготавливаемая из листовой стали, часто оцинкованной по Сендзимиру.
- Класс покрытия (тип Ц) — массовая характеристика цинкового слоя в граммах на квадратный метр (г/м²), указанная для двух сторон проката по ГОСТ 14918-2020. Толщина на сторону рассчитывается как (класс ÷ 2) ÷ 7,14 мкм.
Подробнее о различиях в покрытиях и нормах толщины — в материале «Толщина цинкового покрытия». О преимуществах лотков для агрессивных сред — в статье «Лоток горячего цинкования».