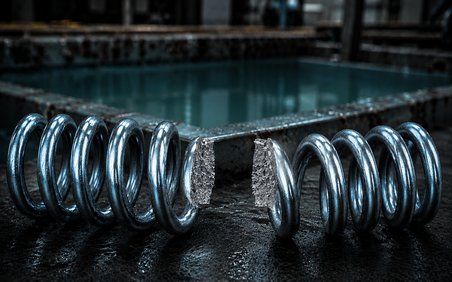
Водородное охрупчивание (также широко известное как наводороживание) — это опасное снижение пластичности, ударной вязкости и несущей способности металла, вызванное проникновением атомарного водорода в кристаллическую решётку.
В отличие от обычной коррозии, разрушение происходит внезапно, без видимого износа, и часто заканчивается катастрофой: ломаются болты мостовых креплений, рвутся пружины подвесок, разрушаются детали авиационных двигателей.
Особенно уязвимы высокопрочные стали классов прочности 10.9 и 12.9, а также пружинные сплавы.
Что такое водородное охрупчивание (наводороживание)
Термины «водородное охрупчивание» и «наводороживание» в технической литературе, ГОСТах и производственной среде используются как синонимы. Оба обозначают одно и то же явление — насыщение металла водородом с последующим ухудшением механических свойств.
Механизм: атомарный водород проникает в кристаллическую решётку
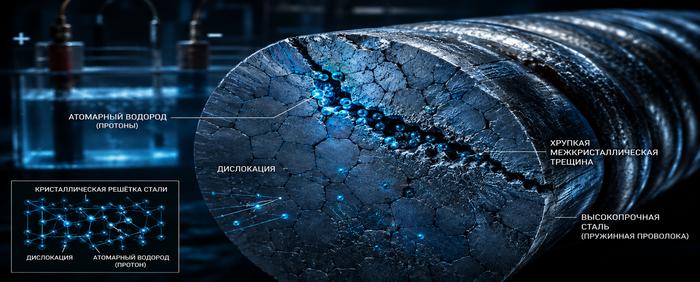
Молекулярный водород (H₂) слишком крупный, чтобы проникнуть в металл. Но в определённых условиях — при коррозии, электролизе (особенно в щелочных гальванических ваннах), химическом травлении или сварке — образуется атомарный водород (H⁰, протон). Его размер ничтожно мал, и он свободно диффундирует в кристаллическую решётку железа, никеля, титана и других металлов. Внутри металла атомы водорода скапливаются в дефектах структуры (дислокациях, границах зёрен, неметаллических включениях), создавая колоссальное внутреннее давление — до сотен атмосфер. Это давление приводит к микротрещинам, особенно в зонах растягивающих напряжений.
Водородное охрупчивание (наводороживание) — это медленный, но неуклонный процесс накопления повреждений.
Чем отличается от коррозионного растрескивания под напряжением
Коррозионное растрескивание под напряжением (КРН) тоже иногда связано с водородом, но механизм иной. При КРН агрессивная среда вызывает локальное растворение металла у вершины трещины. Водородное охрупчивание же не требует активного растворения — достаточно наличия атомарного водорода и статических или остаточных напряжений.
Ключевые различия:
- КРН требует постоянного контакта с агрессивной средой (хлориды, сероводород, щелочи).
- Водородное охрупчивание может проявиться спустя часы или дни после удаления источника водорода (например, после гальванического цинкования).
- При КРН трещины обычно ветвятся; при чистом водородном охрупчивании — прямые, транскристаллитные (проходящие через зёрна).
Почему опасно: разрушение без видимых предупреждающих признаков
Самая страшная черта водородного охрупчивания — внезапность. Деталь не деформируется перед разрушением, не покрывается сеткой трещин. Она просто ломается, как стекло, при нагрузке, которую раньше выдерживала многократно.
Классический пример: болт высокопрочного фланца, оцинкованный в щелочном электролите цинкования и не прошедший обезводороживающий отжиг, может разрушиться через несколько дней после монтажа, когда фланец уже подтянут.
На авиатранспорте это приводило к крушениям. Поэтому понимание водородного охрупчивания критически важно для машиностроения, нефтегазовой отрасли, строительства и производства крепежа.
Типы водородного охрупчивания
В зависимости от того, откуда водород попадает в металл, различают два основных типа водородного охрупчивания.
- Внутреннее водородное охрупчивание (IHE, internal hydrogen embrittlement). Водород проникает в материал ещё на этапе изготовления — при кислотном травлении, гальваническом цинковании, сварке, плавке и термообработке. Дефект проявляется уже в готовом изделии, даже без контакта с водородом во время эксплуатации.
- Средовое водородное охрупчивание (HEE, hydrogen environment embrittlement). Водород поступает в металл из окружающей или рабочей среды уже во время эксплуатации — из водородсодержащих газов, при коррозии или при катодной защите.
Для деталей, проходящих гальваническую линию, на практике главную роль играет именно внутреннее охрупчивание (IHE): водород вносится при травлении и цинковании, поэтому так важен своевременный обезводороживающий отжиг.
Причины водородного охрупчивания
Источников атомарного водорода множество. Перечислим основные технологические и эксплуатационные причины, расставив акценты с точки зрения гальваника.
Гальваническое цинкование — главный источник в массовом производстве
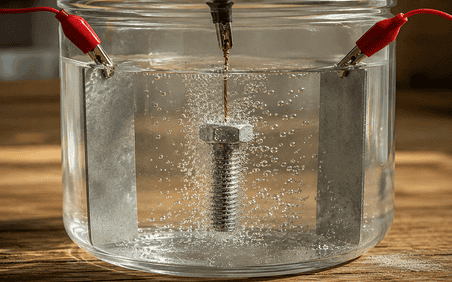
При электролитическом осаждении цинка на катоде (обрабатываемой детали) параллельно с восстановлением ионов цинка выделяется и атомарный водород: 2H⁺ + 2e⁻ → 2H⁰. Затем H⁰ рекомбинирует в H₂ и уходит в виде пузырьков, но часть атомов успевает внедриться в металл.
Важнейшее уточнение для практиков: степень наводороживания критически зависит от типа электролита.
Щелочные (цианистые, цинкатные, аммиачные) электролиты дают значительно более высокий выход водорода по току, чем кислые хлоридные или сульфатные.
Причина — высокое перенапряжение выделения водорода на железе в щелочной среде, из-за чего атомарный водород дольше задерживается на поверхности и активнее диффундирует вглубь металла.
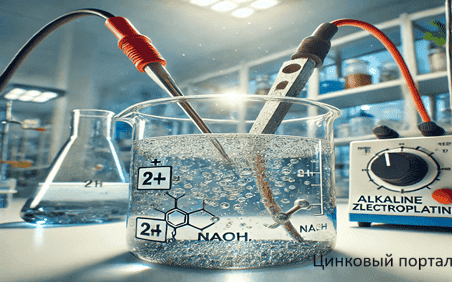
В кислых хлоридных электролитах выход цинка по току достигает 95–98%, а выделившийся водород легко рекомбинирует в пузырьки и уходит.
Однако и там наводороживание происходит — прежде всего на стадии кислотного травления перед цинкованием. Именно травление в соляной или серной кислоте даёт основной вклад в водородное охрупчивание для деталей, проходящих гальваническую линию.
Травление в кислотах/ водородное охрупчивание
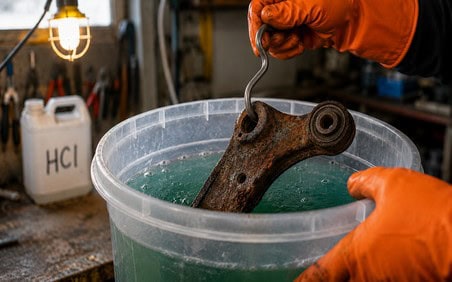
Перед любым гальваническим покрытием металл травят в кислотах для удаления окалины, ржавчины и оксидной плёнки.
Кислота — мощнейший источник атомарного водорода. Чем дольше травление, чем выше концентрация кислоты и температура — тем глубже наводороживание. Особенно опасно травление без ингибиторов. Даже если после травления деталь не цинкуют (например, при прямом никелировании), само травление может вызвать водородное охрупчивание высокопрочных сталей.
Сварка и термообработка
При дуговой сварке влага в покрытии электродов или во флюсе разлагается с выделением водорода. Расплавленный металл активно его поглощает, а при остывании водород остаётся в твёрдом растворе. Также водород может попадать в сталь при цементации, азотировании и других термохимических обработках в атмосферах, содержащих H₂ или CH₄.
Эксплуатация в водородсодержащих средах
Некоторые производства работают непосредственно с водородом под давлением (нефтехимия, установки гидрокрекинга). Длительный контакт стали с газообразным H₂ при высоких температурах и давлении вызывает так называемую водородную коррозию высокого давления — форму водородного охрупчивания, при которой водород реагирует с карбидами, образуя метан, что приводит к внутренним микротрещинам. Это особый случай, но механизм общий.
Водородное охрупчивание — какие материалы подвержены ему
Не все металлы одинаково чувствительны. Ниже таблица рисков с учётом реальной гальванической практики.
Важно: риск водородного охрупчивания прямо пропорционален твёрдости материала. При твёрдости > HRC 38 (примерно 1200 МПа) практически любая сталь становится чувствительной. Поэтому болты 10.9 (HRC 32–36) и 12.9 (HRC 38–44) в группе повышенного риска.
Водородное охрупчивание при цинковании
Поскольку гальваническое цинкование — самый массовый метод нанесения цинка на крепёж, именно с ним связано большинство случаев водородного охрупчивания в промышленности. Рассмотрим этот раздел максимально подробно, как на приёмочном контроле гальванического цеха.
Почему гальваника опасна: выделение водорода на катоде
В любом электролите цинкования на катоде параллельно протекают две реакции:
- Zn²⁺ + 2e⁻ → Zn (осаждение цинка)
- 2H⁺ + 2e⁻ → H₂↑ (выделение водорода)
Соотношение скоростей этих реакций зависит от pH, плотности тока, температуры и состава ванны.
Ключевой факт для инженеров-гальваников: в щелочных (цинкатных, аммиачных, цианистых) электролитах выход водорода по току значительно выше, чем в кислых (хлоридных, сульфатных). Это объясняется высоким перенапряжением восстановления ионов водорода на стальной поверхности в щелочной среде. В результате доля тока, расходуемая на образование атомарного водорода, достигает 10–20% (против 1–5% в кислых хлоридных ваннах). Поэтому для высокопрочного крепежа применение щелочных электролитов цинкования крайне нежелательно. Однако и кислые электролиты не гарантируют безопасности — наводороживание происходит на предварительной операции травления.
Какие классы прочности под запретом
Международные стандарты (ISO 4042, ASTM B850) и ГОСТ 9.305-84 прямо запрещают гальваническое цинкование крепежа классов прочности 12.9 и выше без специального обезводороживания. Для 10.9 допускается, но с обязательным отжигом. Некоторые авиационные спецификации запрещают гальваническое цинкование любой высокопрочной стали — только кадмирование (опасно для экологии) или покрытия без наводороживания (термодиффузия, ламельные составы).
ГОСТ требования: отжиг при 200°C в течение 24 часов
Стандартный метод борьбы с водородным охрупчиванием после гальваники — обезводороживающий отжиг (термообработка нагревом). Для высокопрочных сталей (классы прочности 10.9, 12.9), к которым обычно применяется цинкование, режимы и сроки задают не ГОСТ 9.305-84 (этот стандарт прямо не распространяется на детали из высокопрочных сталей), а отраслевой норматив ОСТ 107.460092.001-86: начинать термообработку необходимо в течение 30 минут, максимально допустимая задержка — 1 час после извлечения детали из ванны. Международные стандарты ASTM B850 / ISO 9588 (технически эквивалентные друг другу) дают несколько более широкое окно: «предпочтительно в течение часа, но не позднее трёх часов после нанесения покрытия» — единой цифры, обязательной для всех отраслей и материалов, не существует, точное время всегда определяет применимый именно к детали стандарт или чертёж.
Базовый температурный диапазон обезводороживания — 150–220°C, оптимум для большинства цинковых покрытий лежит в зоне 190–200°C. Время выдержки существенно зависит от параметров самого цинкования: при высокой плотности тока на катоде — порядка 2–4 часов, при низкой плотности тока — свыше 10 часов, а для блестящих покрытий — 10–20 часов без гарантии полного удаления водорода. Подробный разбор режимов, оборудования и физики процесса — в статье «Обезводороживание после цинкования».
Важное примечание: нагрев выше 220–250°C для цинкованных деталей нежелателен — покрытие может деградировать или образовывать хрупкие интерметаллиды. Точный верхний предел температуры зависит от конкретного состава покрытия и указывается в технологической инструкции.
Термодиффузионное цинкование как альтернатива
Термодиффузионное цинкование (ТДЦ) — метод, при котором детали нагревают в порошке цинка при 300–450°C в герметичном барабане. Водород не выделяется, так как нет электролиза и травления в кислотах. Водородное охрупчивание при ТДЦ полностью исключено. Кроме того, ТДЦ даёт равномерное покрытие на резьбе и в глухих отверстиях, что критично для крепежа. Поэтому для высокопрочных болтов (10.9, 12.9) и пружин всё чаще выбирают именно термодиффузию, а не гальванику.
Водородное охрупчивание — методы предотвращения
Чтобы избежать внезапных разрушений, необходимо применять комплекс мер на всех этапах производства — от выбора электролита до финишного контроля.
Обезводороживающий отжиг после гальваники
Как сказано выше, отжиг при 200–220°C в течение 8–24 часов — обязательная процедура для высокопрочных сталей. Для деталей без покрытия (например, после травления) можно применять отжиг в вакууме или защитной атмосфере. В гальванических цехах с высокими требованиями (авиация, космос) используют многократный отжиг: после травления, после цинкования и после пассивации.
Выбор альтернативных методов цинкования
Водородное охрупчивание практически не возникает при:
- Термодиффузионном цинковании (20–60 мкм) — идеально для резьбы.
- Горячем цинковании (погружение в расплав при 450°C) — но толстый слой (40–120 мкм) забивает резьбу.
- Ламельных покрытиях (Geomet, Delta, Magni) — хром-цинковые композиции на органическом связующем, наносятся окунанием-центрифугированием, водорода нет.
- Цинк-ламельных составах без хрома (для требований ELV, RoHS).
Для ответственных деталей, где механические свойства критичны, гальваническое цинкование (особенно в щелочных электролитах) должно быть заменено на один из этих методов.
Водородное охрупчивание — контроль времени травления
Травление должно быть минимально возможным по времени. Используйте ультразвук, механическую очистку (пескоструй мягкими абразивами), короткие ванны с интенсивным перемешиванием. Не травите детали без необходимости — например, свежекалёные болты покрыты окалиной, которую можно удалить дробеструйной обработкой, а не кислотой. Для малоуглеродистых сталей используйте ингибированные кислоты.
Использование ингибиторов травления
Ингибиторы (уротропин, катапин, И-1-В, ПБ-5) замедляют растворение металла, но при этом подавляют катодную реакцию выделения водорода. Они адсорбируются на поверхности и снижают скорость наводороживания в 3–5 раз. Обязательно добавляйте ингибиторы в травильные ванны для высокопрочного крепежа. В щелочных электролитах цинкования ингибиторы не применяются — там борьба идёт только через отжиг.
Как определить водородное охрупчивание
Диагностика сложна, потому что разрушение происходит не сразу, а в процессе эксплуатации. Существуют стандартизованные методы контроля, обязательные для производителей ответственного крепежа.
Испытание на замедленное разрушение
Образцы (например, болты) затягивают на определённый процент от предела прочности (обычно 75–90% от предела текучести) и выдерживают под постоянной нагрузкой в течение 200–300 часов. Если за это время не произошло разрушения, считают, что водородное охрупчивание отсутствует. Ускоренные методы: нагружение с постоянной деформацией или изгибом с параллельным пропусканием электрического тока (метод Фанштейна).
ГОСТ 9.305 — методика контроля
Согласно ГОСТ 9.305, контроль водородного охрупчивания проводят на контрольных образцах из той же партии. Образцы затягивают до напряжения, соответствующего 0,75 или 0,9 от предела текучести, и выдерживают 48 часов. Если образцы не разрушились, партия считается годной. Дополнительно контролируют микроструктуру на наличие водородных трещин (травлением в специальных реактивах выявляют трещины, не видимые невооружённым глазом).
Внешние признаки: трещины без пластической деформации
Если деталь уже разрушилась, то характерный признак водородного охрупчивания — хрупкий излом без шейки (вязкого сужения), часто с кристаллическим блеском. Трещины проходят по границам зёрен (интеркристаллитно). Вокруг трещины отсутствует пластическая деформация. При этом на поверхности могут не быть следов коррозии. Это отличает водородное разрушение от усталостного или перегрузочного.
FAQ/ водородное охрупчивание
Какой класс прочности болтов нельзя цинковать гальванически?
Болты класса прочности 12.9 (и выше) не рекомендуется производить гальваническую оцинковку даже с отжигом — риск слишком велик, особенно при использовании щелочных электролитов. Ряд стандартов (ASTM F1941) требует для 12.9 обязательного отжига при 230°C в течение 24 часов и последующего испытания на замедленное разрушение. Для пружинных деталей и любых деталей с твёрдостью выше HRC 40 гальваническое цинкование запрещено.
Можно ли устранить водородное охрупчивание после цинкования?
Частично — да, с помощью обезводороживающего отжига (200–220°C, 12–24 часа). Однако если водород уже образовал молекулярные пузырьки в микрополостях или вызвал микротрещины, они не исчезнут. Такой отжиг снижает концентрацию водорода в твёрдом растворе, но не исправляет уже возникшие дефекты. Поэтому лучше предотвратить водородное охрупчивание, чем пытаться его вылечить. Профилактика — выбор правильного электролита (кислого) и обязательный отжиг.
Чем заменить гальваническое цинкование для высокопрочного крепежа?
Лучшие альтернативы (без наводороживания):
- Термодиффузионное цинкование — равномерный слой 20–60 мкм, подходит для резьбы.
- Ламельные покрытия (Geomet, Delta, Magni) — слой 8–20 мкм, отличная коррозионная стойкость, но дороже.
- Горячее цинкование — только для крупных деталей, где резьба перерезается после покрытия.
- Цинк-никелевое сплавное покрытие (12–15% Ni) — возможно гальванически, но с обязательным отжигом и контролем электролита (только кислые ванны).
Для авиации и спецтехники также применяют кадмирование (токсично) или серебрение.
Правда ли, что щелочные электролиты опаснее кислых?
Да, это факт. Опытный гальваник подтвердит: щелочные (цианистые, цинкатные) электролиты дают более высокий выход водорода по току из-за низкого выхода цинка по току (70–85%) и высокого перенапряжения водорода. Кислые хлоридные электролиты имеют выход по току цинка 95–98%, поэтому наводороживание в них ниже. Однако в кислых ваннах основная опасность — предварительное травление. Поэтому выбор электролита — компромисс между качеством покрытия и риском водородного охрупчивания.
CTA: Если вы хотите углубиться в тему защиты от водорода при цинковании, прочитайте нашу подробную статью «Наводороживание при цинковании: причины и последствия». Также рекомендуем материал «Термодиффузионное цинкование» — там мы разбираем альтернативные методы покрытия для ответственных деталей без риска водородного охрупчивания.