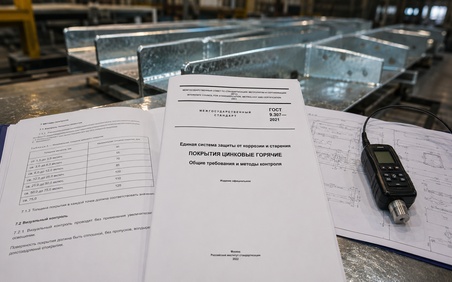
Горячее цинкование по ГОСТ 9.307 — основной нормативный документ, регламентирующий требования к цинковым покрытиям, нанесённым методом погружения в расплав. Стандарт устанавливает толщину покрытия, методы контроля, требования к поверхности и условия приёмки. Без знания ГОСТ 9.307 невозможно грамотно составить техническое задание, принять партию оцинкованных конструкций или оспорить брак. В 2021 году он пришёл на смену советской версии 1989 года, устранив многолетние противоречия с международными нормами и устаревшие методы контроля.
История стандарта — от ГОСТ 9.307-89 до редакции 2021 года
ГОСТ 9.307-89 — советская редакция, действовала 30 лет
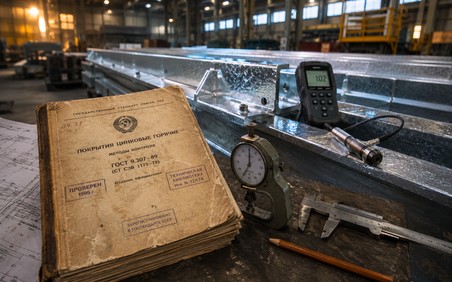
Стандарт был утверждён ещё в Госстандарте СССР и применялся на всём постсоветском пространстве до 2021 года. За три десятилетия он стал фактическим стандартом де-факто для всех оцинковщиков, хотя многие его требования к тому моменту устарели. Например, он не учитывал появление новых марок стали с высоким содержанием кремния (реактивные стали), а методы контроля толщины опирались на приборы с низкой точностью. Текст ГОСТ 9.307-89 (предыдущая редакция) доступен для ознакомления: скачать PDF
Что изменилось в редакции 2021 года
Основные нововведения ГОСТ 9.307-2021:
- Уточнены таблицы минимальной и средней толщины покрытия в зависимости от толщины стали (добавлены градации для металла до 1,5 мм и свыше 6 мм).
- Введено понятие «локальная толщина» вместо разрозненных требований к отдельным участкам.
- Ужесточены требования к подготовке поверхности: теперь явно указана необходимость удаления окалины механическим или химическим способом до состояния полной очистки.
- Добавлены нормы на дренажные отверстия в замкнутых профилях (диаметр, количество, расположение).
- Исключено требование о 100% визуальном контроле каждого изделия — заменено на выборочный контроль по статистическим методам.
Актуальная редакция: ГОСТ 9.307-2021
Документ введён в действие с 1 октября 2021 года. Полное название: «Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля». Его действие распространяется на все предприятия РФ, а также может применяться добровольно в рамках ЕАЭС.
Совместимость с ISO 1461
ГОСТ 9.307-2021 гармонизирован с международным стандартом ISO 1461:2009 «Hot dip galvanized coatings on fabricated iron and steel articles — Specifications and test methods». Основные параметры толщины и методы контроля приведены в соответствие. Это упростило внешнеторговые операции: партия, принятая по российскому ГОСТу, с высокой вероятностью пройдёт приёмку по ISO 1461. Однако есть различия: ISO допускает меньшие толщины на резьбовых соединениях, а ГОСТ 9.307 предъявляет единые требования ко всей поверхности.
На что распространяется ГОСТ 9.307
Стальные и чугунные изделия
Стандарт охватывает горячее цинкование готовых сварных, клёпаных и литых конструкций из углеродистых и низколегированных сталей, а также отливок из серого и ковкого чугуна. Это могут быть опоры ЛЭП, дорожные ограждения, металлоконструкции зданий, детали мостов, элементы городской инфраструктуры.
Что не входит в область применения: листовой прокат, проволока, трубы (у них свои ГОСТы)
Горячеоцинкованный лист регламентируется ГОСТ 14918 (цинкованная сталь) и ГОСТ 52246 (прокат с покрытием). Проволока — ГОСТ 7372, трубы — ГОСТ 3262, ГОСТ 10705 и другие. Это важно, потому что требования к толщине покрытия на листе и трубе отличаются: например, тонкий лист 0,5 мм может иметь покрытие 20–40 мкм, что по ГОСТ 9.307 для конструкций недопустимо.
Крепёж: отдельные нормы
ГОСТ 9.307 не распространяется на болты, гайки, шайбы и винты. Для горячего цинкования крепежа действуют отдельные стандарты — например, электролитическое цинкование по ГОСТ 9.301 или термодиффузионное цинкование по ГОСТ Р 9.316 (который применяется также для арматуры, фитингов и мелких деталей). Почему? Из-за риска заклинивания резьбы: горячее погружение даёт слой 50–100 мкм, что для резьбы М6–М12 критично. Об этом подробнее в отдельном разделе.
Международные аналоги: ISO 1461, EN ISO 1461
Помимо ISO 1461, существуют европейские дополнения EN ISO 1461, которые вводят более жёсткие требования к экологии и маркировке. В целом, любой инженер, работающий с импортными чертежами, может смело ссылаться на ГОСТ 9.307 как на аналог, но с оговоркой о методах контроля.
Требования к поверхности перед цинкованием
Качество покрытия на 70% зависит от подготовки поверхности. Горячее цинкование ГОСТ 9.307 предъявляет чёткие требования к исходному изделию.
Степень очистки от окалины и ржавчины
Перед погружением в расплав цинка изделие должно пройти:
- Обезжиривание (химическое или ультразвуковое).
- Травление в кислоте для удаления окалины (обычно соляной или серной).
- Флюсование (обработка раствором хлорида аммония или цинка).
Поверхность после травления должна быть полностью очищена от окалины, ржавчины и загрязнений в соответствии с требованиями ГОСТ 9.307-2021, раздел 4. Никаких следов прокатной окалины или коррозии не допускается. Контроль — визуальный, без использования шкалы Sa (эта шкала предназначена для абразивоструйной обработки и в горячем цинковании не применяется).
Шероховатость поверхности
Шероховатость исходного металла не должна превышать Ra 6,3 мкм. Более грубая поверхность приведёт к неравномерному смачиванию расплавом и образованию пропусков. Для литых деталей требуется удаление формовочной земли и окалины до Ra 12,5 мкм.
Недопустимые дефекты: расслоения, трещины, закаты
На поверхности заготовки не допускаются:
- Расслоения проката (видны как продольные трещины).
- Волосовины и закаты (дефекты прокатного производства).
- Следы коррозии глубиной более 0,1 мм (после травления они превращаются в язвы).
Эти дефекты невозможно исправить цинкованием — они только усугубятся, образуя пузыри или непрокрасы.
Требования к сварным швам
Сварные швы должны быть сплошными, без пор, кратеров, шлаковых включений. Особое внимание — к зазорам в стыковых соединениях: зазор более 1 мм не заполнится цинком, и начнётся подплёковая коррозия. Сварные швы рекомендуется зачищать до основного металла, удаляя окалину и брызги.
Дренажные отверстия в замкнутых профилях
ГОСТ 9.307-2021 в явном виде требует наличие дренажных отверстий в трубах, коробах, закрытых профилях. Минимальный диаметр отверстия — 12 мм для труб и профилей с толщиной стенки до 5 мм; при большей толщине стенки диаметр увеличивается (обычно не менее 1,5 толщины стенки). Количество: минимум два (для входа и выхода расплава). Если отверстия не сделаны, внутренняя полость останется без покрытия, а при извлечении из ванны может произойти взрыв из-за вскипания остатков жидкости.
Толщина цинкового покрытия по (горячее цинкование) ГОСТ 9.307-2021
Зависимость от толщины стали
Толщина покрытия при горячем цинковании определяется диффузией железа в цинк и образованием интерметаллических слоёв. Чем толще сталь, тем дольше она сохраняет тепло в ванне и тем активнее идёт реакция. Поэтому ГОСТ устанавливает разные минимальные значения в зависимости от номинальной толщины проката.
Таблица: толщина стали → минимальная локальная → средняя толщина покрытия
| Толщина стали (изделия), мм | Минимальная локальная толщина покрытия, мкм (не менее) | Средняя толщина покрытия (нормативная), мкм |
|---|---|---|
| До 1,5 включительно | 40 (по ГОСТ 9.307-2021) | 55 |
| Свыше 1,5 до 3 включительно | 55 | 70–85 |
| Свыше 3 до 6 включительно | 70 | 85–100 |
| Свыше 6 | 85 | 100–120 |
Примечание: для чугуна толщиной стенки от 6 мм — минимальная локальная толщина 65 мкм, средняя — 80–100 мкм.
Понятие «локальная толщина» и «средняя толщина»
- Локальная толщина — значение в одной точке измерения (на площади не более 1 см²). Ни одна точка на изделии не должна быть ниже минимальной локальной толщины.
- Средняя толщина — среднеарифметическое не менее 5 измерений на площади 100 см². Она должна попадать в нормативный диапазон, но может быть выше верхней границы — это не брак, а перерасход цинка.
| Толщина стали изделия | Мин. локальная толщина в любой точке, мкм |
Средняя толщина по поверхности, мкм |
Визуализация относительная |
|---|---|---|---|
| До 1,5 мм включительнотонкий лист, профиль | 40 | 55 | |
| Свыше 1,5 до 3 ммлистовой прокат | 55 | 70–85 | |
| Свыше 3 до 6 ммпрофиль, швеллер, уголок | 70 | 85–100 | |
| Свыше 6 ммбалка, колонна, ферма | 85 | 100–120 | |
| Чугун от 6 ммотливки, чугунные детали | 65 | 80–100 |
⚠ Средняя толщина — среднее из не менее 5 измерений на 100 см². Превышение верхней границы — не брак, а перерасход цинка.
Как правильно читать таблицу
Пример: стальная балка с полкой 8 мм. По таблице минимальная локальная толщина — 85 мкм. Это значит, даже в труднодоступном месте (угол профиля) толщина не должна быть ниже 85 мкм. Средняя толщина по поверхности — 100–120 мкм. Если на большей части балки толщина 130 мкм, это допустимо, но экономически неоптимально. Если в одной точке показало 80 мкм — брак, вся партия подлежит перецинковке.
Методы контроля толщины покрытия по горячее цинкование ГОСТ 9.307
Горячее цинкование ГОСТ 9.307 описывает три метода, имеющих разную юридическую силу.
Магнитный метод — основной
Основан на измерении силы отрыва магнита от стальной основы через слой цинка или на принципе магнитной индукции. Используются толщиномеры типа МТ-30Н, «Константа», «ФМ-10», а также импортные Elcometer, PosiTector. Предел допускаемой погрешности — не более 10% от измеряемой толщины. Метод неразрушающий, быстрый, применяется для выборочного контроля.
Гравиметрический метод — арбитражный
Заключается во взвешивании образца до и после растворения цинка в ингибированной соляной кислоте. Разность масс даёт среднюю толщину покрытия по всей площади образца. Формула: h = (m1 — m2) / (S × ρ), где ρ цинка = 7,13 г/см³. Этот метод считается наиболее точным, но разрушающим. Применяется в случае разногласий между поставщиком и заказчиком.
Металлографический метод — для спорных случаев
Изготавливается шлиф поперечного сечения, и толщина слоя измеряется под микроскопом с увеличением 200–500 крат. Позволяет увидеть не только общую толщину, но и структуру интерметаллических фаз (слой Гамма, Дельта, Дзета). Необходим при подозрении на хрупкое покрытие (например, из-за высокого кремния в стали).
Количество точек измерения
Для изделий площадью до 1 м² — не менее 5 точек. Для более крупных — одна точка на каждые 0,5 м², но не менее 10 точек. Точки распределяют равномерно, включая кромки, сварные швы и внутренние углы. Результат считается достоверным, если 95% точек соответствуют норме, а ни одна не ниже минимальной локальной толщины.
Калибровка толщиномера
Перед началом измерений прибор калибруют по эталонным образцам, входящим в комплект. Калибровку повторяют после каждых 50 измерений или при смене оператора. ГОСТ 9.307 запрещает использовать неоткалиброванные приборы — их показания не имеют юридической силы.
Внешний вид покрытия — что допускается и что нет
Допустимые дефекты: шероховатость, разнооттеночность, наплывы малые
- Шероховатость (матовая или серая поверхность) — нормальное явление для толстых покрытий.
- Разнооттеночность от блестящей до тускло-серой — не брак, так как на скорость коррозии не влияет.
- Небольшие наплывы (капли) в нижней части изделия, если они не мешают сборке.
- Следы от подвесок и стропов — допустимы, если толщина в этих точках не ниже минимальной.
Недопустимые дефекты: непрокрасы, трещины, отслоения, включения флюса
- Непрокрасы — участки, где цинк отсутствует или его толщина менее 40 мкм.
- Трещины и отслоения покрытия (шелушение) — возникают из-за неправильного состава стали или перегрева в ванне.
- Включения флюса или золы — видны как тёмные пятна с раковинами.
- Голые участки после удаления пузырей — недопустимы.
Белая ржавчина при хранении — когда допустима
Белая ржавчина (гидроксид цинка) появляется при конденсации влаги на свежеоцинкованной поверхности в закрытом штабеле. Конкретный процент площади в ГОСТ 9.307 не регламентирован — критерий приёмки согласовывается между заказчиком и поставщиком. По сложившейся практике, белая ржавчина допускается на незначительной площади (обычно не более 5% поверхности) при условии, что под ней сохраняется покрытие требуемой толщины и нет чёрных пятен активной коррозии. Если белая ржавчина занимает значительную площадь или переходит в чёрные пятна — это брак.
Визуальный контроль на практике
Проводится невооружённым глазом с расстояния 0,5–1 м при освещенности не менее 300 люкс. Контролёр обязан иметь остроту зрения не ниже 0,8. Допускается использование лупы 4–10-кратной. Результаты заносят в журнал с указанием типа дефекта и его расположения.
Приёмка партии горячеоцинкованных изделий
Объём выборки по ГОСТ 9.307
Партия — количество изделий одной марки стали, прошедших цинкование в одной ванне без перенастройки режимов. Объём выборки:
- До 50 изделий — проверяют 5 штук.
- 51–200 — 10 штук.
- 201–500 — 15 штук.
- Свыше 500 — 20 штук + 1 изделие от каждой дополнительной тонны.
Если в выборке обнаружено более 10% брака, партия бракуется полностью. При выявлении критических дефектов (непрокрасы более 2% площади любого изделия) — партия бракуется без права пересортицы.
накладная
маркировка
51–200 → 10 шт
201–500 → 15 шт
расстояние 0,5–1 м
дефекты поверхности
≥5 точек на 1 м²
калиброванный прибор
арбитраж
претензия
Средняя в норме
Дефектов нет
Сертификат в порядке
Гравиметрический метод
Независимая лаборатория
Расходы — виновная сторона
Непрокрасы > 2% площади
Отслоения, трещины
→ перецинковка или возврат
Порядок предъявления претензий
Заказчик обязан в течение 10 рабочих дней с момента отгрузки провести входной контроль. Если обнаружено несоответствие ГОСТ 9.307, составляется двусторонний акт с фотофиксацией. Претензию направляют поставщику в письменной форме. Срок ответа — 20 дней. При отказе — заказчик вправе обратиться в независимую лабораторию (например, ЦНИИчермет, НПО «Гальванотехника»).
Сертификат качества: что должно быть указано
Каждая партия должна сопровождаться сертификатом, где указаны:
- Номер партии и дата отгрузки.
- Марка стали (или химический состав).
- Номинальная толщина покрытия по ГОСТ 9.307.
- Результаты измерений (средняя и минимальная толщина, количество точек).
- Наличие и расположение дренажных отверстий.
- Подпись ОТК производителя.
Без сертификата партия считается не соответствующей стандарту.
Арбитражные испытания
Если стороны не пришли к согласию, образцы направляют в аккредитованную лабораторию. Арбитражный метод — гравиметрический (растворение покрытия) или металлографический. Расходы оплачивает проигравшая сторона.
Горячее цинкование ГОСТ 9.307 и крепёж
Почему для крепежа свои нормы
Болты, гайки и шпильки имеют резьбу, и стандартный слой горячего цинка 70–100 мкм полностью забивает зазоры. После остывания резьбу невозможно сдвинуть или она срывается при первом монтаже. Кроме того, процесс кислотного травления перед горячим цинкованием может привести к водородному охрупчиванию высокопрочного крепежа (классы прочности 10.9 и выше) — водород диффундирует в сталь именно на этапе травления. Горячая ванна при 450°C частично выгоняет водород, но не полностью. Поэтому для высокопрочного крепежа горячее цинкование не рекомендуется.
ГОСТ Р 9.316 — термодиффузионное цинкование
Для крепежа, арматуры, фитингов и мелких деталей существует стандарт термодиффузионного цинкования — ГОСТ Р 9.316. Суть метода: цинк в виде порошка нагревается вместе с деталями в герметичном барабане, покрытие нарастает за счёт диффузии. Толщина получается 15–30 мкм, равномерная по всей резьбе. Этот метод не вызывает охрупчивания и даёт высокую коррозионную стойкость (300–500 часов в соляном тумане). Также для крепежа применяется электролитическое цинкование по ГОСТ 9.301.
Минимальная толщина для болтов М6–М36
По техническим условиям (ТУ 14-4-1389-99) для крепежа:
- М6–М10: 12–18 мкм
- М12–М20: 20–30 мкм
- М24–М36: 35–50 мкм
Эти значения значительно ниже, чем по ГОСТ 9.307, и они достигаются только термодиффузией или электролитическим методом.
Маркировка Ц6, Ц12, Ц18
В чертежах встречается обозначение покрытия «Ц6», «Ц12», «Ц18» — это старая система для электролитического цинкования (ГОСТ 9.301). Цифра — толщина в микронах. Для горячего цинкования такое обозначение некорректно. Правильно писать «Ц-Гор ГОСТ 9.307».
Как указать горячее цинкование ГОСТ 9.307 в проектной документации
Запись в технических требованиях чертежа
Чертёж должен содержать однозначную ссылку на стандарт и требуемую толщину. Пример корректной записи:
*«Нанести горячее цинковое покрытие в соответствии с ГОСТ 9.307-2021. Толщина покрытия: средняя не менее 85 мкм, минимальная локальная не менее 70 мкм. Дренажные отверстия выполнить согласно п. 5.3 ГОСТ 9.307-2021»*
Пример: «Покрытие Ц-Гор ГОСТ 9.307, толщина не менее 85 мкм»
Это сокращённая форма, допустимая для спецификаций. Расшифровка: Ц-Гор — цинковое горячее. При отсутствии уточнения минимальная локальная толщина автоматически принимается по таблице для соответствующей толщины стали.
Климатическое исполнение УХЛ1
После обозначения покрытия иногда указывают категорию условий эксплуатации: УХЛ1 (умеренный и холодный климат, первый тип атмосферы). Это требование ГОСТ 9.032. Для горячего цинкования само по себе покрытие обеспечивает защиту УХЛ1 без дополнительных мер.
Ссылки на смежные стандарты: ГОСТ 9.302, ГОСТ 23118
В проектной документации следует указать также:
- ГОСТ 9.302 — «Покрытия металлические и неметаллические неорганические. Методы контроля» — для методов контроля толщины и адгезии.
- ГОСТ 23118 — «Конструкции стальные строительные. Общие технические условия» — для требований к сварке и допускам.
Типичные нарушения ГОСТ 9.307 на производстве
Заниженная толщина покрытия
Самое частое нарушение. Причины: короткое время выдержки в ванне, низкая температура расплава (менее 445°C), недостаточное количество цинка в ванне. Контроль: толщиномер и ведение технологического журнала. Наказание по ГОСТ 9.307 — полная перецинковка за счёт производителя.
Непрокрасы на сварных швах
Возникают из-за пор, шлака или брызг, не удалённых перед флюсованием. Шов не смачивается цинком. Исправление: только механическая зачистка и повторное цинкование. Производители часто пытаются закрасить непрокрас цинксодержащей краской — это недопустимо.
Хрупкое покрытие на реактивных сталях
Стали с содержанием кремния 0,04–0,12% и около 0,20–0,25% (т.н. «реактивные» стали, эффект Сандлена) дают аномально толстый (до 300 мкм) и хрупкий слой, который отслаивается при изгибе. ГОСТ 9.307 это не запрещает, но рекомендует согласовывать такую сталь с заказчиком. На практике — брак, если не оговорено отдельно.
Документация без указания марки цинка
ГОСТ 9.307 требует, чтобы в сертификате была указана марка цинка (Ц0, Ц1, Ц2 по ГОСТ 3640 или ЦВ по ГОСТ 1498). Недобросовестные производители пишут просто «цинк». Это нарушение, дающее право не принимать партию.
FAQ
Чем горячее цинкование ГОСТ 9.307-2021 отличается от ГОСТ 9.307-89?
Основные отличия:
- Уточнены таблицы толщины (добавлен диапазон стали до 1,5 мм с минимальной локальной толщиной 40 мкм).
- Введены требования к дренажным отверстиям (диаметр не менее 12 мм).
- Гармонизация с ISO 1461.
- Отмена 100% визуального контроля.
- Исключены устаревшие методы контроля (например, метод «медного купороса»).
Какая минимальная толщина по ГОСТ 9.307 для стали 6 мм?
Для стали толщиной свыше 3 до 6 мм включительно — минимальная локальная толщина 70 мкм, средняя — 85–100 мкм. Если сталь ровно 6 мм, это попадает в ту же группу. При толщине более 6 мм — 85 мкм локальная.
Можно ли принять партию с белой ржавчиной?
Да, если белая ржавчина незначительна и под ней сохраняется требуемая толщина покрытия. Конкретный процент площади в ГОСТ 9.307 не установлен — этот критерий согласовывается в договоре. Обычно допускается не более 5% поверхности при отсутствии чёрных пятен.
Что делать, если покрытие не соответствует ГОСТ 9.307?
Шаг 1: Вызвать представителя производителя для совместной фиксации несоответствия. Шаг 2: Провести арбитражные испытания в независимой лаборатории. Шаг 3: Направить претензию и требование о перецинковке или возврате денег. Шаг 4: При отказе — обращаться в арбитражный суд (если сумма контракта превышает 500 тыс. руб.). В большинстве случаев производитель идёт на уступки, так как судебная практика полностью на стороне ГОСТ 9.307.
CTA: ссылки на статьи про горячее цинкование металлоконструкций и толщину цинкового покрытия
- Читайте также: «Горячее цинкование металлоконструкций: технология, преимущества, подводные камни» → https://zinkportal.ru/goryachee-czinkovanie-metallokonstrukcij/
- «Толщина цинкового покрытия: как рассчитать и проконтролировать» → https://zinkportal.ru/tolshhina-czinkovogo-pokrytiya/
- «Цинковое покрытие» https://zinkportal.ru/cinkovoe-pokrytie/