Холодное цинкование металла — это нанесение на стальную поверхность цинконаполненного лакокрасочного материала, который защищает металл от коррозии протекторно (как цинк) и барьерно (как краска). В отличие от горячего цинкования, где деталь окунают в расплав цинка при 450 °C, здесь состав наносят обычной кистью, валиком или краскопультом при комнатной и даже минусовой температуре — прямо на объекте.
Важно сразу расставить точки: холодное цинкование не «не уступает горячему», как часто пишут. Слой тоньше, механическая стойкость и ресурс ниже, чем у горячего цинкования. Зато его можно нанести где угодно — на смонтированную конструкцию, на сварной шов, на крупногабаритное изделие, которое физически некуда окунуть. Это его настоящая ниша: ремонт, подкраска, защита в полевых условиях и там, где горячая ванна недоступна.
Холодное цинкование металла — что это за состав
Состав для холодного цинкования — это не «краска с добавкой цинка», а по сути жидкий цинк в связующем. Ключевое требование: массовая доля цинка в сухой плёнке должна составлять не менее 90% (обычно 90–96%). Только при таком насыщении частицы цинка образуют между собой и со сталью электрический контакт, а значит — работает протекторная (катодная) защита, как у настоящего цинкового покрытия.
Состав цинконаполненных красок
Помимо цинкового порошка, в состав входит связующее (плёнкообразователь) и растворитель. Именно тип связующего определяет, как покрытие отвердевает и в каких условиях работает. Подробный разбор рецептур — в отдельной статье о составах для холодного цинкования.
Тонкий момент: у органических связующих (эпоксидные, полиуретановые) вклад протекторного механизма меньше, чем у неорганических цинксиликатных — из-за более слабого электрического контакта между частицами цинка и низкой электропроводности плёнки. Зато органические проще в нанесении и универсальнее.
Популярные составы для холодного цинкования
Как видно, составы различаются прежде всего связующим — от него зависят условия нанесения, стойкость плёнки и совместимость с финишными красками. Подробный разбор рецептур и выбор под задачу — в статье о составах для холодного цинкования.
Механизм защиты: протекторный и барьерный
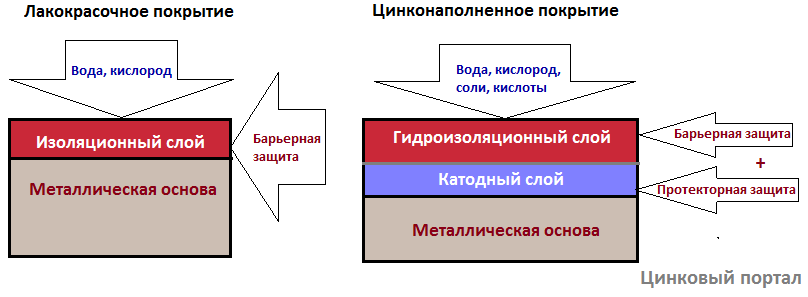
Холодное цинкование защищает сталь двумя способами одновременно — как разобрано в статье о защитном действии цинкового покрытия:
- Протекторный (катодный). Цинк активнее железа и в паре «цинк—сталь» становится анодом: при появлении влаги корродирует именно цинк, а сталь остаётся целой. Даже на царапине цинк по краям защищает оголённый металл и «залечивает» повреждение продуктами коррозии.
- Барьерный. Плёнка физически изолирует сталь от влаги и кислорода. По мере работы поры покрытия заполняются труднорастворимыми соединениями цинка, усиливая барьер.
Сначала преобладает протекторная защита, затем — по мере накопления продуктов коррозии цинка — барьерная. Чем выше содержание цинка и плотнее электрический контакт частиц, тем активнее протекторный механизм.
Технология нанесения холодного цинкования
Результат холодного цинкования решает подготовка поверхности — даже больше, чем сам состав. Это не обычная покраска: покрытие работает за счёт электрического контакта цинка со сталью, поэтому под слоем не должно быть ржавчины, окалины и жира. Подробно — в статье о подготовке металла к цинкованию.
Подготовка поверхности
Поверхность очищают до степени Sa 2½ по ISO 8501-1 (или степени 2 по ГОСТ 9.402) — до чистого металла с равномерной шероховатостью для адгезии. Ржавчина, масло или старая краска изолируют цинк от стали, и покрытие быстро отслоится или начнёт корродировать под плёнкой.
Если зачистить поверхность до чистого металла невозможно (ремонт на объекте, труднодоступные узлы), применяют материалы, рассчитанные на остаточную ржавчину: преобразователь ржавчины с цинком для нейтрализации ржавого слоя или краску с цинком по ржавчине. Следует помнить, что по зачищенному металлу покрытие держится надёжнее и служит дольше.
Условия нанесения
- Температура: большинство составов наносят в диапазоне примерно от −15…−20 °C до +40…+50 °C.
- Влажность и точка росы: поверхность должна быть сухой и на 3 °C теплее точки росы, иначе под плёнкой образуется конденсат.
- Способы: краскопульт (безвоздушный или пневматический), кисть, валик или окунание. Порошок цинка при нанесении держат во взвешенном состоянии, не давая ему осесть.

Толщина слоя
Толщина — красная зона, где легко ошибиться. Единый согласованный ряд:
- За один слой — примерно 5–25 мкм сухой плёнки.
- Итоговая рабочая толщина — 40–60 мкм, обычно в 2 слоя.
- Наносить более ~120 мкм за один проход нельзя — толстый слой растрескивается и «кипит» из-за испарения растворителя.
Больше о том, как толщина влияет на срок службы, — в материале о толщине цинкового покрытия.
Расход и стоимость холодного цинкования
Расход состава зависит от толщины слоя и содержания цинка. Ориентир для рабочей системы в два слоя (сухая плёнка 40–60 мкм):
Цена сильно зависит от фасовки и бренда: в вёдрах 25 кг состав выходит дешевле (Цинотан ≈ 1260 ₽/кг), в банках 1 кг — дороже; оптовые цены начинаются от ~350–420 ₽/кг. Даже с учётом двух слоёв холодное цинкование обходится дешевле горячего — прежде всего потому, что не требует снятия детали, транспортировки и ванны.
Холодное цинкование металла — сложности и типичные ошибки
- Плохая подготовка поверхности (ниже Sa 2½) — главная причина отслоения и подплёночной коррозии.
- Осаждение цинкового порошка в таре — состав нужно постоянно перемешивать.
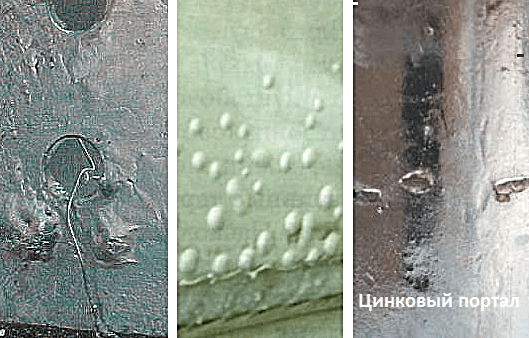
- Слишком толстый слой за проход — растрескивание, «кипение».
- Нанесение при конденсате (нарушение точки росы) — влага под плёнкой.
- Несовместимая финишная краска поверх — отслаивание всей системы.
Холодное и горячее цинкование: сравнение
Чтобы честно выбрать метод, сравним холодное цинкование с горячим цинкованием по параметрам, которые реально влияют на решение:
Вывод честный: горячее цинкование даёт более толстый и стойкий слой и служит дольше, но требует ванны и снятия детали. Холодное — тоньше и менее износостойко, зато наносится где угодно и ремонтируется по месту. Это не конкуренты, а инструменты под разные задачи.
Преимущества холодного цинкования
- Наносится на конструкции любых размеров, в том числе смонтированные, — без ограничений по габаритам.
- Работает в полевых условиях, при морозе и высокой влажности.
- Позволяет варить по покрытию и оцинковывать сварные швы по месту.
- Не вызывает водородного охрупчивания — нет травления и электролиза, поэтому подходит для нагруженных деталей.
- Ремонтопригодно: скол или царапину подкрашивают тем же составом.
- Простая технология и невысокая стоимость, быстрая окупаемость.
Применение холодного цинкования
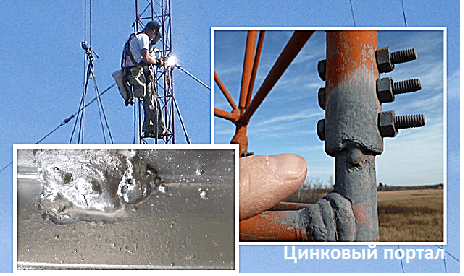
Холодное цинкование применяют там, где нужна антикоррозионная защита без снятия и транспортировки детали: строительные и мостовые металлоконструкции, трубопроводы и резервуары, опоры и мачты освещения, тоннели, а также ремонт горячеоцинкованных изделий и защита сварных швов.
В автотематике — как ремонтная защита кузова и днища. Часто холодное цинкование используют как грунт под финишную окраску (см. грунтовке с цинком для металла); о стойкости получаемого слоя — в анализе коррозионной стойкости цинковых покрытий.
Когда нужен цветной защитный финиш, применяют цинксодержащие эмали — например, чёрную краску с цинком.
Пять ключевых вопросов перед применением
Какая степень очистки поверхности нужна?
Sa 2½ по ISO 8501-1 (степень 2 по ГОСТ 9.402), до металлического блеска с шероховатостью. Ржавчина, масло или старая краска изолируют цинк от стали — покрытие отслоится или начнёт корродировать под плёнкой.
Какую толщину слоя обеспечить?
Рабочая толщина сухого слоя — 40–60 мкм, обычно в 2 слоя. Тоньше 40 мкм не даст долговременной защиты, толще ~120 мкм за проход — риск растрескивания.
Какие условия нанесения допустимы?
Многие составы наносят при морозе (до −15…−20 °C) и высокой влажности, но поверхность должна быть сухой и на 3 °C теплее точки росы. Иначе под плёнкой конденсат и преждевременная коррозия.
Как контролировать качество и ремонтировать?
Сплошность проверяют искровым дефектоскопом. Царапины и сколы подкрашивают тем же составом — иначе даже мелкий дефект даст очаг коррозии под плёнкой.
Совместимо ли покрытие с финишной краской?
Не любая краска ляжет: подходят эпоксидные, полиуретановые, акриловые; некоторые алкидные дают отслоение. Нужна «открытая выдержка» перед финишным слоем, иначе можно заблокировать образование защитных солей цинка. Подробнее о совместимых финишных материалах — в статье о краске для оцинкованного металла.
Часто задаваемые вопросы
Что такое холодное цинкование металла?
Это нанесение цинконаполненного лакокрасочного состава на сталь. Цинк защищает металл протекторно (как анод) и барьерно (как плёнка). Наносится кистью, валиком или краскопультом при обычной температуре.
Какое содержание цинка должно быть в составе?
В сухой плёнке — не менее 90% (обычно 90–96%). Только тогда работает протекторная защита. Если цинка меньше, это «краска с цинком», а не холодное цинкование.
Сколько слоёв наносить?
Обычно два, до рабочей толщины 40–60 мкм сухого слоя. За один проход — примерно 5–25 мкм.
Чем холодное цинкование отличается от горячего?
Горячее — окунание в расплав цинка, слой толще и стойче, служит дольше, но нужна ванна. Холодное — нанесение краски по месту, слой тоньше и менее износостоек, зато без ограничений по габаритам и ремонтопригодно.
Какой ГОСТ регламентирует подготовку поверхности?
Подготовку ведут до степени Sa 2½ по ISO 8501-1 или степени 2 по ГОСТ 9.402. ГОСТ 9.307 — это горячее цинкование, к холодному он не относится.
Словарь терминов
- Холодное цинкование — защита стали нанесением цинконаполненного ЛКМ без нагрева.
- Цинконаполненный состав — краска с содержанием цинка ≥90% в сухой плёнке, дающая протекторную защиту.
- Протекторная (катодная) защита — цинк корродирует вместо стали, будучи анодом в паре с железом.
- Барьерная защита — изоляция стали плёнкой от влаги и кислорода.
- Sa 2½ — степень абразивоструйной очистки по ISO 8501-1 — до чистого металла.
- Точка росы — температура, при которой на поверхности образуется конденсат.
- Связующее (плёнкообразователь) — компонент, скрепляющий частицы цинка и формирующий плёнку.