Хроматирование цинковых покрытий — обязательный финишный этап в гальваническом производстве, который определяет коррозионную стойкость, внешний вид и срок службы детали. В этой статье мы подробно разберём, что такое хроматирование, зачем оно нужно, какие бывают виды (жёлтое, синее, белое, чёрное), чем отличаются составы на основе Cr(VI) и Cr(III), а также рассмотрим типичные дефекты. Если вам нужны готовые рецептуры и режимы — в конце вы найдёте ссылку на практическое руководство.
Что такое хроматирование цинковых покрытий? Определение и синонимы
Хроматирование цинковых покрытий — это химическая обработка свежеосаждённого цинка в растворе, содержащем соли хромовой кислоты. В результате на поверхности формируется тонкая конверсионная плёнка (толщиной 0,1–1 мкм), которая одновременно пассивирует цинк и придаёт ему определённый цвет.
Многие путают термины, поэтому сразу проясним: хроматирование и пассивация цинковых покрытий — это одно и то же. В технической литературе и на производстве используют оба слова. Пассивация подчёркивает химический эффект (перевод поверхности в неактивное состояние), а хроматирование — состав раствора. На практике это единый процесс. Таким образом, хроматирование цинковых покрытий часто называют «хроматной пассивацией» или просто «хроматированием».
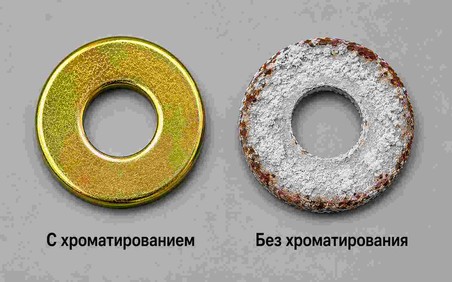
Ключевой момент: хроматирование не заменяет цинкование, а дополняет его. Без этой обработки оцинкованная деталь покроется «белой ржавчиной» уже через несколько дней во влажной среде.
Немного истории: откуда взялось хроматирование
Хроматирование цинковых покрытий не появилось одномоментно как современная технология — у него есть конкретный исторический предок. В 1920-х годах инженеры компании Ford Motor Company разработали процесс, впоследствии получивший название процесс Кронака (Cronak Process): кратковременное погружение оцинкованных деталей в раствор бихромата натрия с добавлением серной кислоты. На поверхности формировалась защитная плёнка, содержащая хроматы цинка — именно она и стала прямым предшественником всех современных видов хроматирования, которые мы разбираем в этой статье.
Раствор — бихромат натрия (Na₂Cr₂O₇) + серная кислота
Время погружения — несколько секунд
Результат — защитная плёнка с хроматами цинка на поверхности
За сто лет технология усложнилась — появились разные типы плёнок (жёлтая, синяя, белая, чёрная), точный контроль pH и температуры, а с 2000-х годов — переход на менее токсичный трёхвалентный хром. Но принцип остался тем же: кратковременная химическая обработка цинка раствором хрома, формирующая защитную конверсионную плёнку.
Зачем хроматируют цинк? Основные цели
Оцинкованная сталь — это классический дуплекс-система: цинк защищает железо электрохимически (сам разрушается первым). Но сам цинк на воздухе быстро окисляется, образуя рыхлый белый налёт — гидроксид и карбонат цинка. Этот налёт называют белой ржавчиной. Она не только портит внешний вид, но и ускоряет расход цинка.
Зачем проводят хроматирование цинковых покрытий:
- Защита от белой ржавчины — хроматная плёнка резко замедляет коррозию цинка, повышая сопротивление нейтральному солевому туману с 24–48 часов до 96–200 часов и более.
- Увеличение срока службы крепежа и деталей — особенно в условиях высокой влажности, транспортировки морем или хранения на открытом воздухе.
- Декоративный вид — пассивация позволяет получить жёлтые, синие, белые или чёрные оттенки, по которым легко маркировать партии или удовлетворять требования заказчика.
- Улучшение адгезии лакокрасочных покрытий — хроматная плёнка служит отличной грунтовкой.
- Электропроводность (для некоторых видов) — тонкие бесцветные плёнки практически не влияют на электрическое сопротивление, что важно для заземляющих деталей.
Без хроматирования цинковых покрытий даже качественное цинкование теряет смысл в 90% применений. Исключение — детали, работающие в сухих помещениях или закрытые маслом.
Виды хроматирования цинковых покрытий
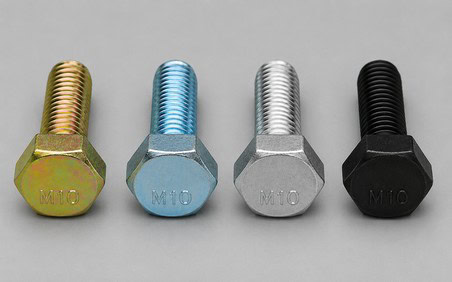
Цвет образующейся плёнки зависит от состава раствора (концентрация Cr⁶⁺, добавки-активаторы), времени обработки, pH и температуры. Различают четыре основных типа.
Жёлтое (радужное) хроматирование
Самое распространённое хроматирование цинковых покрытий в промышленности. Плёнка имеет золотисто-жёлтый или радужный оттенок (от оранжевого до фиолетового при наклоне). Обеспечивает максимальную коррозионную стойкость среди декоративных хроматов — до 120–200 часов в камере солевого тумана до появления белой ржавчины. Используется на крепеже (болты, гайки, шайбы), автодеталях, строительной фурнитуре.
Синее (голубое) хроматирование
Прозрачная плёнка с лёгким синеватым отливом. По сути это вариант бесцветной пассивации, но с добавлением ионов кобальта или меди для усиления синего оттенка. Коррозионная стойкость ниже, чем у жёлтого — около 48–96 часов. Основное применение: декоративные детали (мебельная фурнитура, бытовая техника), где важна «холодная» эстетика, а также мелкий крепёж для сухих помещений.

Белое (бесцветное) хроматирование
Полупрозрачная или слегка молочная плёнка без заметного цвета. Главное требование — минимальное изменение внешнего вида детали и максимальное сохранение электропроводности. Белое хроматирование цинковых покрытий обязательно для:
- пищевого оборудования (ножи, формы, детали машин для пищевых производств),
- медицинских инструментов,
- электротехнических изделий (шинки, контакты, заземлители).
Стойкость к коррозии самая низкая среди всех типов — 24–48 часов по солевому туману.
Чёрное хроматирование
Глубокий чёрный или тёмно-серый цвет, достигаемый использованием специальных составов (Cr³⁺ + сернистые соединения, соли меди или никеля). Чёрное хроматирование цинковых покрытий востребовано в оптических приборах (для устранения бликов), в военной технике (маскировка), в автомобильном тюнинге и для премиального крепежа. После чёрной пассивации часто требуется дополнительная герметизация (пропитка лаком или маслом), чтобы фиксировать цвет.
Выбор типа хроматирования цинковых покрытий диктуется тремя факторами: требуемой коррозионной стойкостью, внешним видом и ценой. Самый дорогой — чёрный, самый массовый — жёлтый.
| Тип хроматирования | Образец цвета | Оттенок | Стойкость (соляной туман) | Применение |
|---|---|---|---|---|
| Жёлтое (радужное) | Золотисто-жёлтый, при наклоне отливает оранжевым и фиолетовым | 120–200 ч | Крепёж, автодетали, строительная фурнитура | |
| Синее (голубое) | Прозрачная плёнка с лёгким синеватым отливом | 48–96 ч | Мебельная фурнитура, бытовая техника, мелкий крепёж | |
| Белое (бесцветное) | Полупрозрачная, слегка молочная, почти без цвета | 24–48 ч | Пищевое оборудование, медицинский инструмент, электротехника | |
| Чёрное | Глубокий чёрный или тёмно-серый | Зависит от герметизации | Оптика (устранение бликов), военная техника, декоративный крепёж |
Cr(VI) против Cr(III): в чём разница?
Долгие годы все составы для хроматирования цинковых покрытий делали на основе шестивалентного хрома — Cr(VI) (хромовый ангидрид CrO₃). Такие растворы дают яркую, «самозалечивающуюся» плёнку, но крайне токсичны и канцерогенны. С 2006 года в Европе и США действует директива RoHS, резко ограничивающая Cr(VI) в электронике и автопроме.
Современная альтернатива — составы на основе трёхвалентного хрома Cr(III) (сульфат/хлорид хрома). Они почти нетоксичны, безопасны для операторов и окружающей среды. Минусы: плёнка тоньше, стойкость к соляному туману на 20–30% ниже (без дополнительной герметизации), нет эффекта самовосстановления, цвет чуть менее насыщенный.
Что сейчас используют в России:
- На крупных заводах автопрома (АвтоВАЗ, КАМАЗ, ГАЗ) — почти полностью перешли на Cr(III) с обязательной герметизацией (запечатывание силан/лак).
- На железнодорожном крепеже и строительной арматуре — пока массово остаётся Cr(VI) из-за низкой стоимости и высоких требований к коррозии.
- На экспортной продукции — только Cr(III) или Cr(VI) с сертификацией RoHS (что редко, так как дорого).
При выборе хроматирования цинковых покрытий нужно чётко понимать: если деталь идёт в Европу или для известных брендов — только Cr(III). Для внутреннего рынка и некритичных изделий подходит и Cr(VI), но с соблюдением ПДК на производстве.
На практике переход с Cr⁶⁺ на Cr³⁺ создаёт визуальную проблему: натуральная плёнка большинства трёхвалентных пассиваций получается бесцветной или голубоватой, тогда как рынок и стандарты приёмки за десятилетия привыкли к конкретным цветам классического шестивалентного хроматирования — прежде всего жёлтому. Чтобы сохранить привычный внешний вид без возврата к токсичному Cr⁶⁺, в состав экологичных Cr³⁺-растворов дополнительно вводят органический краситель, окрашивающий плёнку в нужный оттенок без изменения её защитного механизма. Например, для получения жёлтого/радужного вида на прозрачной трёхвалентной пассивации применяют отдельные красящие композиции (пример на рынке — PERMA PASS 5105, добавляемый в раствор пассивации PERMA PASS 3095). Похожим образом решается и синий оттенок — введением в раствор ионов кобальта или меди, о чём уже сказано выше. Таким образом, современное «жёлтое» или «синее» хроматирование сегодня совершенно необязательно означает шестивалентный хром — итоговый цвет и защитные свойства (Cr³⁺) могут прекрасно совмещаться благодаря отдельным красящим добавкам.
В принципе, органическая природа красителя теоретически допускает подбор широкого спектра оттенков, однако на практике рынок предлагает ограниченный набор стандартных, заранее разработанных цветов — жёлтый, синий, оливковый, чёрный — каждый как отдельный коммерческий продукт конкретного производителя. Возможность кастомной колеровки под индивидуальное пожелание заказчика нужно уточнять непосредственно у поставщика химии.
Как выглядит хроматированное покрытие? Цвет, блеск, толщина плёнки
Качество хроматирования цинковых покрытий легко оценить визуально и приборно:
- Цвет — равномерный по всей поверхности, без проплешин и потёков. Для жёлтого — золотистый, но не коричневый. Для синего — лёгкая голубизна на просвет. Для чёрного — глубокий матовый тон.
- Блеск — от зеркального до матового, зависит от состава и подготовки цинка. После Cr(III) плёнка обычно более матовая, чем после Cr(VI).
- Толщина плёнки — 0,1–0,5 мкм (измеряется кулонометром или XRF). Слишком толстая плёнка (+1 мкм) становится рыхлой и трескается при изгибе. Слишком тонкая (менее 0,05 мкм) не даёт защиты.
- Адгезия — на решётчатом надрезе плёнка не отслаивается, если провести липкой лентой.
Не стоит путать цвет хроматирования цинковых покрытий с цветом самого цинка. Свежий цинк — серебристо-белый, а хроматная плёнка «окрашивает» его за счёт интерференции света в тонком слое оксидов хрома.
Процесс хроматирования цинковых покрытий: основные этапы
Хотя полная рецептура — это ноу-хау, сам технологический цикл стандартен. Понимание процесса поможет вовремя заметить дефекты.
- Подготовка — свежеоцинкованная деталь (не старше 2–4 часов) обязательно промывается в деминерализованной воде. Недопустимо попадание кислоты или блескообразователей в хроматирующий раствор.
- Погружение в раствор — детали на подвесках или в барабане опускают в ванну с составом для хроматирования цинковых покрытий. Время выдержки: от 15 секунд до 2 минут. Температура комнатная (18–30°C).
- Формирование плёнки — на поверхности идёт окислительно-восстановительная реакция: цинк частично растворяется, ионы хрома восстанавливаются и осаждаются в виде смеси оксидов и гидроксидов Cr³⁺/Cr⁶⁺.
- Промывка (обязательная!) — удаление непрореагировавших солей. Для Cr(VI) нужна тщательная промывка, чтобы на детали не осталось жёлтых потёков. Для Cr(III) — мягкая промывка, иначе вымывается только что сформированная плёнка.
- Сушка — при 50–90°C до полного удаления влаги. Перегрев (выше 100°C) разрушает гидраты и снижает коррозионную стойкость. Недосушка приводит к белому налёту через сутки.
Важно: хроматирование цинковых покрытий не является окрашиванием. Плёнка химически связана с металлом, поэтому её нельзя просто смыть водой или спиртом. Но она чувствительна к щелочам и сильным кислотам.

Типичные дефекты хроматирования и их причины
Даже при строгом соблюдении технологии случаются браки. Рассмотрим самые частые проблемы.
| Дефект | Как выглядит | Причина |
|---|---|---|
| Радужные пятна (разводы) | Неравномерные переливы, полосы жёлтого и бесцветного | Неоднородный состав раствора, плохое перемешивание, старая ванна |
| Отслоение плёнки | Плёнка отлетает чешуйками при трении или на изгибе | Перетравливание цинка (слишком кислый раствор), грязь на поверхности |
| Неравномерный цвет | Одни участки тёмно-жёлтые, другие бледные | Разная скорость осаждения из-за неправильной плотности тока при цинковании или плохая промывка |
| Белая ржавчина после 24–48 часов | Белые пятна на детали, хотя плёнка визуально есть | Некачественная сушка (осталась влага), либо очень тонкая плёнка |
| Сизые потёки | Грязно-фиолетовые подтёки | Завышенное время обработки, перенасыщение раствора железом |
| Тёмные точки (питтинг) | Чёрные точки под плёнкой | Загрязнение ванны органическими остатками или маслом |
Любой из дефектов цинкового покрытия требует немедленной корректировки состава или режима. В сложных случаях помогает атлас дефектов с микрофотографиями — именно такой включён в наше руководство.
Силеры (герметики) как финишная постобработка после хроматирования
Силер — это отдельная операция, выполняемая после пассивации, а не альтернатива ей. Задача силера — закрыть остаточную пористость конверсионной плёнки, дополнительно повышая коррозионную стойкость сверх того, что даёт сама пассивация.
Принцип действия: пассивирующая плёнка, при всей своей эффективности, не абсолютно беспориста — сквозь микропоры агрессивная среда постепенно всё же может достигать цинка. Силер представляет собой химический состав, часто на органической эпоксидной основе, который наносится финишным слоем поверх пассивации и физически запечатывает эти поры, образуя дополнительный барьер.
Пример реального продукта этого класса — герметик для цинка и цинковых сплавов на основе эпоксигрупп: формирует органическую плёнку прямо на пассивированной поверхности, даёт коррозионную стойкость от 500 часов в камере нейтрального соляного тумана за один проход, обладает повышенной устойчивостью к УФ-излучению, сама плёнка прозрачная, без радужных оттенков — то есть не меняет визуально уже нанесённый цвет пассивации, будь то жёлтая, синяя или любая другая из описанных выше.
Важная особенность именно этого силера — он выступает адгезивом, позволяющим наносить поверх него полиуретановые лакокрасочные композиции. Иными словами, силер одновременно защищает конверсионный слой и служит грунтом под финишную покраску, если она предусмотрена (подробнее о совместимости покраски с цинковым покрытием — в статье «Можно ли красить оцинковку»).
У другого поставщика похожую функцию, но с уклоном именно в защиту крепежа, выполняет отдельный антикоррозийный наполнитель (силер), позиционируемый специально для дополнительной обработки оцинкованной поверхности метизов — то есть силеры представлены на рынке параллельно у нескольких производителей, с разными акцентами: одни — под последующую покраску, другие — как самостоятельная финишная защита без окраски.
Конкретный химический состав, разбавляемая основа, точные режимы нанесения и полный перечень характеристик различаются у разных производителей — эти детали нужно уточнять непосредственно по технической документации выбранного продукта.
Где применяется хроматирование цинковых покрытий?
Перечень отраслей, где хроматирование цинковых покрытий является обязательным требованием технических условий, огромен:
- Автопром — тормозные трубки, топливные фитинги, кузовной крепёж (до 200 штук на один автомобиль). Жёлтое и чёрное хроматирование.
- Крепёж — болты, гайки, шайбы, винты, шпильки (все типы, но чаще жёлтое).
- Электроника — экранирующие кожухи, клеммы, корпуса разъёмов (синее и белое хроматирование из-за RoHS).
- Гальваника как услуга — сотни мелких заказчиков (инструмент, мебель, спортинвентарь).
- Строительство — анкерные болты, фасадные крепления, дюбели (жёлтое, реже чёрное).
- Сельхозтехника — цепи, звёздочки, гидравлические фитинги.
Редкое исключение — когда хроматирование цинковых покрытий не требуется: детали внутри герметичных узлов, залитых маслом, или цинк с последующим порошковым окрашиванием (где хроматная плёнка может ухудшить адгезию краски, но это спорно).
Выбор между Cr(VI) и Cr(III): что актуально сегодня?
Многие гальванические цеха в России стоят перед дилеммой. С одной стороны, старые ГОСТы (9.305-84, 9.306-85) описывают только Cr(VI) составы. С другой стороны, крупные заказчики требуют «экологичную пассивацию».
Рекомендация: Если ваш заказчик не выдвигает требований к RoHS или IMDS (для автокомпонентов), можно работать и на Cr(VI) — это дешевле и проще. Но при модернизации цеха лучше переходить на Cr(III) по двум причинам:
- Ужесточение экологического законодательства (в 2025–2026 годах ожидаются новые нормы ПДК для Cr(VI)).
- Возможность экспортировать продукцию без пересогласований.
При этом хроматирование цинковых покрытий на Cr(III) требует более строгого контроля pH (1,8–2,2 против 1,2–1,8 для Cr(VI)) и обязательно герметизации (закрывающий слой силан/кобальт) для достижения 120+ часов в солевом тумане.

Заключение и практическое руководство
Мы рассмотрели основные аспекты: хроматирование цинковых покрытий защищает от белой ржавчины, придаёт цвет и повышает срок службы детали в 3–5 раз. Выбор вида (жёлтое, синее, белое, чёрное) зависит от условий эксплуатации, а выбор между Cr(VI) и Cr(III) — от требований к экологии и конечному рынку.
Однако теория — это одно. А на реальном производстве каждый день возникают вопросы:
- Точные концентрации для каждого цвета (не только «пальцем в небо», а в г/л).
- Температурные режимы для барабанного и подвесного хроматирования.
- Как исправить дефект «радужные пятна», если ванна новая?
- Какие герметизаторы совместимы с чёрным хроматированием?
- Где взять рецептуры, которые работают на российских реактивах (а не на импортных дорогих концентратах)?
Нужны конкретные составы и режимы?
В практическом руководстве «Пассивация цинкового покрытия. Практическое руководство» вы найдёте:
- ✅ 20+ готовых рецептур для всех видов хроматирования (жёлтое, синее, белое, чёрное) на Cr(VI) и Cr(III).
- ✅ Атлас дефектов с фото и пошаговыми инструкциями по устранению.
- ✅ Таблицы корректировки ванн — как довести pH и концентрацию без слива.
- ✅ Режимы сушки и герметизации для максимальной коррозионной стойкости (до 300 часов по ASTM B117).
Переходите по ссылке → https://zinkportal.ru/passivaciya-cinkovogo-pokrytiya/
Цена: 1 490 ₽ — это стоимость одной смены брака из-за неправильного хроматирования. Инвестируйте в надёжный процесс.